



1.75 mm filamentlerde kaliteli üreticiler ±0,02–0,03 mm çap toleransı beyan eder; doğru ölçüm için kumpasla birden fazla noktadan ve iki eksenden ölçmek gerekir.
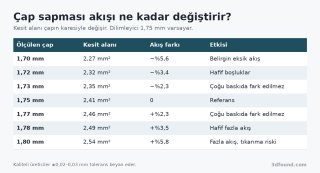
Kesit alanı çapın karesiyle orantılıdır. Bu yüzden küçük bir çap farkı, akışta daha büyük bir farka dönüşür:

Görsel: 3DFound
Ortalamadan sapma kadar önemli olan bir şey de değişkenlik. Ortalama 1,73 mm ama sabit olan bir filament, akış ayarıyla kolayca telafi edilir. 1,70 ile 1,80 arasında gidip gelen bir filament ise yüzeyde dönemsel eksik ve fazla akış bantları oluşturur.

Görsel: Jacek Halicki / Wikimedia Commons, CC BY-SA 4.0
Ölçüm için makaranın en dışındaki birkaç metreyi kullanmak, gerekirse kesip atmak sorun değil; ama ezik veya bükük bölgeleri ölçmeyin.
Ortalama belirgin farklı ama sabit: Dilimleyicide filament çapını ölçülen ortalamaya ayarlamak veya akış oranı (flow) kalibrasyonu yapmak. Pratikte akış kalibrasyonu daha güvenilir sonuç verir, çünkü çapla birlikte malzemenin genleşmesi ve ekstruder davranışını da hesaba katar.
Değerler sürekli dalgalanıyor: Ayarla düzeltilemez. Bu makarayı fonksiyonel ve hassas parçalarda kullanmamak, durumu satıcıya bildirmek en iyisi.

Görsel: SuperBlobMonster / Wikimedia Commons, CC BY-SA 3.0
Çap neden bu kadar önemli?
Dilimleyici, nozuldan ne kadar plastik çıkacağını filamentin ilerleme mesafesi üzerinden hesaplar ve filament çapının tam 1,75 mm olduğunu varsayar. Gerçek çap farklıysa her milimetrede itilen plastik hacmi değişir.Kesit alanı çapın karesiyle orantılıdır. Bu yüzden küçük bir çap farkı, akışta daha büyük bir farka dönüşür:
Görsel: 3DFound
- 1,70 mm filament, dilimleyicinin beklediğinden yaklaşık %5,6 az plastik verir.
- 1,80 mm filament yaklaşık %5,8 fazla plastik verir.
- ±0,02 mm sapma ise yaklaşık ±%2,3 akış farkı yaratır; çoğu baskıda fark edilmez.
Ortalamadan sapma kadar önemli olan bir şey de değişkenlik. Ortalama 1,73 mm ama sabit olan bir filament, akış ayarıyla kolayca telafi edilir. 1,70 ile 1,80 arasında gidip gelen bir filament ise yüzeyde dönemsel eksik ve fazla akış bantları oluşturur.
Doğru ölçüm nasıl yapılır?
Görsel: Jacek Halicki / Wikimedia Commons, CC BY-SA 4.0
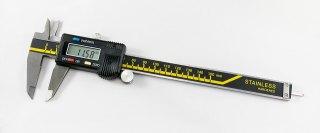
- Alet: 0,01 mm çözünürlüklü dijital kumpas yeterli. Mikrometre daha hassastır ama şart değil.
- Sıfırlama: Ölçümden önce çeneleri temizleyip kapatın ve sıfırlayın.
- Bastırmayın: Çeneleri filamente hafifçe değdirin. Fazla bastırmak özellikle TPU gibi yumuşak malzemelerde ölçümü düşürür.
- İki eksen: Aynı noktada bir ölçüm alın, sonra filamenti 90° çevirip tekrar ölçün. İki değer arasındaki fark ovalliği gösterir.
- Birden fazla nokta: Makaradan yaklaşık 1 m aralıklarla en az 3–5 noktadan ölçün.
- Ortalama: Tüm ölçümlerin ortalamasını alın.
Ölçüm için makaranın en dışındaki birkaç metreyi kullanmak, gerekirse kesip atmak sorun değil; ama ezik veya bükük bölgeleri ölçmeyin.
Ovallik
İki eksendeki fark 0,02–0,03 mm'yi geçiyorsa filament oval demektir. Oval filament ekstruder dişlisinde farklı açılarda farklı kavranır ve akış düzensizleşebilir. İyi üreticiler ovalliği de tolerans içinde tutar ve etikette "ovallik ≤ %x" gibi bir değer verebilir.Ölçümü ne yapmalı?
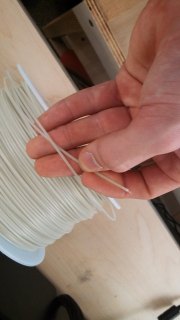
Ortalama 1,74–1,76 mm arası: Hiçbir şey yapmaya gerek yok.Ortalama belirgin farklı ama sabit: Dilimleyicide filament çapını ölçülen ortalamaya ayarlamak veya akış oranı (flow) kalibrasyonu yapmak. Pratikte akış kalibrasyonu daha güvenilir sonuç verir, çünkü çapla birlikte malzemenin genleşmesi ve ekstruder davranışını da hesaba katar.
Değerler sürekli dalgalanıyor: Ayarla düzeltilemez. Bu makarayı fonksiyonel ve hassas parçalarda kullanmamak, durumu satıcıya bildirmek en iyisi.
Görsel: SuperBlobMonster / Wikimedia Commons, CC BY-SA 3.0
Kumpas dışında seçenekler
Bazı ileri düzey kurulumlar, filament yoluna takılan bir genişlik sensörüyle çapı baskı sırasında ölçüp akışı anlık düzeltir; Marlin gibi firmware'lerde bu sensör için destek bulunur. Hobi kullanımında buna genelde gerek kalmaz. Daha pratik bir kontrol, aynı makaradan basılan kalibrasyon küpünün duvar kalınlığını ölçmektir; duvar kalınlığı beklenen değerden sapıyorsa akış ayarına bakmak gerekir.Satın alırken nelere bakmalı?
Etikette veya ürün sayfasında çap toleransı açıkça yazmalı (ör. ±0,02 mm). Bazı üreticiler her makara için ölçüm verisi ya da ortalama çap bilgisi paylaşır; bu, üretimin kontrol edildiğine iyi bir işarettir. Tolerans belirtilmeyen veya ±0,1 mm gibi geniş tolerans veren ürünler, hassas baskılarda sürpriz yaratabilir.2,85 mm ve 3 mm filament
Bazı yazıcılar 2,85 mm filament kullanır (piyasada hâlâ "3 mm" olarak anılır). Bu filamentler 1,75 mm yazıcıya takılamaz. Aynı ölçüm mantığı geçerlidir; kesit alanı daha büyük olduğu için aynı mutlak çap sapması daha küçük bir yüzde hataya karşılık gelir.Ekli dosyalar
-
 filament-cap-sapmasi-akis-hatasi.png 66,0 KB · 0 görüntülenme
-
 dijital-kumpas-filament-cap-olcumu.jpg 86,5 KB · 0 görüntülenme
-
 filament-teli-yakin-gorunum-cap.jpg 695,7 KB · 0 görüntülenme