



3D baskı dişli yaparken önce modül seçilir; FDM için 1–2 modül pratik aralıktır ve birbirine geçen dişlilerin modülü aynı olmalıdır. Malzeme olarak hafif yükte PLA, aşınma için naylon tercih edilir.
Bozulan bir mutfak robotu dişlisi, oyuncak redüktörü veya kendi projenizdeki bir aktarma sistemi için dişli basmak oldukça yaygın bir iş. Doğru sonuç için birkaç temel ölçü ve formülü bilmek yeterli.

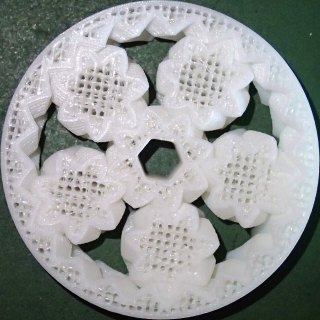
Görsel: Robbie Sproule from Montreal, Canada / Wikimedia Commons, CC BY 2.0
Modül (m), dişin büyüklüğünü tanımlar: bölüm dairesi çapının diş sayısına oranıdır. Modülü büyük dişli, kaba ve güçlü dişlere sahiptir. İki dişlinin birbirine geçebilmesi için modülleri ve kavrama açıları (çoğunlukla 20°) aynı olmalıdır.
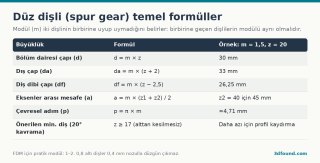
Kırık bir dişliyi kopyalıyorsanız modülü dış çaptan bulabilirsiniz: m = dış çap / (diş sayısı + 2). Örneğin 22 mm dış çaplı, 20 dişli bir dişli için m ≈ 1. Sonuç 0,5, 0,8, 1, 1,25, 1,5, 2 gibi standart bir değere yakın çıkmalı. Yakın çıkmıyorsa dişli inç tabanlı (diametral pitch) olabilir.

Görsel: 3DFound
Dişliyi elle çizmek gerekmez. Ücretsiz yollar:
Baskı toleransı için dişliler arasına boşluk (backlash) verin. Eksen mesafesini teorik değerden 0,1–0,2 mm fazla tutmak veya dişli üreticisindeki "clearance/backlash" ayarını kullanmak, dişlilerin sıkışmadan dönmesini sağlar.
Orijinal dişli POM (asetal/Delrin) ise yerine en yakın davranışı naylon verir. POM filament mevcuttur ama tablaya yapışması çok zordur.

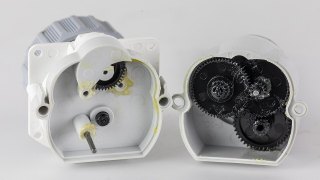
Görsel: Raimond Spekking / Wikimedia Commons, CC BY-SA 4.0
Düz dişliler gürültülü çalışır ve aynı anda az sayıda diş temas eder. Helisel (eğik) dişliler daha sessiz ve yük dağılımı daha iyidir, ancak eksenel itme oluşturur. Balık sırtı (herringbone) dişliler iki ters helisi birleştirerek bu itmeyi dengeler ve 3D baskı için popüler bir tasarımdır; destek gerektirmeden basılabilir.
Sürtünmeyi azaltmak için PTFE içeren kuru yağlayıcı veya silikon gres kullanılabilir. Petrol bazlı bazı yağlar ise bazı plastiklerde gerilme çatlağı oluşturabilir; plastik dişliye uygun olduğu belirtilen yağlayıcıları tercih edin.
Diş sayısını sayarken kırık dişleri de hesaba katın; dişli üzerinde bir işaret koyup tam bir tur sayın. Dış çapı birkaç farklı noktadan ölçün; aşınmış dişliler küçük çıkar. Dişlinin karşı dişlisiyle eksen mesafesini de ölçmek, modül hesabını doğrulamanın en iyi yoludur: a = m × (z1 + z2) / 2 formülüyle bulunan değer ölçtüğünüzle örtüşmelidir. Örtüşmüyorsa dişli profil kaydırmalı veya farklı bir standarda göre üretilmiş olabilir.
Bozulan bir mutfak robotu dişlisi, oyuncak redüktörü veya kendi projenizdeki bir aktarma sistemi için dişli basmak oldukça yaygın bir iş. Doğru sonuç için birkaç temel ölçü ve formülü bilmek yeterli.
Görsel: Robbie Sproule from Montreal, Canada / Wikimedia Commons, CC BY 2.0
Modül nedir?
Modül (m), dişin büyüklüğünü tanımlar: bölüm dairesi çapının diş sayısına oranıdır. Modülü büyük dişli, kaba ve güçlü dişlere sahiptir. İki dişlinin birbirine geçebilmesi için modülleri ve kavrama açıları (çoğunlukla 20°) aynı olmalıdır.
Kırık bir dişliyi kopyalıyorsanız modülü dış çaptan bulabilirsiniz: m = dış çap / (diş sayısı + 2). Örneğin 22 mm dış çaplı, 20 dişli bir dişli için m ≈ 1. Sonuç 0,5, 0,8, 1, 1,25, 1,5, 2 gibi standart bir değere yakın çıkmalı. Yakın çıkmıyorsa dişli inç tabanlı (diametral pitch) olabilir.
Görsel: 3DFound
Dişli nasıl çizilir?
Dişliyi elle çizmek gerekmez. Ücretsiz yollar:
- Fusion: Utilities > Add-ins > Scripts içinde gelen "SpurGear" betiği modül, diş sayısı ve kalınlıkla dişli üretir.
- FreeCAD: Gears Workbench eklentisi düz, helisel, konik ve iç dişli üretir.
- OpenSCAD: Hazır dişli kütüphaneleri parametrik dişli üretmeyi kolaylaştırır.
- Onshape: Topluluk tarafından yazılmış dişli FeatureScript'leri mevcuttur.
Baskı toleransı için dişliler arasına boşluk (backlash) verin. Eksen mesafesini teorik değerden 0,1–0,2 mm fazla tutmak veya dişli üreticisindeki "clearance/backlash" ayarını kullanmak, dişlilerin sıkışmadan dönmesini sağlar.
Malzeme seçimi
| Malzeme | Uygun kullanım | Zayıf yanı |
|---|---|---|
| PLA | Düşük hız, hafif yük, prototip | Sürtünme ısısında yumuşar, kırılgan |
| PETG | Orta yük, nemli ortam | Yüzeyi biraz yumuşak, aşınır |
| Naylon (PA, PA-CF) | Sürekli çalışan, aşınmaya maruz dişliler | Nem çeker; kurutulmalı |
| TPU (95A) | Sessiz çalışan, darbe sönümleyen dişliler | Hassas konum aktarımına uygun değil |
Orijinal dişli POM (asetal/Delrin) ise yerine en yakın davranışı naylon verir. POM filament mevcuttur ama tablaya yapışması çok zordur.
Baskı ayarları
- Yön: Dişli tablaya düz yatırılır. Dişler katman düzleminde olur ve katman bağından kopmaz.
- Dolgu ve duvar: Küçük dişlilerde %100 dolgu veya 5–6 duvar. Büyük dişlilerde 4–5 duvar ve %40–50 dolgu.
- Katman yüksekliği: 0,12–0,2 mm. Düz dişlide katman yüksekliği diş profiline etki etmez ama helisel dişlide yüzey kalitesini belirler.
- Elephant foot: İlk katmanın taşması dişleri kalınlaştırır. Kompanzasyon ayarını kullanın veya dişliye 0,3–0,5 mm alt pah verin.
- Mil deliği: D kesitli mil için D şeklinde delik, yuvarlak mil için 0,1–0,2 mm boşluk ve sıkıştırma vidası veya somun yuvası.
Görsel: Raimond Spekking / Wikimedia Commons, CC BY-SA 4.0
Helisel ve balık sırtı dişliler
Düz dişliler gürültülü çalışır ve aynı anda az sayıda diş temas eder. Helisel (eğik) dişliler daha sessiz ve yük dağılımı daha iyidir, ancak eksenel itme oluşturur. Balık sırtı (herringbone) dişliler iki ters helisi birleştirerek bu itmeyi dengeler ve 3D baskı için popüler bir tasarımdır; destek gerektirmeden basılabilir.
Sürtünmeyi azaltmak için PTFE içeren kuru yağlayıcı veya silikon gres kullanılabilir. Petrol bazlı bazı yağlar ise bazı plastiklerde gerilme çatlağı oluşturabilir; plastik dişliye uygun olduğu belirtilen yağlayıcıları tercih edin.
Kırık dişliyi kopyalarken
Diş sayısını sayarken kırık dişleri de hesaba katın; dişli üzerinde bir işaret koyup tam bir tur sayın. Dış çapı birkaç farklı noktadan ölçün; aşınmış dişliler küçük çıkar. Dişlinin karşı dişlisiyle eksen mesafesini de ölçmek, modül hesabını doğrulamanın en iyi yoludur: a = m × (z1 + z2) / 2 formülüyle bulunan değer ölçtüğünüzle örtüşmelidir. Örtüşmüyorsa dişli profil kaydırmalı veya farklı bir standarda göre üretilmiş olabilir.
Ekli dosyalar
-
 3d-baski-helisel-planet-disli.jpg 370,7 KB · 0 görüntülenme
-
 disli-modul-hesabi-formuller.png 63,7 KB · 0 görüntülenme
-
 plastik-disli-motor-unitesi.jpg 114,4 KB · 0 görüntülenme