



3D baskı menteşe ve klips tasarımında üç şey belirleyicidir: parçalar arası boşluk, esneyen bölgenin kalınlığı ve katman yönü.
Kutu kapakları, gözlük kutuları, kablo klipsleri ve elektronik kasaları gibi pek çok fonksiyonel parça bir menteşe ya da geçme klips gerektirir. Dört yaygın yöntemi ve ölçülerini aşağıda bulabilirsiniz.

Görsel: 3DFound
Menteşe pimi ve yuvası tek seferde, birbirinin içinde basılır. Baskı bitince parça tabladan kalkar ve döner. Başarı için:
Baskıdan sonra menteşe sıkıysa zorlamayın; birkaç kez yavaşça ileri geri çevirmek ince yapışmaları koparır.
En sağlam ve en kolay yöntemdir. İki parçayı ayrı basın, delikten pim geçirin. Pim olarak:
İki parçayı bağlayan ince bir plastik bant. Ticari ürünlerde polipropilen (PP) kullanılır; PP binlerce kez bükülebilir. 3D baskıda:
Kutu kapağı ve gövde arasında esneyen bir dil ve bu dilin ucundaki kanca kullanılır. Kurallar:
Menteşe ve klips toleransları yazıcıdan yazıcıya değişir. Asıl kutuyu basmadan önce sadece menteşe veya klips bölgesini içeren küçük bir test parçası basın. Yerinde basılan menteşede 0,3 / 0,4 / 0,5 mm boşluklu üç küçük menteşeyi aynı anda basmak, yazıcınız için doğru değeri tek seferde gösterir. Klipslerde ise dilin kaç kez takıp çıkarmaya dayandığını test etmek, kalınlık ve malzeme kararını kolaylaştırır.
Kutu kapakları, gözlük kutuları, kablo klipsleri ve elektronik kasaları gibi pek çok fonksiyonel parça bir menteşe ya da geçme klips gerektirir. Dört yaygın yöntemi ve ölçülerini aşağıda bulabilirsiniz.
Görsel: 3DFound
1. Yerinde basılan (print-in-place) menteşe
Menteşe pimi ve yuvası tek seferde, birbirinin içinde basılır. Baskı bitince parça tabladan kalkar ve döner. Başarı için:
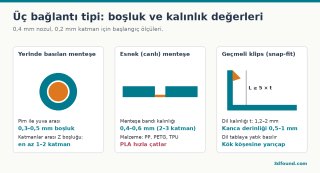
- Pim ile yuva arasında radyal 0,3–0,5 mm boşluk. İyi kalibre edilmiş yazıcıda 0,3 mm çalışır; emin değilseniz 0,4 mm ile başlayın.
- Menteşe parçalarının yan yüzleri arasında da 0,3–0,4 mm boşluk bırakın.
- Pim ekseni tablaya paralel olmalı. Pimin altı havada kalırsa yuvanın tavanı sarkar ve pime yapışır; konik (45°) tavanlı yuva tasarımı bu sorunu çözer.
- İlk katmanın genişlemesi (elephant foot) alt kısımdaki boşluğu kapatabilir; dilimleyicideki "elephant foot compensation" değerini 0,1–0,2 mm yapın.
Baskıdan sonra menteşe sıkıysa zorlamayın; birkaç kez yavaşça ileri geri çevirmek ince yapışmaları koparır.
2. Ayrı pimli menteşe
En sağlam ve en kolay yöntemdir. İki parçayı ayrı basın, delikten pim geçirin. Pim olarak:
- 1,75 mm filament parçası: 1,9–2,0 mm deliğe geçirilir, uçları havyayla hafif eritilip mantar yapılır. Hafif kapaklar için yeterlidir.
- M3 vida ve somun: 3,3–3,4 mm delik. Gerekirse sökülebilir.
- Çelik pim veya çivi: Ağır kapaklarda en dayanıklı seçenek.
3. Esnek (canlı) menteşe
İki parçayı bağlayan ince bir plastik bant. Ticari ürünlerde polipropilen (PP) kullanılır; PP binlerce kez bükülebilir. 3D baskıda:
- Bant kalınlığı 0,4–0,6 mm (2–3 katman), genişliği 3–5 mm olabilir.
- Bant mutlaka tablaya paralel basılmalı; katmanlar arası bağa güvenen bir menteşe ilk bükülmede kopar.
- PLA birkaç bükülmeden sonra çatlar. PETG birkaç yüz, PP binlerce döngü dayanabilir; TPU ise hiç çatlamaz ama kapak "sallanır".
- PP baskısı tablaya yapışma açısından zordur; PP bant veya ambalaj bandı tabla yüzeyi olarak kullanılır.
4. Geçmeli klips (snap-fit)
Kutu kapağı ve gövde arasında esneyen bir dil ve bu dilin ucundaki kanca kullanılır. Kurallar:
- Dil uzunluğu kalınlığının en az 5 katı olsun. Kısa ve kalın dil esnemez, kırılır.
- Dilin gövdeye bağlandığı iç köşeye 0,5–1 mm yarıçap verin. Kırılmaların çoğu bu köşeden başlar.
- Dil, katman çizgileri boyunca esneyecek şekilde yatırılarak basılmalı. Dik basılan bir dil katman çizgisinden kopar.
- Kanca derinliği 0,5–1 mm yeterlidir. Kancanın giriş yüzü 30–45° eğimli, çıkış yüzü ise sökülebilir klips için eğimli, kalıcı klips için dik olur.
Malzeme kısaca
| Malzeme | Menteşe / klips davranışı |
|---|---|
| PLA | Sert; yerinde basılan menteşe için iyi, esneyen dil için zayıf |
| PETG | Klips ve az döngülü esnek menteşe için iyi denge |
| Naylon (PA) | Yorulmaya dayanıklı, aşınması az; nem kontrolü gerekir |
| PP | Esnek menteşede en iyi; baskısı zor |
Test baskısı
Menteşe ve klips toleransları yazıcıdan yazıcıya değişir. Asıl kutuyu basmadan önce sadece menteşe veya klips bölgesini içeren küçük bir test parçası basın. Yerinde basılan menteşede 0,3 / 0,4 / 0,5 mm boşluklu üç küçük menteşeyi aynı anda basmak, yazıcınız için doğru değeri tek seferde gösterir. Klipslerde ise dilin kaç kez takıp çıkarmaya dayandığını test etmek, kalınlık ve malzeme kararını kolaylaştırır.
Ekli dosyalar
-
 mentese-klips-tasarim-olculeri.png 48,7 KB · 0 görüntülenme