



Bir 3D baskı ne kadar sürer? Küçük bir anahtarlık 20 dakika, büyük bir figür 30 saat sürebilir. Baskı süresini neyin belirlediğini ve neden uzun sürdüğünü sayılarla açıklıyoruz.

Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Aşağıdaki süreler 0,4 mm nozul, 0,2 mm katman ve standart PLA profili için yaklaşık değerlerdir. Klasik bed slinger bir yazıcı ile yeni nesil hızlı bir yazıcı arasında iki üç kat fark olabilir.
Slicer'ın gösterdiği süre en güvenilir tahmindir, ama özellikle eski Cura sürümlerinde ve ivme ayarları yanlış girilmiş profillerde gerçek süre tahminden belirgin farklı olabilir.
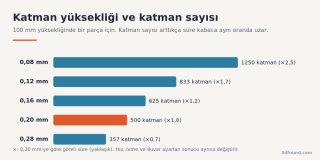
1. Katman yüksekliği: 100 mm yüksekliğinde bir parça 0,2 mm katmanla 500 katman, 0,1 mm katmanla 1000 katmandır. Katman sayısı iki katına çıkınca süre de kabaca ikiye katlanır.

Görsel: 3DFound
2. Hacimsel akış sınırı: Hotend, saniyede ancak belli miktarda plastiği eritebilir. Standart bir hotend için PLA'da tipik sınır 10–15 mm³/s civarındadır; yüksek akışlı (high-flow) hotendler 25–35 mm³/s ve üzerine çıkabilir. Slicer'da hızı ne kadar artırırsanız artırın, bu sınıra takılırsınız. Sınırı aşmak eksik akışa ve zayıf parçaya yol açar.
3. İvme ve hareket sistemi: Küçük parçalarda nozul çoğu zaman hedef hıza hiç ulaşamaz; köşelerde yavaşlar, hızlanır. Bu yüzden 300 mm/s yazan bir profil, ivmesi düşükse 100 mm/s'lik profilden çok da hızlı olmayabilir. Klipper ve yeni nesil yazıcılar titreşim telafisi (input shaping) sayesinde yüksek ivmeyi kalite kaybetmeden kullanabildikleri için belirgin şekilde hızlıdır.
4. Duvar, doluluk ve üst/alt katmanlar: Duvarlar daha yavaş basılır. Duvar sayısını 2'den 4'e çıkarmak, doluluğu %15'ten %40'a çıkarmaktan bazen daha çok süre ekler.
5. Destekler: Destek hem malzeme hem süre ekler; karmaşık figürlerde toplam sürenin üçte birini bulabilir.
6. Parça sayısı: Tablaya 10 adet aynı parçayı koymak süreyi 10 katına çıkarmaz ama yaklaştırır; her katmanda parçalar arasında boş hareket ve geri çekme yapılır.
On saatin üzerindeki baskılardan önce birkaç şeyi kontrol etmek, yarıda kalan bir işi önler. Makarada slicer'ın hesapladığından en az 10–20 g fazla filament olduğundan emin olun; makarayı tartıp boş makara ağırlığını (çoğu markada 150–250 g) çıkararak kalan miktarı bulabilirsiniz. Yazıcınızda elektrik kesintisinden sonra devam etme (power loss recovery) özelliği varsa açık olup olmadığına bakın; yine de kesinti sonrası devam her zaman kusursuz değildir. Mümkünse uzun baskıyı, başında olabileceğiniz bir saatte başlatın ki ilk katmanları izleyebilesiniz.
Hızı yalnızca slicer'da yükseltmek, yazıcının mekanik ve hotend kapasitesi yetmiyorsa kaliteyi düşürür. Hız ve ivme ayarlarının ayrıntısı Dilimleyici Ayarları bölümünde.
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Kaba fikir vermesi için örnekler
Aşağıdaki süreler 0,4 mm nozul, 0,2 mm katman ve standart PLA profili için yaklaşık değerlerdir. Klasik bed slinger bir yazıcı ile yeni nesil hızlı bir yazıcı arasında iki üç kat fark olabilir.
| Model | Klasik yazıcı (ör. Ender 3 fabrika profili) | Hızlı yazıcı (CoreXY / yeni nesil) |
|---|---|---|
| 20 mm kalibrasyon küpü | 20–30 dk | 10–15 dk |
| 3DBenchy | 1,5–2 saat | 30–50 dk |
| Telefon standı (~50 g) | 3–4 saat | 1–1,5 saat |
| 20 cm figür, destekli (~250 g) | 20–30 saat | 8–14 saat |
Slicer'ın gösterdiği süre en güvenilir tahmindir, ama özellikle eski Cura sürümlerinde ve ivme ayarları yanlış girilmiş profillerde gerçek süre tahminden belirgin farklı olabilir.
Süreyi belirleyen başlıca etkenler
1. Katman yüksekliği: 100 mm yüksekliğinde bir parça 0,2 mm katmanla 500 katman, 0,1 mm katmanla 1000 katmandır. Katman sayısı iki katına çıkınca süre de kabaca ikiye katlanır.
Görsel: 3DFound
2. Hacimsel akış sınırı: Hotend, saniyede ancak belli miktarda plastiği eritebilir. Standart bir hotend için PLA'da tipik sınır 10–15 mm³/s civarındadır; yüksek akışlı (high-flow) hotendler 25–35 mm³/s ve üzerine çıkabilir. Slicer'da hızı ne kadar artırırsanız artırın, bu sınıra takılırsınız. Sınırı aşmak eksik akışa ve zayıf parçaya yol açar.
3. İvme ve hareket sistemi: Küçük parçalarda nozul çoğu zaman hedef hıza hiç ulaşamaz; köşelerde yavaşlar, hızlanır. Bu yüzden 300 mm/s yazan bir profil, ivmesi düşükse 100 mm/s'lik profilden çok da hızlı olmayabilir. Klipper ve yeni nesil yazıcılar titreşim telafisi (input shaping) sayesinde yüksek ivmeyi kalite kaybetmeden kullanabildikleri için belirgin şekilde hızlıdır.
4. Duvar, doluluk ve üst/alt katmanlar: Duvarlar daha yavaş basılır. Duvar sayısını 2'den 4'e çıkarmak, doluluğu %15'ten %40'a çıkarmaktan bazen daha çok süre ekler.
5. Destekler: Destek hem malzeme hem süre ekler; karmaşık figürlerde toplam sürenin üçte birini bulabilir.
6. Parça sayısı: Tablaya 10 adet aynı parçayı koymak süreyi 10 katına çıkarmaz ama yaklaştırır; her katmanda parçalar arasında boş hareket ve geri çekme yapılır.
Uzun baskıları planlamak
On saatin üzerindeki baskılardan önce birkaç şeyi kontrol etmek, yarıda kalan bir işi önler. Makarada slicer'ın hesapladığından en az 10–20 g fazla filament olduğundan emin olun; makarayı tartıp boş makara ağırlığını (çoğu markada 150–250 g) çıkararak kalan miktarı bulabilirsiniz. Yazıcınızda elektrik kesintisinden sonra devam etme (power loss recovery) özelliği varsa açık olup olmadığına bakın; yine de kesinti sonrası devam her zaman kusursuz değildir. Mümkünse uzun baskıyı, başında olabileceğiniz bir saatte başlatın ki ilk katmanları izleyebilesiniz.
Süreyi kısaltmanın güvenli yolları
- Görünüşü önemsiz işlevsel parçalarda 0,28 mm katman kullanın (0,4 mm nozulda üst sınıra yakın).
- Büyük ve kaba parçalarda 0,6 mm nozula geçin: aynı sürede çok daha fazla plastik basılır.
- Modeli desteğe en az ihtiyaç duyacak şekilde yönlendirin.
- Gereksiz yüksek doluluktan kaçının. Mukavemet için genelde doluluktan önce duvar sayısını artırmak daha etkilidir.
- OrcaSlicer, PrusaSlicer ve Cura'nın "değişken katman yüksekliği" (adaptive / variable layer height) özelliği, düz bölgelerde kalın, eğimli bölgelerde ince katman kullanarak süreyi kısaltır.
Hızı yalnızca slicer'da yükseltmek, yazıcının mekanik ve hotend kapasitesi yetmiyorsa kaliteyi düşürür. Hız ve ivme ayarlarının ayrıntısı Dilimleyici Ayarları bölümünde.
Ekli dosyalar
-
 3d-baski-son-katmanlar.jpg 139,7 KB · 0 görüntülenme
-
 katman-yuksekligi-katman-sayisi-baski-suresi.png 52,0 KB · 0 görüntülenme