



Nozul, hotend, ekstruder, slicer, G-code, infill... 3D baskıya yeni başlayanların forumda en sık karşılaştığı temel terimleri bu sözlükte kısa ve anlaşılır tanımlarla topladık.
Terimler kabaca baskı akışındaki sıraya göre gruplandı. Bir konuyu okurken anlamadığınız bir kelime çıkarsa bu sayfaya dönebilirsiniz.

Görsel: A7N8X / Wikimedia Commons, CC0

Görsel: Anachronist / Wikimedia Commons, CC BY-SA 4.0
Değerler yazıcıya ve filamente göre değişir; kendi slicer'ınızın hazır profili her zaman daha iyi bir başlangıç noktasıdır. Ayarların ayrıntısı Dilimleyici Ayarları bölümünde.
Bu sorunların nedenleri ve çözümleri Baskı Sorunları bölümünde ayrı ayrı anlatılıyor.
Terimler kabaca baskı akışındaki sıraya göre gruplandı. Bir konuyu okurken anlamadığınız bir kelime çıkarsa bu sayfaya dönebilirsiniz.
Donanım terimleri
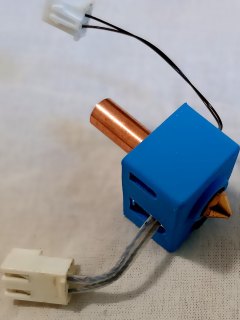
Görsel: A7N8X / Wikimedia Commons, CC0
- Nozul (nozzle): Erimiş plastiğin çıktığı uç. Standart çap 0,4 mm. Pirinç nozul ucuz ve iyi ısı iletir; karbon fiber veya karanlıkta parlayan gibi aşındırıcı filamentlerde sertleştirilmiş çelik nozul kullanılır.
- Hotend: Filamenti eriten bölümün tamamı: ısıtıcı blok, ısıtıcı kartuş, termistör, heatbreak (boğaz) ve soğutucu.
- Heatbreak: Sıcak bölge ile soğuk bölgeyi ayıran ince boğaz. Isının yukarı tırmanmasını (heat creep) engeller.
- Ekstruder: Filamenti itip çeken mekanizma. Hotend'in üstündeyse direct drive, uzaktan PTFE boruyla besliyorsa Bowden.
- Tabla / baskı yatağı (bed): Baskının oturduğu yüzey. Isıtmalı tabla, plastiğin yapışmasına ve çekmemesine yardım eder.
- PEI: Tabla yüzeyinde sık kullanılan polimer kaplama. Düz (smooth) ve dokulu (textured) türleri vardır.
- Gantry: Hotend'i taşıyan yatay köprü.
- Termistör: Sıcaklığı ölçen sensör. Bozulursa yazıcı yanlış sıcaklık okur.
- Firmware: Yazıcının anakartında çalışan yazılım. Marlin ve Klipper en bilinenleridir.
Yazılım ve dosya terimleri
- STL: Modelin yüzeyini üçgenlerle tanımlayan dosya biçimi. Birim, renk veya malzeme bilgisi taşımaz.
- 3MF: Daha yeni biçim; model ile birlikte birim, renk, baskı ayarları ve birden fazla tabla bilgisini tek dosyada tutabilir.
- Slicer (dilimleyici): Modeli katmanlara bölüp G-code üreten program. UltiMaker Cura, PrusaSlicer, OrcaSlicer, Bambu Studio en yaygın olanlarıdır.
- G-code: Yazıcının anladığı komut dili. Örneğin satırı "X50 Y50 noktasına 1800 mm/dk hızla git, bu sırada 2,5 mm filament it" demektir.Kod
G1 X50 Y50 E2.5 F1800 - Profil: Slicer'da yazıcıya veya filamente ait hazır ayar seti.
Baskı ayarı terimleri
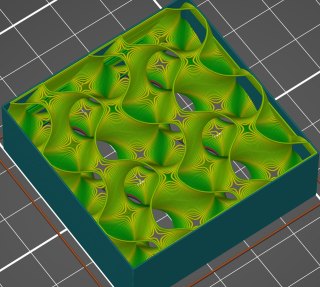
Görsel: Anachronist / Wikimedia Commons, CC BY-SA 4.0
| Terim | Anlamı | Tipik başlangıç değeri |
|---|---|---|
| Katman yüksekliği | Her katmanın kalınlığı | 0,2 mm (0,4 mm nozulda) |
| Duvar (perimeter / wall) | Parçanın dış kabuğunu oluşturan çevre çizgileri | 2–3 duvar |
| Üst/alt katman | Parçanın üstünü ve altını kapatan dolu katmanlar | 4–5 üst, 3–4 alt |
| Infill (doluluk) | Parçanın içini dolduran desen ve oranı | %15–20, grid veya gyroid |
| Retraction (geri çekme) | Boşta gezinirken sızıntıyı önlemek için filamentin geri çekilmesi | Direct drive 0,5–2 mm, Bowden 4–6 mm |
| Destek (support) | Havada kalan kısımları taşıyan, sonradan sökülen yapı | 45°'den yatık çıkıntılarda |
| Skirt / brim / raft | Modelin etrafına veya altına basılan yardımcı çizgiler; brim ve raft yapışmaya yardım eder | Skirt varsayılan, brim gerektiğinde |
| Flow (akış) | Basılan plastik miktarının çarpanı | %100 (veya profilin önerdiği) |
Değerler yazıcıya ve filamente göre değişir; kendi slicer'ınızın hazır profili her zaman daha iyi bir başlangıç noktasıdır. Ayarların ayrıntısı Dilimleyici Ayarları bölümünde.
Birimler ve kalibrasyon terimleri
- mm/s: Baskı ve hareket hızı. Slicer'daki hız ayarlarının çoğu bu birimle verilir.
- mm³/s (hacimsel akış): Hotend'in saniyede eritebildiği plastik hacmi. Hızın gerçek üst sınırını belirler.
- E-steps / rotation distance: Ekstruder motorunun 1 mm filament itmek için kaç adım atacağı. Marlin'de e-steps, Klipper'da rotation distance adıyla geçer.
- Z-offset: Nozulun tabla yüzeyine göre ince yükseklik ayarı. İlk katmanın ezilme miktarını belirler.
- Pressure advance / linear advance: Hızlanma ve yavaşlamada hotend içindeki basıncı telafi eden ayar; köşelerin keskinliğini etkiler.
Sorunlarla ilgili sık geçen kelimeler
- Stringing: Parçalar arasında örümcek ağı gibi ince iplikler kalması.
- Warping: Parça köşelerinin soğurken kalkıp tabladan ayrılması.
- Under/over extrusion: Gereğinden az veya çok plastik basılması.
- Layer shift: Katmanların bir yöne kayması.
- Clog (tıkanma): Nozul veya hotend'in tıkanıp plastik akmaması.
- Elephant's foot: İlk katmanların dışa taşıp "fil ayağı" gibi genişlemesi.
Bu sorunların nedenleri ve çözümleri Baskı Sorunları bölümünde ayrı ayrı anlatılıyor.
Ekli dosyalar
-
 3d-yazici-hotend-isitici-blok-nozul.jpg 193,4 KB · 1 görüntülenme
-
 slicer-gyroid-infill-dolgu-onizleme.jpg 253,1 KB · 1 görüntülenme