



FDM yazıcıda birbirine geçecek parçalar tasarlarken her yüzeye 0,1–0,4 mm arası boşluk (tolerans) bırakılır. Sıkı geçme (press fit) için 0,05–0,1 mm, rahat kayan parçalar için 0,2–0,3 mm iyi bir başlangıçtır.

Görsel: 3DFound
FDM baskıda ölçüler birkaç nedenle tasarımdan sapar: plastik nozuldan çıkınca hafifçe yayılır, köşeler yuvarlanır, ilk katmanlar ezilip dışa taşar (fil ayağı) ve soğuyan malzeme büzülür. Sonuçta dış ölçüler genelde biraz büyük, delikler biraz küçük çıkar. CAD'de 10,00 mm'lik bir pimi 10,00 mm'lik deliğe tasarlarsanız ikisi birbirine girmez.
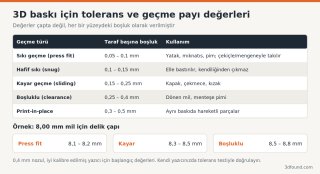
Değerler taraf başına (her yüzeyde) boşluktur. 8 mm'lik bir mil için 0,2 mm taraf başına boşluk, 8,4 mm delik çapı demektir.
Bu değerler 0,4 mm nozul ve iyi kalibre edilmiş bir yazıcı içindir. Akış oranı yüksek, ekstruderi kalibre edilmemiş bir yazıcıda daha fazla boşluk gerekir.
Dikey delikler (tablaya dik): Dilimleyici daireyi çokgen olarak bastığı ve iç duvarlar içe doğru büzüldüğü için genelde 0,1–0,3 mm küçük çıkar. Hassas delikler için ek boşluk verin.
Yatay delikler (tablaya paralel): Üst kısmı köprü olarak basıldığı için sarkar ve delik oval çıkar. Teardrop (damla) formu veya delik üstüne düz bir tavan kullanmak çözümdür.
Z yönündeki geçmeler: Katman yüksekliğinin katlarına denk gelmeyen ölçüler yuvarlanır. 0,2 mm katmanla basılacak bir boşluk için 0,3 mm yerine 0,2 veya 0,4 mm seçmek daha öngörülebilirdir.
Alt kenar: Fil ayağı (elephant's foot) nedeniyle tabana değen kenarlar dışa taşar. Alt kenara 0,4–0,6 mm × 45° pah eklemek bu taşmayı geçmeyi bozmayacak şekilde emer.

Görsel: Rhetos / Wikimedia Commons, CC0
Tasarımı değiştirmeden ölçüleri düzeltmenin yolları:
Bu ayarlar tüm parçayı etkiler; geçme payını CAD'de parametre olarak tutmak çoğu durumda daha kontrollüdür.
PETG, PLA'ya göre biraz daha fazla yayılma ve iplik eğilimindedir; geçmelerde 0,05 mm ek boşluk vermek yaygındır. ABS ve ASA daha fazla büzülür; büyük parçalarda dış ölçüler küçük çıkabilir. TPU gibi esnek malzemelerde press fit çok daha toleranslıdır, parça esneyerek oturur.
Görsel: 3DFound
Neden boşluk gerekir?
FDM baskıda ölçüler birkaç nedenle tasarımdan sapar: plastik nozuldan çıkınca hafifçe yayılır, köşeler yuvarlanır, ilk katmanlar ezilip dışa taşar (fil ayağı) ve soğuyan malzeme büzülür. Sonuçta dış ölçüler genelde biraz büyük, delikler biraz küçük çıkar. CAD'de 10,00 mm'lik bir pimi 10,00 mm'lik deliğe tasarlarsanız ikisi birbirine girmez.
Başlangıç değerleri
Değerler taraf başına (her yüzeyde) boşluktur. 8 mm'lik bir mil için 0,2 mm taraf başına boşluk, 8,4 mm delik çapı demektir.
| Geçme türü | Taraf başına boşluk | Örnek |
|---|---|---|
| Press fit (sıkı geçme) | 0,05 – 0,1 mm | 608 rulman (22 mm) yuvası, mıknatıs, pim |
| Snug (hafif sıkı) | 0,1 – 0,15 mm | Kapak, elle takılan parça |
| Sliding (kayar) | 0,15 – 0,25 mm | Sürgü, çekmece, kızak |
| Clearance (boşluklu) | 0,25 – 0,4 mm | Dönen mil, menteşe pimi |
| Print-in-place | 0,3 – 0,5 mm | Aynı baskıda hareketli parçalar |
Bu değerler 0,4 mm nozul ve iyi kalibre edilmiş bir yazıcı içindir. Akış oranı yüksek, ekstruderi kalibre edilmemiş bir yazıcıda daha fazla boşluk gerekir.
Yön ve şekil farkı
Dikey delikler (tablaya dik): Dilimleyici daireyi çokgen olarak bastığı ve iç duvarlar içe doğru büzüldüğü için genelde 0,1–0,3 mm küçük çıkar. Hassas delikler için ek boşluk verin.
Yatay delikler (tablaya paralel): Üst kısmı köprü olarak basıldığı için sarkar ve delik oval çıkar. Teardrop (damla) formu veya delik üstüne düz bir tavan kullanmak çözümdür.
Z yönündeki geçmeler: Katman yüksekliğinin katlarına denk gelmeyen ölçüler yuvarlanır. 0,2 mm katmanla basılacak bir boşluk için 0,3 mm yerine 0,2 veya 0,4 mm seçmek daha öngörülebilirdir.
Alt kenar: Fil ayağı (elephant's foot) nedeniyle tabana değen kenarlar dışa taşar. Alt kenara 0,4–0,6 mm × 45° pah eklemek bu taşmayı geçmeyi bozmayacak şekilde emer.
Görsel: Rhetos / Wikimedia Commons, CC0
Dilimleyici tarafında telafi
Tasarımı değiştirmeden ölçüleri düzeltmenin yolları:
- Cura: Horizontal Expansion (dış ölçü), Hole Horizontal Expansion (delikler), Initial Layer Horizontal Expansion (fil ayağı).
- PrusaSlicer: XY Size Compensation, Elephant foot compensation; yeni sürümlerde delik telafisi seçenekleri.
- OrcaSlicer: X-Y hole compensation, X-Y contour compensation, Elephant foot compensation.
Bu ayarlar tüm parçayı etkiler; geçme payını CAD'de parametre olarak tutmak çoğu durumda daha kontrollüdür.
Kendi yazıcınızın toleransını ölçmek
- Bir tolerans test modeli basın. Printables'ta "tolerance test" araması birçok seçenek getirir; OrcaSlicer'da Calibration → Tolerance test de hazır gelir.
- Test genelde farklı boşluklarla (0,1 / 0,2 / 0,3 / 0,4 mm) yan yana pimler ve delikler içerir. Hangi boşlukta pimin elle döndüğünü, hangisinde sıkı oturduğunu not edin.
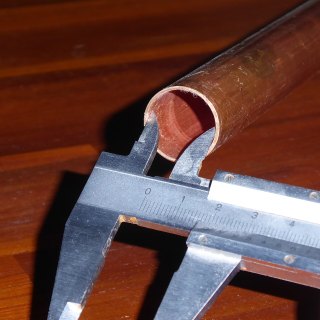
- Kumpasla (dijital kumpas yeterli) basılan pim ve deliği ölçüp CAD ölçüsüyle karşılaştırın.
- Bulduğunuz değerleri CAD'de "bosluk_kayar", "bosluk_sikı" gibi parametrelere yazın.
Malzeme farkı
PETG, PLA'ya göre biraz daha fazla yayılma ve iplik eğilimindedir; geçmelerde 0,05 mm ek boşluk vermek yaygındır. ABS ve ASA daha fazla büzülür; büyük parçalarda dış ölçüler küçük çıkabilir. TPU gibi esnek malzemelerde press fit çok daha toleranslıdır, parça esneyerek oturur.
Ekli dosyalar
-
 3d-baski-tolerans-gecme-payi-tablosu.png 74,1 KB · 0 görüntülenme
-
 kumpas-ile-ic-cap-olcumu.jpg 238,3 KB · 0 görüntülenme