



3D baskıda boyut sapması, parçanın çizimden birkaç onda bir milimetre farklı çıkmasıdır. Kalibrasyon sapmayı azaltır; geçme parçalarda tasarıma tolerans eklenir.
Kalibre edilmiş, 0,4 mm nozullu bir FDM yazıcıda dış ölçülerde ±0,1–0,2 mm sapma olağandır. Deliklerin iç çapı ise çoğunlukla 0,1–0,3 mm küçük çıkar. Daha büyük sapmalar bir kalibrasyon veya mekanik soruna işaret eder. Ölçümü dijital kumpasla yapın ve tek bir noktaya değil, birkaç noktanın ortalamasına bakın.

Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Sıra önemlidir; bir sonraki adım bir öncekinin doğru olmasına dayanır.
Eksen adımı ayarlanacaksa (Marlin'de M92 X.. Y.., Klipper'da rotation_distance), önce kayış ve kasnağın standart olduğundan emin olun. GT2 kayış ve 20 dişli kasnak ile 1,8° motor ve 16 mikro adımda doğru değer 80 adım/mm'dir. Bu değerden büyük sapma gerekiyorsa sorun büyük ihtimalle başka bir yerdedir; adım değeriyle oynayarak mekanik sorunu gizlemek doğru değildir.
Ölçüm notu: Kumpasla ölçerken çeneleri hafifçe kapatın; fazla bastırmak PLA'yı bile birkaç yüzde milimetre ezer. Katman çizgilerinin tepesi ile çukuru arasında da fark olduğundan, aynı noktayı birkaç kez ölçüp ortalamasını almak daha güvenilir sonuç verir.

Görsel: 3DFound
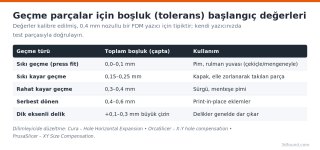
Birbirine geçecek iki parça tasarlarken boşluğu tasarıma ekleyin. Örneğin 10 mm çaplı bir pimin rahat kayması için deliği 10,3–10,4 mm çizin. Yazıcınızın gerçek değerlerini bulmak için Printables veya Thingiverse'te "tolerance test" diye aratıp bulacağınız, farklı boşluklarla basılmış pim-delik test modellerinden birini basmak en güvenilir yoldur.
Dilimleyici telafisi pratiktir ama her parçaya aynı şekilde uygulanır. Kritik geçmelerde boşluğu modelde tanımlamak daha öngörülebilir sonuç verir.
PLA çok az büzülür; ABS ve ASA'da büzülme %0,5–0,8, naylonda daha fazla olabilir. 200 mm'lik bir ABS parçada bu 1 mm'yi aşabilir. Bu malzemelerde dilimleyicideki ölçekleme (ör. %100,5) ile telafi yapılır; PrusaSlicer ve OrcaSlicer'da filament profilinde büzülme (shrinkage) telafisi alanı da bulunur.
Ne kadar sapma normal?
Kalibre edilmiş, 0,4 mm nozullu bir FDM yazıcıda dış ölçülerde ±0,1–0,2 mm sapma olağandır. Deliklerin iç çapı ise çoğunlukla 0,1–0,3 mm küçük çıkar. Daha büyük sapmalar bir kalibrasyon veya mekanik soruna işaret eder. Ölçümü dijital kumpasla yapın ve tek bir noktaya değil, birkaç noktanın ortalamasına bakın.
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Sapma türüne göre neden
| Gözlem | Olası neden |
|---|---|
| Tüm dış ölçüler eşit oranda büyük | Fazla ekstrüzyon (akış/e-adım) |
| Yalnızca alt 1 mm geniş | Fil ayağı |
| Bir eksen kısa, diğeri doğru | Kayış gerginliği, kasnak, adım değeri |
| Büyük parçalarda yüzdesel küçülme | Malzeme büzülmesi (ABS, ASA, naylon) |
| Delikler küçük, dış ölçü doğru | FDM'nin doğası; tasarımda telafi |
| Yükseklik (Z) farklı | İlk katman yüksekliği, Z-offset |
Adım adım kalibrasyon sırası
Sıra önemlidir; bir sonraki adım bir öncekinin doğru olmasına dayanır.
- Mekaniği kontrol edin. Kayışlar gergin, kasnak vidaları sıkı, tekerler boşluksuz olmalı.
- E-adımı kalibre edin. 100 mm itme testi ile ekstruder doğrulanır.
- Akış oranını ayarlayın. Tek duvarlı küp ile duvar kalınlığı ölçülür.
- Fil ayağını giderin. Alt katman taşmasını ölçümden çıkarın.
- Ancak bundan sonra X/Y ölçüsüne bakın. 100 mm gibi büyük bir ölçüde sapma hâlâ varsa sorun eksen adım değerindedir. 20 mm'lik küçük bir küp, akış ve duvar etkisi nedeniyle eksen adımını hesaplamak için yanıltıcıdır.
Eksen adımı ayarlanacaksa (Marlin'de M92 X.. Y.., Klipper'da rotation_distance), önce kayış ve kasnağın standart olduğundan emin olun. GT2 kayış ve 20 dişli kasnak ile 1,8° motor ve 16 mikro adımda doğru değer 80 adım/mm'dir. Bu değerden büyük sapma gerekiyorsa sorun büyük ihtimalle başka bir yerdedir; adım değeriyle oynayarak mekanik sorunu gizlemek doğru değildir.
Ölçüm notu: Kumpasla ölçerken çeneleri hafifçe kapatın; fazla bastırmak PLA'yı bile birkaç yüzde milimetre ezer. Katman çizgilerinin tepesi ile çukuru arasında da fark olduğundan, aynı noktayı birkaç kez ölçüp ortalamasını almak daha güvenilir sonuç verir.
Tasarımda tolerans
Görsel: 3DFound
Birbirine geçecek iki parça tasarlarken boşluğu tasarıma ekleyin. Örneğin 10 mm çaplı bir pimin rahat kayması için deliği 10,3–10,4 mm çizin. Yazıcınızın gerçek değerlerini bulmak için Printables veya Thingiverse'te "tolerance test" diye aratıp bulacağınız, farklı boşluklarla basılmış pim-delik test modellerinden birini basmak en güvenilir yoldur.
Dilimleyicide telafi
- Cura: Hole Horizontal Expansion yalnızca delikleri büyütür; 0,1–0,2 mm iyi başlangıçtır. Horizontal Expansion tüm konturları etkiler.
- OrcaSlicer: X-Y hole compensation ve X-Y contour compensation ayrı ayrı ayarlanabilir.
- PrusaSlicer: Print Settings > Advanced > XY Size Compensation tüm parçayı etkiler; negatif değer küçültür.
Dilimleyici telafisi pratiktir ama her parçaya aynı şekilde uygulanır. Kritik geçmelerde boşluğu modelde tanımlamak daha öngörülebilir sonuç verir.
Malzeme büzülmesi
PLA çok az büzülür; ABS ve ASA'da büzülme %0,5–0,8, naylonda daha fazla olabilir. 200 mm'lik bir ABS parçada bu 1 mm'yi aşabilir. Bu malzemelerde dilimleyicideki ölçekleme (ör. %100,5) ile telafi yapılır; PrusaSlicer ve OrcaSlicer'da filament profilinde büzülme (shrinkage) telafisi alanı da bulunur.
Ekli dosyalar
-
 kalibrasyon-kupu-olcu-kontrolu.jpg 495,6 KB · 0 görüntülenme
-
 3d-baski-tolerans-bosluk-tablosu.png 77,4 KB · 0 görüntülenme