



Dairelerin oval veya basık çıkması, çoğunlukla bir eksenin kayışında ya da kasnağında boşluk olduğunu gösterir. Model çözünürlüğü ve dilimleyici ayarları da benzer bir sonuç verebilir.
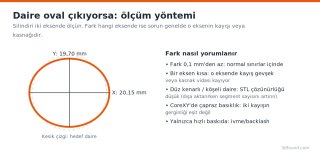
Gözle görülen ovalliği doğrulamak için 20 mm çaplı, 10 mm yüksekliğinde basit bir silindir basın. Kumpasla X ve Y yönlerinde, ayrıca iki çapraz yönde ölçün. Ölçüm yönlerini karıştırmamak için baskıdan önce silindirin bir tarafına küçük bir çentik ekleyin ya da tabladan çıkarmadan ölçün.

Görsel: 3DFound
Bir eksendeki ölçünün diğerinden 0,1 mm'den fazla farklı olması anlamlıdır. 0,05 mm civarındaki farklar, ölçüm ve malzeme büzülmesi sınırları içindedir.
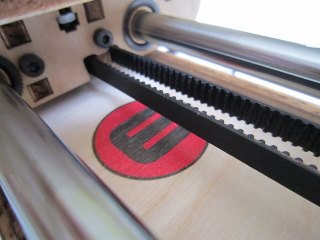
1. Gevşek kayış. Eksen yön değiştirdiğinde kayış önce esner, sonra çeker. Bu "boşluk" (backlash), dairenin o eksendeki çapını kısaltır. Bed slinger yazıcılarda Y ekseni, tablanın ağırlığı nedeniyle en sık etkilenendir.
2. Kasnak vidası gevşek. Motor milindeki set vidası gevşediğinde kasnak mil üzerinde hafifçe oynar. Ovallik bazen düzelip bazen kötüleşiyorsa ilk şüpheli budur.
3. Eksantrik somunlar ve tekerler. V-tekerler gevşekse taşıyıcı yön değişiminde oynar.
4. Model çözünürlüğü. STL dosyası düşük çözünürlükle dışa aktarıldıysa daire aslında çokgendir. Küçük delikler köşeli, büyük daireler düz kenarlı görünür. Bu bir yazıcı sorunu değildir.
5. CoreXY'de kayış dengesizliği. İki kayışın gerginliği farklıysa ovallik X veya Y'de değil, 45° çapraz yönde görülür.
6. Yüksek hız ve ivme. Sadece hızlı baskılarda görülen ovallik, mekaniğin bu hızlara yetişemediğini gösterir.

Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Ovallik yalnızca bazı baskılarda oluyor, neden? Gevşek kasnak vidası tipik olarak böyle davranır: vida yerine oturduğunda sorun kaybolur, kaydığında geri gelir. Kayış ve kasnak sağlamsa yazıcının durduğu yüzeyin sabit olup olmadığına da bakın.
Silindir oval değil ama yüzeyinde düz şeritler var. Bu, modelin segment sayısının düşük olduğunu gösterir. Model dosyasını daha yüksek çözünürlükte yeniden dışa aktarmak yeterlidir.
Deliklerin hem X hem Y yönünde eşit şekilde küçük çıkması ovallik değildir. Bu, FDM'nin doğası gereği deliklerin içe doğru biraz daralmasından kaynaklanır ve boyut sapması ile tolerans konusunda ele alınmıştır. Ovallikte sorun bir eksenin diğerinden farklı olmasıdır; bu ayrımı yapmak, gereksiz yere akış ayarıyla uğraşmanızı önler.
Önce ölçün
Gözle görülen ovalliği doğrulamak için 20 mm çaplı, 10 mm yüksekliğinde basit bir silindir basın. Kumpasla X ve Y yönlerinde, ayrıca iki çapraz yönde ölçün. Ölçüm yönlerini karıştırmamak için baskıdan önce silindirin bir tarafına küçük bir çentik ekleyin ya da tabladan çıkarmadan ölçün.
Görsel: 3DFound
Bir eksendeki ölçünün diğerinden 0,1 mm'den fazla farklı olması anlamlıdır. 0,05 mm civarındaki farklar, ölçüm ve malzeme büzülmesi sınırları içindedir.
Olası nedenler (sıklık sırasıyla)
1. Gevşek kayış. Eksen yön değiştirdiğinde kayış önce esner, sonra çeker. Bu "boşluk" (backlash), dairenin o eksendeki çapını kısaltır. Bed slinger yazıcılarda Y ekseni, tablanın ağırlığı nedeniyle en sık etkilenendir.
2. Kasnak vidası gevşek. Motor milindeki set vidası gevşediğinde kasnak mil üzerinde hafifçe oynar. Ovallik bazen düzelip bazen kötüleşiyorsa ilk şüpheli budur.
3. Eksantrik somunlar ve tekerler. V-tekerler gevşekse taşıyıcı yön değişiminde oynar.
4. Model çözünürlüğü. STL dosyası düşük çözünürlükle dışa aktarıldıysa daire aslında çokgendir. Küçük delikler köşeli, büyük daireler düz kenarlı görünür. Bu bir yazıcı sorunu değildir.
5. CoreXY'de kayış dengesizliği. İki kayışın gerginliği farklıysa ovallik X veya Y'de değil, 45° çapraz yönde görülür.
6. Yüksek hız ve ivme. Sadece hızlı baskılarda görülen ovallik, mekaniğin bu hızlara yetişemediğini gösterir.
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Çözüm adımları
- Kayış gerginliğini ayarlayın. Kayış parmakla bastırıldığında hafif esnemeli, çekildiğinde gitar teli gibi tok bir ses vermeli. Ender 3 ve benzerlerinde gergi düğmesi veya gergi kayışı ile ayarlanır. Aşırı germek rulmanları zorlar.
- Kasnak vidalarını sıkın. Bir vida motor milinin düz yüzeyine oturmalı. Diş kilidi (orta mukavemet) tekrar gevşemeyi önler.
- Tekerleri kontrol edin. Eksantrik somunları, teker parmakla zorlanarak dönecek ama boşluk bırakmayacak şekilde ayarlayın.
- Model çözünürlüğünü artırın. Fusion 360'ta STL dışa aktarırken Refinement "High" seçin. Tinkercad'de silindirin "Sides" değerini 64 veya üzerine çıkarın. OpenSCAD'de dosyanın başına ya daKod
$fn = 128;ekleyin.Kod$fa = 1; $fs = 0.4; - Dilimleyici çözünürlüğünü kontrol edin. Cura'daki Maximum Resolution ve Maximum Deviation ayarları çok yüksekse küçük daireler basitleştirilir. Varsayılan değerler (0,5 mm / 0,025 mm) çoğu durumda uygundur.
- CoreXY'de iki kayışı eşitleyin. Aynı uzunluktaki kayış bölümlerinin titreşim frekansını karşılaştırın; üreticinin dokümanındaki yöntemi izleyin.
- Dış duvar hızını düşürün. 25–40 mm/s, mekanik boşlukların etkisini azaltır.
Sık sorulan
Ovallik yalnızca bazı baskılarda oluyor, neden? Gevşek kasnak vidası tipik olarak böyle davranır: vida yerine oturduğunda sorun kaybolur, kaydığında geri gelir. Kayış ve kasnak sağlamsa yazıcının durduğu yüzeyin sabit olup olmadığına da bakın.
Silindir oval değil ama yüzeyinde düz şeritler var. Bu, modelin segment sayısının düşük olduğunu gösterir. Model dosyasını daha yüksek çözünürlükte yeniden dışa aktarmak yeterlidir.
Delik ölçüsü ayrı bir konu
Deliklerin hem X hem Y yönünde eşit şekilde küçük çıkması ovallik değildir. Bu, FDM'nin doğası gereği deliklerin içe doğru biraz daralmasından kaynaklanır ve boyut sapması ile tolerans konusunda ele alınmıştır. Ovallikte sorun bir eksenin diğerinden farklı olmasıdır; bu ayrımı yapmak, gereksiz yere akış ayarıyla uğraşmanızı önler.
Ekli dosyalar
-
 daire-oval-cikma-olcumu.png 71,3 KB · 0 görüntülenme
-
 y-ekseni-kayis-ve-kasnak.jpg 178,7 KB · 0 görüntülenme