



3D baskıda vida ve somun yuvası tasarlarken nominal ölçüye 0,2–0,3 mm pay eklemek gerekir; doğru ölçülmüş bir altıgen yuva somunu sıkıca tutar ve vida sıkılırken dönmesini engeller.
Fonksiyonel parçalarda en çok yapılan hata, CAD'de 3 mm delik çizip M3 vidanın rahat geçmesini beklemektir. FDM yazıcılar delikleri genelde biraz küçük basar; ayrıca vida ile delik arasında montaj payı olmalıdır.

Görsel: 3DFound
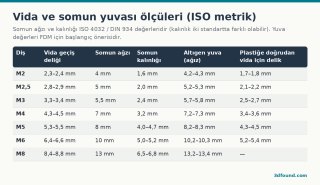
Tabloda iki önemli nokta var:
1. Yandan sürgülü yuva (nut trap): Somun parçanın yanından bir yarığa itilir. Tasarımı kolay, baskı sonrası takılır. Yarık genişliği somun ağzı + 0,2 mm, yüksekliği somun kalınlığı + 0,3 mm olsun.
2. Alttan gömme altıgen yuva: Somun parçanın altından altıgen bir cebe oturur. Somun düşmesin diye sıkı ölçü (+0,1–0,15 mm) tercih edilir; gerekirse bir damla yapıştırıcı veya havyayla hafif ısıtıp bastırmak işe yarar.
3. Baskı içine gömülü somun: Somun baskının ortasına, dışarıdan görünmeyecek şekilde gömülür. Dilimleyicide yuvanın üst katmanına gelince baskıyı duraklatın (pause at height), somunu yerleştirin ve devam ettirin. Somunun üst yüzü yuvadan taşmamalı; aksi halde nozul somuna çarpar.
Bir vida deliği, altında daha büyük bir somun yuvasının bulunduğu yerden başlıyorsa, yazıcı altıgen boşluğun üstünü havada basmak zorunda kalır. Bunun için bilinen yöntem "kurban katman" (sacrificial layer) tekniğidir: altıgen yuvanın üstüne 0,2 mm kalınlığında ince bir zar bırakılır, baskıdan sonra vida veya matkapla delinir. Bazı tasarımcılar bunun yerine iki aşamalı köprü (önce iki şerit, sonra dik yönde iki şerit) kullanır; destek gerekmeden temiz bir delik verir.
Sık sökülmeyen bağlantılarda vida doğrudan plastiğe açılabilir. Tabloda son sütundaki delik ölçüleri vidanın kendi dişini açması için yaklaşık değerlerdir. Önemli noktalar:
Silindir başlı (DIN 912 / ISO 4762) M3 vidanın başı 5,5 mm çapında ve 3 mm yüksekliğindedir. Gömme yuva için 6–6,2 mm çap ve 3,2 mm derinlik iyi bir başlangıçtır. Havşa başlı vidalarda 90° havşa açısı kullanılır; dilimleyicide havşa kısmı çıkıntı (overhang) olarak basılacağından, havşanın tablaya bakmadığı yönde basılması yüzeyi daha temiz yapar.
Metrik ölçüler ISO standartlarına dayanır ama vida başı ve somun ölçüleri üreticiye göre küçük farklılık gösterebilir. Elinizdeki vidayı kumpasla bir kez ölçmek, tablo değerlerinden daha güvenilirdir.
Yazıcınızın gerçek toleransını öğrenmenin en hızlı yolu, tek bir küçük blokta farklı ölçülerde delik ve altıgen yuvalar basmaktır. Örneğin M3 için 3,2 / 3,3 / 3,4 mm geçiş delikleri ve 5,6 / 5,7 / 5,8 mm altıgen yuvalar. Blok 10–15 dakikada basılır ve hangi değerin sizin yazıcınızda doğru oturduğunu kesin olarak gösterir. Bu değerleri bir yere not edin; aynı filament ve aynı ayarlarla basılan sonraki parçalarda tahmin yürütmeye gerek kalmaz.
Fonksiyonel parçalarda en çok yapılan hata, CAD'de 3 mm delik çizip M3 vidanın rahat geçmesini beklemektir. FDM yazıcılar delikleri genelde biraz küçük basar; ayrıca vida ile delik arasında montaj payı olmalıdır.
Ölçü tablosu
Görsel: 3DFound
Tabloda iki önemli nokta var:
- Somun ağzı (across flats): Altıgenin karşılıklı iki düz kenarı arası. CAD'de altıgen çizerken bu değeri "inscribed / iç teğet" ölçüsü olarak girin. Köşeden köşeye ölçü bunun yaklaşık 1,155 katıdır (M3 için ≈6,35 mm).
- Değerler başlangıç noktasıdır. Yazıcınızın delik ve dış ölçü sapması kalibrasyona bağlıdır. Kritik bir parça öncesi 10 dakikalık bir test bloğu basın.
Somun yuvası çeşitleri
1. Yandan sürgülü yuva (nut trap): Somun parçanın yanından bir yarığa itilir. Tasarımı kolay, baskı sonrası takılır. Yarık genişliği somun ağzı + 0,2 mm, yüksekliği somun kalınlığı + 0,3 mm olsun.
2. Alttan gömme altıgen yuva: Somun parçanın altından altıgen bir cebe oturur. Somun düşmesin diye sıkı ölçü (+0,1–0,15 mm) tercih edilir; gerekirse bir damla yapıştırıcı veya havyayla hafif ısıtıp bastırmak işe yarar.
3. Baskı içine gömülü somun: Somun baskının ortasına, dışarıdan görünmeyecek şekilde gömülür. Dilimleyicide yuvanın üst katmanına gelince baskıyı duraklatın (pause at height), somunu yerleştirin ve devam ettirin. Somunun üst yüzü yuvadan taşmamalı; aksi halde nozul somuna çarpar.
Dik deliklerde köprü sorunu
Bir vida deliği, altında daha büyük bir somun yuvasının bulunduğu yerden başlıyorsa, yazıcı altıgen boşluğun üstünü havada basmak zorunda kalır. Bunun için bilinen yöntem "kurban katman" (sacrificial layer) tekniğidir: altıgen yuvanın üstüne 0,2 mm kalınlığında ince bir zar bırakılır, baskıdan sonra vida veya matkapla delinir. Bazı tasarımcılar bunun yerine iki aşamalı köprü (önce iki şerit, sonra dik yönde iki şerit) kullanır; destek gerekmeden temiz bir delik verir.
Plastiğe doğrudan vida
Sık sökülmeyen bağlantılarda vida doğrudan plastiğe açılabilir. Tabloda son sütundaki delik ölçüleri vidanın kendi dişini açması için yaklaşık değerlerdir. Önemli noktalar:
- Delik çevresinde en az 3–4 duvar olsun. Vida dişi dolguya değil, duvara tutunmalıdır.
- Vida ekseni katmanlara dik olduğunda (dik delik) sıkma kuvveti katmanları ayırmaya çalışır. Dikkatli sıkın.
- Saç vidası (sac vidası) veya plastik için özel vidalar (ör. trilobüler tip), metrik vidaya göre plastikte daha iyi tutar.
- Defalarca sökülüp takılacaksa heat-set insert tercih edin.
Vida başı için havşa ve gömme
Silindir başlı (DIN 912 / ISO 4762) M3 vidanın başı 5,5 mm çapında ve 3 mm yüksekliğindedir. Gömme yuva için 6–6,2 mm çap ve 3,2 mm derinlik iyi bir başlangıçtır. Havşa başlı vidalarda 90° havşa açısı kullanılır; dilimleyicide havşa kısmı çıkıntı (overhang) olarak basılacağından, havşanın tablaya bakmadığı yönde basılması yüzeyi daha temiz yapar.
Metrik ölçüler ISO standartlarına dayanır ama vida başı ve somun ölçüleri üreticiye göre küçük farklılık gösterebilir. Elinizdeki vidayı kumpasla bir kez ölçmek, tablo değerlerinden daha güvenilirdir.
Test bloğu hazırlamak
Yazıcınızın gerçek toleransını öğrenmenin en hızlı yolu, tek bir küçük blokta farklı ölçülerde delik ve altıgen yuvalar basmaktır. Örneğin M3 için 3,2 / 3,3 / 3,4 mm geçiş delikleri ve 5,6 / 5,7 / 5,8 mm altıgen yuvalar. Blok 10–15 dakikada basılır ve hangi değerin sizin yazıcınızda doğru oturduğunu kesin olarak gösterir. Bu değerleri bir yere not edin; aynı filament ve aynı ayarlarla basılan sonraki parçalarda tahmin yürütmeye gerek kalmaz.
Ekli dosyalar
-
 vida-somun-yuvasi-olculeri-m2-m8.png 61,3 KB · 0 görüntülenme