



ABS filament 230–260 °C nozul ve 95–110 °C tabla ister; çekmeyi ve çatlamayı önlemek için kapalı kasa neredeyse şarttır.

Görsel: Tatár Lehel / Wikimedia Commons, CC BY-SA 3.0
Dezavantajı, soğurken belirgin şekilde çekmesi. Alt katmanlar tablada sıcak dururken üst katmanlar soğuyup küçülür, parçanın köşeleri kalkar ve uzun parçalarda katmanlar arasında çatlak oluşur.
Kasa olmayan bir yazıcıda küçük ABS parçalar basılabilir ama 10 cm üstü parçalarda sorun artar. Pencere açık bir odada veya klimanın önündeki yazıcıda ABS basmak genelde başarısız olur.
Dikkat: Kasa elektronik kartı ve motorları da ısıtır. Anakart ve güç kaynağı kasanın dışında değilse uzun baskılarda sıcaklıklarını gözlemek gerekir. PLA basarken kasanın açılması da gerekir.

Görsel: 3DFound
Baskı bittiğinde kasa kapağını hemen açmamak gerekir. Parçanın kasa içinde birkaç dakika yavaş soğuması, son anda oluşan çatlakları önler.
Havalandırma seçenekleri "Genel Sohbet" forumundaki duman ve VOC konusunda ayrıntılı ele alınıyor.
Görsel: Tatár Lehel / Wikimedia Commons, CC BY-SA 3.0
ABS'i ne zaman tercih etmeli?
ABS (akrilonitril bütadien stiren), LEGO parçalarından araç iç trimlerine kadar birçok enjeksiyon ürününde kullanılan bir mühendislik plastiği. 3D baskıda sağladıkları:- Camsı geçiş sıcaklığı yaklaşık 100–105 °C; sıcak ortamda PLA ve PETG'den çok daha iyi dayanır
- Darbeye tok, delinip vidalanabilir, zımparalanabilir
- Aseton buharıyla yüzeyi pürüzsüzleştirilebilir
- Aseton ile ABS parçalar birbirine kaynatılabilir
Dezavantajı, soğurken belirgin şekilde çekmesi. Alt katmanlar tablada sıcak dururken üst katmanlar soğuyup küçülür, parçanın köşeleri kalkar ve uzun parçalarda katmanlar arasında çatlak oluşur.
Kapalı kasa neden önemli?
Çekmenin asıl sebebi parçanın farklı bölgeleri arasındaki sıcaklık farkı. Kasa, ortam havasını ısıtarak bu farkı azaltır. Pratikte kasa içi 40 °C civarına çıktığında köşe kalkması ve katman çatlakları belirgin azalır. Hazır kapalı kasalı yazıcılar bunu kendiliğinden sağlar; açık yazıcılarda karton kutu, akrilik panel veya hazır kumaş kabin kullanılır.Kasa olmayan bir yazıcıda küçük ABS parçalar basılabilir ama 10 cm üstü parçalarda sorun artar. Pencere açık bir odada veya klimanın önündeki yazıcıda ABS basmak genelde başarısız olur.
Dikkat: Kasa elektronik kartı ve motorları da ısıtır. Anakart ve güç kaynağı kasanın dışında değilse uzun baskılarda sıcaklıklarını gözlemek gerekir. PLA basarken kasanın açılması da gerekir.
Görsel: 3DFound
Sıcaklık, fan ve yapışma ayarları
- Nozul: 240–250 °C ile başlayın; etiket aralığının dışına çıkmayın.
- Tabla: 100–110 °C. Isıtıcı tablanın bu sıcaklığa çıkabildiğinden emin olun; bazı giriş seviyesi yazıcılar 100 °C'ye zor ulaşır.
- Fan: %0–20. Sadece köprü ve küçük katmanlarda artırın. Fazla fan katman çatlağına yol açar.
- Yüzey: Temiz PEI 100 °C'de çoğu parçada yeterli. Camda yapıştırıcı çubuk veya ince bir ABS-aseton karışımı ("ABS juice") kullanılır.
- Brim: Büyük ve köşeli parçalarda 5–10 mm brim köşe kalkmasını azaltır.
Baskı bittiğinde kasa kapağını hemen açmamak gerekir. Parçanın kasa içinde birkaç dakika yavaş soğuması, son anda oluşan çatlakları önler.
Koku ve sağlık
ABS basılırken stiren içeren uçucu organik bileşikler ve PLA'ya göre çok daha fazla ince partikül (ultra ince parçacık) salınır. Keskin plastik kokusu bunun işaretidir. Bu yüzden:- Yatak odası ve çocuk odasında ABS basılmamalı
- Yazıcı havalandırılan bir alanda veya dışarıya tahliyeli bir kasada olmalı
- Aktif karbon ve HEPA filtreli kasalar partikül ve kokuyu azaltır ama tamamen yok etmez
Havalandırma seçenekleri "Genel Sohbet" forumundaki duman ve VOC konusunda ayrıntılı ele alınıyor.
ABS mi, ASA mı?
Baskı ayarları birbirine çok yakın. Parça güneş görecekse ASA seçilmeli; ABS UV ışığında sararır ve gevrekleşir. İç mekân, aseton ile yüzey işlemi ve düşük maliyet öncelikse ABS mantıklı. Kurutma: 65–80 °C'de 4–6 saat.Bulunabilirlik ve maliyet
ABS, mühendislik malzemeleri arasında en uygun fiyatlı ve en kolay bulunanlardan biri. Renk seçeneği geniş, zımpara ve boya ile son işlemi kolay. Kasa ve havalandırma altyapısı hazırsa, ısıya dayanıklı iç mekân parçaları için hâlâ mantıklı bir seçim.Aseton ile yüzey düzeltme
Kapalı bir kapta aseton buharına maruz kalan ABS parçanın dış yüzeyi erir ve katman çizgileri kaybolur. İşlem kontrollü yapılmazsa ince detaylar da kaybolur. Aseton yanıcıdır; açık alev, ısıtıcı ve sıcak tabla yakınında uygulanmamalı, eldiven ve havalandırma şart.Ekli dosyalar
-
 abs-filament-makarasi.jpg 184,6 KB · 0 görüntülenme
-
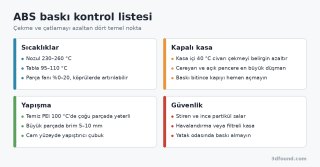 abs-baski-kontrol-listesi.png 56,2 KB · 0 görüntülenme