



Annealing (tavlama), baskıyı Tg'nin biraz üstünde bekletip yavaşça soğutmaktır; PLA'nın ısı dayanımını artırır ama parça bir miktar küçülür.
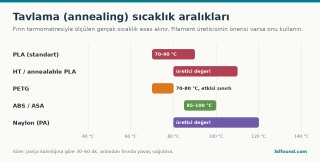
Tavlama özellikle PLA için konuşulur, çünkü PLA kolay basılır ama 55–60 °C'de yumuşar. Tavlanmış PLA ise, filamente bağlı olarak, 80 °C'nin üzerindeki sıcaklıklarda formunu koruyabilir.
Baskı sırasında PLA hızla soğuduğu için büyük ölçüde amorf (düzensiz) yapıda kalır. Tavlama sırasında Tg'nin üstündeki sıcaklık, polimer zincirlerinin düzenli kristal bölgeler oluşturmasına imkan verir. Kristal yapı:
Saf PLA'nın kristalleşme kapasitesi formülasyona göre değişir. "HT-PLA", "annealable PLA" veya "HTPLA" olarak satılan filamentler tavlamaya göre formüle edilmiştir ve çok daha belirgin sonuç verir.

Görsel: 3DFound
Tavlamanın en büyük dezavantajı boyut değişimidir. PLA'da genellikle X ve Y yönünde birkaç yüzde küçülme, Z yönünde ise hafif uzama görülür. Oranlar filamente, dolguya ve geometriye bağlıdır; aynı filamentle bile parçadan parçaya değişir. Pratik yaklaşım:
Ölçüsü çok hassas olan, büyük ve ince duvarlı parçalarda tavlama çarpılmaya yol açabilir; bu durumda doğrudan ASA, ABS veya PETG ile basmak çoğu zaman daha kolaydır.
PETG çok az kristalleşir; tavlama ile ısı dayanımında büyük bir artış beklenmez, ancak iç gerilmeyi azaltabilir. ABS ve ASA amorf malzemelerdir; tavlama iç gerilmeleri azaltır ve çatlama eğilimini düşürebilir. Naylon ve bazı mühendislik filamentleri için üreticiler belirli tavlama sıcaklıkları önerir; teknik veri sayfasını kontrol edin.
Forumlarda "parçayı ince tuza gömüp 200 °C'de yeniden eritme" yöntemi de anlatılır. Bu yöntem katmanları birbirine kaynaştırarak neredeyse izotropik bir parça elde etmeyi amaçlar; ama sıradan tavlamadan farklı bir süreçtir. Uygun tuz tozu, tam dolgu ve dikkatli sıcaklık kontrolü gerekir. Mutfak fırınında plastik eritmek koku ve duman yaratabileceği için iyi havalandırılan bir ortamda ve ayrı ekipmanla denenmelidir.
Tavlama özellikle PLA için konuşulur, çünkü PLA kolay basılır ama 55–60 °C'de yumuşar. Tavlanmış PLA ise, filamente bağlı olarak, 80 °C'nin üzerindeki sıcaklıklarda formunu koruyabilir.
Ne oluyor?
Baskı sırasında PLA hızla soğuduğu için büyük ölçüde amorf (düzensiz) yapıda kalır. Tavlama sırasında Tg'nin üstündeki sıcaklık, polimer zincirlerinin düzenli kristal bölgeler oluşturmasına imkan verir. Kristal yapı:
- Isı altında yumuşamaya karşı direnci artırır.
- Parçayı daha sert yapar; bazı testlerde katmanlar arası bağ da iyileşir.
- Parçayı opaklaştırabilir; şeffaf veya parlak PLA mat ve bulanık görünür.
Saf PLA'nın kristalleşme kapasitesi formülasyona göre değişir. "HT-PLA", "annealable PLA" veya "HTPLA" olarak satılan filamentler tavlamaya göre formüle edilmiştir ve çok daha belirgin sonuç verir.
Görsel: 3DFound
Adım adım tavlama (PLA)
- Fırın seçimi: Ev fırınları ayarlanan değerden ±10–20 °C sapabilir. Ayrı bir fırın termometresi kullanın. Mutfak fırını kullanılacaksa parçayı bir fırın tepsisinde ve temiz bir ortamda tavlayın; mümkünse yemek pişirilmeyen ayrı bir mini fırın tercih edin.
- Ön ısıtma: Fırını hedef sıcaklığa (ör. 80 °C) getirin ve termometreyle doğrulayın.
- Destekleme: Parçayı düz bir yüzeye koyun. İnce ve uzun parçalar sarkabilir; ince tuz, kum veya alçı tozu içine gömmek şekli korumaya yardımcı olur.
- Bekletme: Kalınlığa göre 30–60 dakika. Kalın parçalar daha uzun süre ister.
- Yavaş soğutma: Fırını kapatın ve parçayı içinde oda sıcaklığına kadar soğumaya bırakın. Ani soğuma iç gerilme ve çarpılma yapar.
Boyut değişimi
Tavlamanın en büyük dezavantajı boyut değişimidir. PLA'da genellikle X ve Y yönünde birkaç yüzde küçülme, Z yönünde ise hafif uzama görülür. Oranlar filamente, dolguya ve geometriye bağlıdır; aynı filamentle bile parçadan parçaya değişir. Pratik yaklaşım:
- Önce 20 x 20 x 20 mm küp gibi bir test parçası tavlayın ve üç yöndeki değişimi kumpasla ölçün.
- Bu oranı dilimleyicide ölçek telafisi olarak kullanın (ör. X/Y %102, Z %99).
- Hassas geçmeli parçalarda tavlamadan sonra oturma yüzeylerini zımparalamayı veya delikleri matkapla açmayı hesaba katın.
Hangi parçalar için mantıklı?
- Araç içi parçalar, güneş gören montaj parçaları.
- Sıcak suya yakın kullanılan, ancak gıda teması olmayan parçalar.
- Isınan motor veya elektronik çevresindeki taşıyıcı braketler.
Ölçüsü çok hassas olan, büyük ve ince duvarlı parçalarda tavlama çarpılmaya yol açabilir; bu durumda doğrudan ASA, ABS veya PETG ile basmak çoğu zaman daha kolaydır.
PETG, ABS ve naylon
PETG çok az kristalleşir; tavlama ile ısı dayanımında büyük bir artış beklenmez, ancak iç gerilmeyi azaltabilir. ABS ve ASA amorf malzemelerdir; tavlama iç gerilmeleri azaltır ve çatlama eğilimini düşürebilir. Naylon ve bazı mühendislik filamentleri için üreticiler belirli tavlama sıcaklıkları önerir; teknik veri sayfasını kontrol edin.
Tuz içinde yeniden eritme hakkında
Forumlarda "parçayı ince tuza gömüp 200 °C'de yeniden eritme" yöntemi de anlatılır. Bu yöntem katmanları birbirine kaynaştırarak neredeyse izotropik bir parça elde etmeyi amaçlar; ama sıradan tavlamadan farklı bir süreçtir. Uygun tuz tozu, tam dolgu ve dikkatli sıcaklık kontrolü gerekir. Mutfak fırınında plastik eritmek koku ve duman yaratabileceği için iyi havalandırılan bir ortamda ve ayrı ekipmanla denenmelidir.
Ekli dosyalar
-
 annealing-tavlama-sicakliklari-pla-petg-abs.png 41,7 KB · 0 görüntülenme