



Bambu Lab nozul değişimi A1 serisinde aletsiz, P1 ve X1 serisinde birkaç vidayla yapılır; değişimden sonra nozul ayarını güncellemek şarttır.
Karbon fiber gibi aşındırıcı filamentlere geçerken sertleştirilmiş nozul gerekir. Aşağıda hangi modelin neyle geldiği, değişim adımları ve sonrasında yapılacaklar var.

Görsel: 3DFound
Karbon fiber (CF), cam elyaf (GF) katkılı filamentler, parlayan (glow-in-the-dark) ve bazı metal tozlu filamentler pirinç ve paslanmaz çelik nozulu kısa sürede aşındırır. Aşınmış nozulda delik genişler, baskı kalitesi düşer, ekstrüzyon kontrolü bozulur.
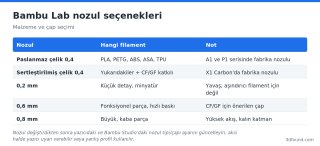
Sertleştirilmiş çelik ısıyı pirinç kadar iyi iletmez. Yüksek akışlı baskılarda nozul sıcaklığını 5-10 °C artırmak gerekebilir. Bambu'nun hazır filament profilleri bunu çoğunlukla dikkate alır.
Karbon fiber katkılı filamentlerde 0,6 mm nozul tercih edilir; 0,4 mm de kullanılabilir ama tıkanma riski daha yüksektir. 0,2 mm nozul katkılı filamentler için uygun değildir.
A1 serisinin hotend'i nozul, ısıtıcı ve termistörü tek parça olarak taşıdığı için kablo bağlamak gerekmez.
Model ve parça sürümüne göre adımlar farklılık gösterebilir. Değişimden önce Bambu Lab Wiki'de yazıcınızın modeline ait hotend değişim kılavuzuna bakın.

Görsel: NAS 238 WMMNO / Wikimedia Commons, CC0
1. Nozul bilgisini güncelleyin. Yazıcı ekranında ve Bambu Studio'nun Device sekmesinde nozul tipi (paslanmaz/sertleştirilmiş) ve çapı ayarı bulunur. Bu bilgi yanlışsa yazıcı, sertleştirilmiş nozul gerektiren bir filament seçildiğinde uyarı verir veya Studio baskıyı göndermeden önce eşleşmeme bildirir.
2. Studio'da doğru yazıcı profilini seçin. 0,4 mm'den 0,6 mm'ye geçtiyseniz yazıcı listesinden "0.6 nozzle" profilini seçin. Process profilleri de nozul çapına göre değişir.
3. Flow Dynamics kalibrasyonunu yenileyin. Nozul malzemesi ve çapı K değerini etkiler. Önceki kalibrasyon sonuçları yeni nozula uymaz.
4. Test baskısı. Küçük bir kalibrasyon küpü ya da tek katmanlı test, değişimin doğru yapıldığını gösterir. İlk birkaç dakika sızıntı olup olmadığını kontrol edin.
Aşınma belirtileri: duvar kalınlığının artması, ince detayların kaybolması, aynı ayarda giderek artan ipliklenme ve akış kalibrasyonunda tutarsız sonuçlar. Karbon fiber katkılı filamentle pirinç veya paslanmaz nozul kullanıldıysa birkaç makara sonra aşınma belirgin hale gelebilir.
Karbon fiber gibi aşındırıcı filamentlere geçerken sertleştirilmiş nozul gerekir. Aşağıda hangi modelin neyle geldiği, değişim adımları ve sonrasında yapılacaklar var.
Görsel: 3DFound
Sertleştirilmiş nozul ne zaman gerekli?
Karbon fiber (CF), cam elyaf (GF) katkılı filamentler, parlayan (glow-in-the-dark) ve bazı metal tozlu filamentler pirinç ve paslanmaz çelik nozulu kısa sürede aşındırır. Aşınmış nozulda delik genişler, baskı kalitesi düşer, ekstrüzyon kontrolü bozulur.
- A1 ve A1 mini: Fabrika nozulu paslanmaz çeliktir. Sertleştirilmiş çelik nozullu hotend ayrı satılır.
- P1P ve P1S: Fabrika nozulu paslanmaz çeliktir. CF/GF için sertleştirilmiş çelik hotend gerekir; ekstrüder dişlileri de sertleştirilmiş çelik olmalıdır, güncel model durumunu kontrol edin.
- X1 Carbon: Sertleştirilmiş çelik nozul ve dişliyle gelir.
Sertleştirilmiş çelik ısıyı pirinç kadar iyi iletmez. Yüksek akışlı baskılarda nozul sıcaklığını 5-10 °C artırmak gerekebilir. Bambu'nun hazır filament profilleri bunu çoğunlukla dikkate alır.
Karbon fiber katkılı filamentlerde 0,6 mm nozul tercih edilir; 0,4 mm de kullanılabilir ama tıkanma riski daha yüksektir. 0,2 mm nozul katkılı filamentler için uygun değildir.
A1 ve A1 mini: hızlı değişim
- Nozulu ısıtıp filamenti çıkarın (ekrandan Unload).
- Isıtıcıyı kapatıp hotend'in soğumasını bekleyin. Nozulun soğuduğunu ekrandan teyit edin.
- Hotend'i tutan mandalı açın ve hotend'i aşağı doğru çekip çıkarın.
- Yeni hotend'i yerine itin ve mandalı kapatın.
A1 serisinin hotend'i nozul, ısıtıcı ve termistörü tek parça olarak taşıdığı için kablo bağlamak gerekmez.
P1 ve X1 serisi: vidalı değişim
- Filamenti çıkarın, hotend'i soğutun ve yazıcıyı kapatın.
- Baskı kafasının ön kapağını çıkarın.
- Hotend'i sabitleyen kelepçeyi gevşetin (genelde iki vida).
- Isıtıcı ve termistör kablolarını ayırın. Satın aldığınız parça "complete hotend" (komple hotend) ise ısıtıcı ve termistör yeni parçada hazır gelir; yalnızca nozul/ısı kırıcı kiti aldıysanız bunları eski bloktan dikkatlice taşımanız gerekir.
- Yeni hotend'i takın, kelepçeyi sıkın, kabloları bağlayın ve kapağı takın.
Model ve parça sürümüne göre adımlar farklılık gösterebilir. Değişimden önce Bambu Lab Wiki'de yazıcınızın modeline ait hotend değişim kılavuzuna bakın.
Görsel: NAS 238 WMMNO / Wikimedia Commons, CC0
Değişimden sonra yapılacaklar
1. Nozul bilgisini güncelleyin. Yazıcı ekranında ve Bambu Studio'nun Device sekmesinde nozul tipi (paslanmaz/sertleştirilmiş) ve çapı ayarı bulunur. Bu bilgi yanlışsa yazıcı, sertleştirilmiş nozul gerektiren bir filament seçildiğinde uyarı verir veya Studio baskıyı göndermeden önce eşleşmeme bildirir.
2. Studio'da doğru yazıcı profilini seçin. 0,4 mm'den 0,6 mm'ye geçtiyseniz yazıcı listesinden "0.6 nozzle" profilini seçin. Process profilleri de nozul çapına göre değişir.
3. Flow Dynamics kalibrasyonunu yenileyin. Nozul malzemesi ve çapı K değerini etkiler. Önceki kalibrasyon sonuçları yeni nozula uymaz.
4. Test baskısı. Küçük bir kalibrasyon küpü ya da tek katmanlı test, değişimin doğru yapıldığını gösterir. İlk birkaç dakika sızıntı olup olmadığını kontrol edin.
Sık yapılan hatalar
- Sıcak hotend'i elle çıkarmaya çalışmak. Soğumasını bekleyin.
- Kablo konnektörünü zorlamak. Konnektörlerin kilit dili vardır; bastırmadan çekilmez.
- Nozul ayarını güncellememek. Bu, sonraki her baskıda yanlış profil kullanılmasına yol açar.
- Aşınmış eski nozulu atmadan "yedek" olarak tutup sonra tekrar takmak. Delik çapı değişmiş nozul tutarsız sonuç verir.
Nozul ne zaman değişmeli?
Aşınma belirtileri: duvar kalınlığının artması, ince detayların kaybolması, aynı ayarda giderek artan ipliklenme ve akış kalibrasyonunda tutarsız sonuçlar. Karbon fiber katkılı filamentle pirinç veya paslanmaz nozul kullanıldıysa birkaç makara sonra aşınma belirgin hale gelebilir.
Ekli dosyalar
-
 bambu-nozul-malzemeleri-karsilastirma.png 67,5 KB · 0 görüntülenme
-
 bambu-lab-x1-carbon-ic-hacim-tabla.jpg 199,6 KB · 0 görüntülenme