



3D yazıcının gerçek hızını çoğu zaman dilimleyicideki mm/s değeri değil, hotend'in saniyede eritebildiği plastik miktarı (volumetrik akış) ve yazıcının ivme sınırı belirler.
1. Baskı hızı (mm/s): Nozulun çizgi boyunca hareket hızı. Dilimleyicide dış duvar, iç duvar, doluluk, üst yüzey gibi her çizgi tipi için ayrı ayrı girilir.
2. İvme (mm/s²): Nozulun ne kadar çabuk hızlanıp yavaşlayabildiği. Küçük parçalarda ve kısa çizgilerde nozul hedef hıza hiç ulaşamaz; burada belirleyici olan ivmedir. Marlin tabanlı, Ender 3 sınıfı yazıcılarda fabrika ivmesi genelde 500–1000 mm/s² civarındadır. Klipper kullanan veya Bambu Lab gibi kapalı sistem yazıcılar input shaping sayesinde 5.000–20.000 mm/s² aralığında çalışabilir.
3. Volumetrik akış (mm³/s): Hotend'in saniyede eritebildiği plastik hacmi. Hız ve ivmeyi ne kadar artırırsanız artırın, hotend yetişemiyorsa nozul plastik yerine "boşluk" basar.
Hesap basittir:

Görsel: 3DFound
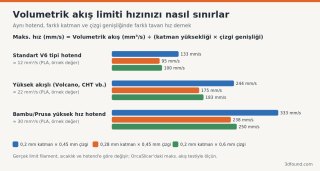
Yani aynı hotend, 0,2 mm katmanda 133 mm/s basabilirken 0,28 mm katmanda bu sınır yaklaşık 95 mm/s'ye iner. Katman ve çizgi büyüdükçe tavan hız düşer.
Tipik değerler (PLA, üreticiye ve sıcaklığa göre değişir):
PETG ve ABS genelde PLA'dan daha düşük akışla basılır; TPU çok daha düşük (3–5 mm³/s civarı). Kendi hotend'iniz için kesin değeri üretici dokümanından veya test ile öğrenin.
İvme ayarları Cura'da "Enable Acceleration Control", PrusaSlicer'da Print Settings → Speed → Acceleration control, OrcaSlicer'da Speed → Acceleration altında bulunur. Dilimleyicideki ivme, firmware'deki maksimum değeri aşamaz; Marlin'de M201/M204, Klipper'da printer.cfg içindeki max_accel sınırı geçerlidir.

Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
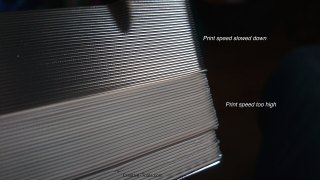
Akış sınırına yaklaşıldığında plastik tam erimeden çıkar. İlk belirti yüzey parlaklığının değişmesidir: aynı filament, yavaş bölgede parlak, hızlı bölgede mat görünür. Sınır aşıldığında dış duvarda ince boşluklar, zayıf katman bağı ve ekstruderden tıkırtı sesi gelir.
Sıcaklığı 5–15 °C artırmak akış sınırını bir miktar yukarı çeker; ancak bu kez köprülerde ve çıkıntılarda soğutma yetersiz kalabilir. Yüksek hızda parça fanı kapasitesi de bir sınırdır.
Üç ayrı sınır
1. Baskı hızı (mm/s): Nozulun çizgi boyunca hareket hızı. Dilimleyicide dış duvar, iç duvar, doluluk, üst yüzey gibi her çizgi tipi için ayrı ayrı girilir.
2. İvme (mm/s²): Nozulun ne kadar çabuk hızlanıp yavaşlayabildiği. Küçük parçalarda ve kısa çizgilerde nozul hedef hıza hiç ulaşamaz; burada belirleyici olan ivmedir. Marlin tabanlı, Ender 3 sınıfı yazıcılarda fabrika ivmesi genelde 500–1000 mm/s² civarındadır. Klipper kullanan veya Bambu Lab gibi kapalı sistem yazıcılar input shaping sayesinde 5.000–20.000 mm/s² aralığında çalışabilir.
3. Volumetrik akış (mm³/s): Hotend'in saniyede eritebildiği plastik hacmi. Hız ve ivmeyi ne kadar artırırsanız artırın, hotend yetişemiyorsa nozul plastik yerine "boşluk" basar.
Volumetrik akıştan maksimum hıza
Hesap basittir:
Kod
Maks. hız (mm/s) = Volumetrik akış (mm³/s) / (katman yüksekliği × çizgi genişliği)

Örnek: 12 mm³/s / (0,2 mm × 0,45 mm) = 133 mm/s
Görsel: 3DFound
Yani aynı hotend, 0,2 mm katmanda 133 mm/s basabilirken 0,28 mm katmanda bu sınır yaklaşık 95 mm/s'ye iner. Katman ve çizgi büyüdükçe tavan hız düşer.
Tipik değerler (PLA, üreticiye ve sıcaklığa göre değişir):
| Hotend tipi | Yaklaşık akış |
|---|---|
| Standart V6 tipi, Ender 3 stok hotend | 8 – 15 mm³/s |
| Uzun erime bölgeli (Volcano, CHT nozul vb.) | 20 – 30 mm³/s |
| Yeni nesil yüksek hız hotend'leri | 25 – 40 mm³/s |
PETG ve ABS genelde PLA'dan daha düşük akışla basılır; TPU çok daha düşük (3–5 mm³/s civarı). Kendi hotend'iniz için kesin değeri üretici dokümanından veya test ile öğrenin.
Dilimleyicide nerede?
- OrcaSlicer: Filament ayarları → Max volumetric speed. Dilimleyici, girdiğiniz hızları bu sınıra göre otomatik düşürür. Kalibrasyon menüsündeki "Max flowrate" testi bu değeri ölçmek içindir.
- PrusaSlicer: Print Settings → Speed → Autospeed altında "Max volumetric speed"; ayrıca filament ayarlarında da tanımlanabilir.
- Cura: Doğrudan bir volumetrik sınır alanı yoktur; hızları kendiniz hesaplayıp girmeniz gerekir. Önizlemedeki "Flow" (akış) renk modu, hangi bölgelerin yüksek akışla basıldığını gösterir.
İvme ayarları Cura'da "Enable Acceleration Control", PrusaSlicer'da Print Settings → Speed → Acceleration control, OrcaSlicer'da Speed → Acceleration altında bulunur. Dilimleyicideki ivme, firmware'deki maksimum değeri aşamaz; Marlin'de M201/M204, Klipper'da printer.cfg içindeki max_accel sınırı geçerlidir.
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Hız artınca ne değişir?
Akış sınırına yaklaşıldığında plastik tam erimeden çıkar. İlk belirti yüzey parlaklığının değişmesidir: aynı filament, yavaş bölgede parlak, hızlı bölgede mat görünür. Sınır aşıldığında dış duvarda ince boşluklar, zayıf katman bağı ve ekstruderden tıkırtı sesi gelir.
Sıcaklığı 5–15 °C artırmak akış sınırını bir miktar yukarı çeker; ancak bu kez köprülerde ve çıkıntılarda soğutma yetersiz kalabilir. Yüksek hızda parça fanı kapasitesi de bir sınırdır.
Dengeli bir ayar sırası
- Hotend'in akış sınırını ölçün ve dilimleyiciye girin.
- İvmeyi yazıcınızın mekaniğine göre ayarlayın (input shaping yoksa ölçülü kalın; yüksek ivme dış yüzeyde dalgalanma/ghosting yapar).
- Dış duvar hızını, diğer çizgilerin yaklaşık yarısında tutun. Görünüşü en çok dış duvar belirler.
- Doluluk ve iç duvarları akış sınırına kadar hızlandırın; süreden asıl kazanç buradadır.
Ekli dosyalar
-
 volumetrik-akis-limiti-hiz-hesabi.png 69,2 KB · 0 görüntülenme
-
 baski-hizina-bagli-parlaklik-farki.jpg 168,7 KB · 0 görüntülenme