



Baskı sonrası temizlik; destek sökme, çapak alma ve zımparayla 3D baskı parçayı yazıcıdan çıktığı hâlden düzgün bir son ürüne taşır. Sıralı yöntemi ve doğru zımpara kumlarını anlatıyoruz.
Destek sökmeye parça tamamen soğuduktan sonra başlayın. Sıcak plastik esner, destekle birlikte modelin ince detaylarını da koparabilir.
Destek arayüzünün (support interface) sökülmesi zor oluyorsa veya destekler yüzeyde derin iz bırakıyorsa, bu bir slicer ayarı konusudur: destek Z mesafesi ve arayüz katmanları Dilimleyici Ayarları bölümünde anlatılıyor.

Görsel: Tanman21 / Wikimedia Commons, CC0
FDM parçalarda katman çizgilerini zımparayla gidermek mümkündür, ama sabır ister. Temel kural: kalın kumdan başlayıp ince kuma, her aşamada bir öncekinin çiziklerini silene kadar ilerlemek.

Görsel: 3DFound
Katman çizgilerini sadece zımparayla tamamen yok etmek çok emek ister. Pratikte daha verimli yol, P180–P240 sonrası birkaç kat dolgu astarı (filler primer) sıkıp zımparalamaktır. Astar çizgileri doldurur, zımpara fazlasını alır. İki üç turdan sonra yüzey boyaya hazır hâle gelir. Akrilik model boyaları ve sprey boyalar PLA üzerinde astar sonrası iyi tutar.
Temizliğin büyük kısmı baskıdan önce kararlaştırılır. Modelin görünür yüzü desteğe değmeyecek şekilde yönlendirmek, katman yüksekliğini görünür parçalarda 0,12–0,16 mm'ye düşürmek ve gereksiz yerlerde destek kullanmamak, sonradan harcanacak zamanı ciddi ölçüde azaltır.
1. Destekleri sökmek
Destek sökmeye parça tamamen soğuduktan sonra başlayın. Sıcak plastik esner, destekle birlikte modelin ince detaylarını da koparabilir.
- Büyük destek bloklarını önce elle veya pense ile, katman yönünde bükerek ayırın. Destekler katmanlar arasında zayıf bağlıdır; yan yatırınca kolay kopar.
- Ağaç (tree/organic) desteklerde gövdeyi tutup dalları uçlarından ayrılacak şekilde döndürün.
- Ulaşılması zor yerlerde uzun burun pense ve cımbız kullanın.
- Kalan küçük çıkıntıları yan keskiyle yüzeye paralel kesin. Keskinin düz tarafı parçaya bakmalı.
Destek arayüzünün (support interface) sökülmesi zor oluyorsa veya destekler yüzeyde derin iz bırakıyorsa, bu bir slicer ayarı konusudur: destek Z mesafesi ve arayüz katmanları Dilimleyici Ayarları bölümünde anlatılıyor.
2. Çapak ve brim temizliği
- Brim'i önce elle soyun, kalan kenarı çapak alma bıçağıyla tek hamlede alın.
- Deliklerin ağzındaki çapağı aynı aletle veya delik çapına uygun bir matkap ucunu elle çevirerek temizleyin.
- Fil ayağı denen alt kenar taşmasını maket bıçağıyla 45° pah kırarak giderebilirsiniz.
- İnce ip çekmeleri (stringing) birkaç saniyelik sıcak hava tabancasıyla eritmek mümkündür ama dikkat: PLA çok çabuk yumuşar, tabancayı sürekli hareket ettirin.
3. Zımpara
Görsel: Tanman21 / Wikimedia Commons, CC0
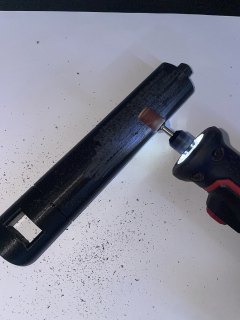
FDM parçalarda katman çizgilerini zımparayla gidermek mümkündür, ama sabır ister. Temel kural: kalın kumdan başlayıp ince kuma, her aşamada bir öncekinin çiziklerini silene kadar ilerlemek.
Görsel: 3DFound
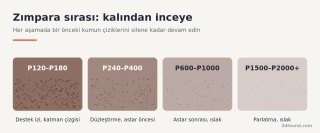
| Kum (grit) | Ne için? |
|---|---|
| P120–P180 | Destek izleri, belirgin katman çizgileri, şekil düzeltme |
| P240–P400 | Önceki çizikleri silmek, astar öncesi düzleştirme |
| P600–P1000 | Astar sonrası, boyaya hazırlık (ıslak zımpara) |
| P1500–P2000+ | Parlatma ve vernik öncesi son kat (ıslak zımpara) |
- Islak zımpara kullanın: Su, sürtünme ısısını düşürür. PLA kuru zımparada hızla ısınıp yumuşar ve zımparayı sıvar.
- Elektrikli aleti düşük devirde tutun: Gravür kalemi veya döner alet çok hızlı çalışırsa plastiği eritir.
- Toz için maske: Plastik tozu solumak istemezsiniz; özellikle karbon fiber katkılı filamentlerde toz maskesi takın.
- Düz yüzeylerde zımpara takozu: Elle zımparalanan düz yüzeyler dalgalanır.
4. Dolgu astarı ve boya
Katman çizgilerini sadece zımparayla tamamen yok etmek çok emek ister. Pratikte daha verimli yol, P180–P240 sonrası birkaç kat dolgu astarı (filler primer) sıkıp zımparalamaktır. Astar çizgileri doldurur, zımpara fazlasını alır. İki üç turdan sonra yüzey boyaya hazır hâle gelir. Akrilik model boyaları ve sprey boyalar PLA üzerinde astar sonrası iyi tutar.
Malzemeye göre farklar
- PLA: Sert ve kolay zımparalanır, ama ısınınca hızla sıvanır. Islak zımpara ve düşük devir şart.
- PETG: Daha tok ve sakız gibi davranır; zımparada yüzey tüylenebilir. Kenar temizliğinde keskin bıçak ve çapak alma aleti daha iyi sonuç verir.
- ABS ve ASA: Kolay zımparalanır. ABS, aseton buharıyla yüzey düzeltmeye uygundur; ancak aseton çok yanıcıdır ve buharı solunmamalıdır. Bu yöntem yalnızca iyi havalandırılan bir yerde, ateş kaynağından uzakta ve kapalı bir kapta uygulanmalıdır.
- TPU: Zımparalanmaz denecek kadar esnektir; temizliği bıçak ve makasla yapılır.
Baştan iş azaltmak
Temizliğin büyük kısmı baskıdan önce kararlaştırılır. Modelin görünür yüzü desteğe değmeyecek şekilde yönlendirmek, katman yüksekliğini görünür parçalarda 0,12–0,16 mm'ye düşürmek ve gereksiz yerlerde destek kullanmamak, sonradan harcanacak zamanı ciddi ölçüde azaltır.
Ekli dosyalar
-
 3d-baski-parca-zimparalama.jpg 447,3 KB · 0 görüntülenme
-
 zimpara-kum-sirasi-3d-baski.png 62,0 KB · 0 görüntülenme