



FDM baskı parçalar her yönde aynı dayanıma sahip değildir; katmanlar arası bağ, çizgi yönündeki dayanımdan zayıf olduğu için baskı yönü fonksiyonel parçada en etkili karardır.
Bu özelliğe anizotropi denir. Enjeksiyon kalıbıyla üretilmiş bir plastik parça her yönde yaklaşık aynı davranır. 3D baskıda ise parça, katmanların üst üste yapıştırılmasıyla oluşur ve bu yapışma bölgeleri en zayıf halkadır.
Kesin değer malzemeye, sıcaklığa ve ayarlara bağlıdır. Yayınlanmış testlerin çoğunda Z yönündeki (katmanlar arası) çekme dayanımı, XY yönündeki dayanımın kabaca yarısı ile üçte ikisi arasında çıkar; düşük sıcaklık, güçlü soğutma ve nemli filamentle bu oran daha da düşer. Kısacası yanlış yönde basılmış bir parça, doğru yönde basılmış ikizinin yarı yüküyle kırılabilir.

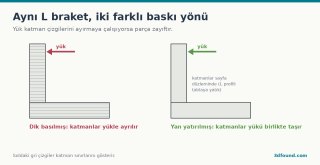
Görsel: 3DFound
"Parça kırılırsa hangi çizgi boyunca kırılır?" Bu sorunun cevabı katman çizgisine paralel bir hatsa yön yanlıştır. Pratik kurallar:
En dayanıklı yön her zaman en kolay basılan yön değildir. Yatırılan bir parça destek gerektirebilir, yüzeyinde destek izi kalabilir veya tablaya oturan düz yüzeyi kaybolabilir. Bu durumda seçenekler:
Yön ne olursa olsun katmanlar arası bağı iyileştirmek parçayı güçlendirir:
Isıl işlem (annealing) bazı malzemelerde katman bağını iyileştirebilir ama parçada boyutsal değişime yol açar; ayrı başlıkta detaylı ele alınmıştır.
Bambu Studio, OrcaSlicer ve PrusaSlicer'da "Place on face" (yüzeye yerleştir) aracı, modelin seçtiğiniz yüzünü tablaya oturtur ve farklı yönleri hızlıca denemenizi sağlar. Önizlemede katman çizgilerini inceleyerek yük gelen bölgede katmanların nasıl dizildiğini görebilirsiniz. Otomatik yönlendirme (auto orient) araçları genellikle destek miktarını ve yüzey kalitesini optimize eder, dayanımı değil; fonksiyonel parçada yönü elle seçmek daha doğru sonuç verir.
Bu özelliğe anizotropi denir. Enjeksiyon kalıbıyla üretilmiş bir plastik parça her yönde yaklaşık aynı davranır. 3D baskıda ise parça, katmanların üst üste yapıştırılmasıyla oluşur ve bu yapışma bölgeleri en zayıf halkadır.
Ne kadar fark var?
Kesin değer malzemeye, sıcaklığa ve ayarlara bağlıdır. Yayınlanmış testlerin çoğunda Z yönündeki (katmanlar arası) çekme dayanımı, XY yönündeki dayanımın kabaca yarısı ile üçte ikisi arasında çıkar; düşük sıcaklık, güçlü soğutma ve nemli filamentle bu oran daha da düşer. Kısacası yanlış yönde basılmış bir parça, doğru yönde basılmış ikizinin yarı yüküyle kırılabilir.
Görsel: 3DFound
Yön seçerken sorulacak soru
"Parça kırılırsa hangi çizgi boyunca kırılır?" Bu sorunun cevabı katman çizgisine paralel bir hatsa yön yanlıştır. Pratik kurallar:
- Eğilen kollar yatık basılmalı. Bir kanca, braket kolu veya mandal dili; uzun ekseni tablaya paralel olacak şekilde yatırılmalı. Böylece eğilme yükü katmanları ayırmak yerine çizgileri germeye çalışır.
- Vida ile sıkılan delikler: Vida ekseni Z'ye paralelse (delik dik), vida sıkıldığında katmanları ayırmaya çalışır ve delik etrafı katman katman sıyrılabilir. Mümkünse delik yatay olsun ya da heat-set insert kullanın.
- Basınç yükü: Üstten ezilen bloklarda yön çok fark etmez; basma yükü katmanları birbirine bastırır.
- Döner parçalar (dişli, makara): Dişler katman düzleminde olmalı; yani dişli tablaya düz yatırılmalı.
Yön, destek ve görünüş arasındaki denge
En dayanıklı yön her zaman en kolay basılan yön değildir. Yatırılan bir parça destek gerektirebilir, yüzeyinde destek izi kalabilir veya tablaya oturan düz yüzeyi kaybolabilir. Bu durumda seçenekler:
- Parçayı ikiye bölmek: Her yarıyı en güçlü yönde basıp vida, pim veya yapıştırıcıyla birleştirmek. Yapıştırma yüzeyi büyük olduğu sürece birleşim noktası katman bağından güçlü olabilir.
- Yük alan bölgeyi kalınlaştırmak: Yönü değiştiremiyorsanız kırılma bölgesindeki kesiti büyütün, iç köşeye yarıçap verin.
- Duvarları artırmak: 4–6 duvar, katman bağının zayıflığını kısmen telafi eder ama tamamen ortadan kaldırmaz.
- Metal destek: İnce uzun kollara M3 veya M4 dişli çubuk geçecek kanal açmak eğilme dayanımını belirgin şekilde artırır.
Katman bağını güçlendirmek
Yön ne olursa olsun katmanlar arası bağı iyileştirmek parçayı güçlendirir:
- Nozul sıcaklığını önerilen aralığın üst yarısına çekin.
- Fonksiyonel parçalarda fan hızını düşürün; özellikle PETG ve ASA'da etkisi belirgindir.
- Katman yüksekliğini nozul çapının %50–60'ı civarında tutun (0,4 mm nozulda 0,2–0,24 mm).
- Filamenti kurutun. Nemli filament katmanlar arasında buhar kabarcığı bırakır.
- Kapalı kasa kullanın: ABS ve ASA'da sıcak ortam katmanların daha geç soğuyup daha iyi kaynaşmasını sağlar.
Isıl işlem (annealing) bazı malzemelerde katman bağını iyileştirebilir ama parçada boyutsal değişime yol açar; ayrı başlıkta detaylı ele alınmıştır.
Dilimleyicide yönü kontrol etmek
Bambu Studio, OrcaSlicer ve PrusaSlicer'da "Place on face" (yüzeye yerleştir) aracı, modelin seçtiğiniz yüzünü tablaya oturtur ve farklı yönleri hızlıca denemenizi sağlar. Önizlemede katman çizgilerini inceleyerek yük gelen bölgede katmanların nasıl dizildiğini görebilirsiniz. Otomatik yönlendirme (auto orient) araçları genellikle destek miktarını ve yüzey kalitesini optimize eder, dayanımı değil; fonksiyonel parçada yönü elle seçmek daha doğru sonuç verir.
Ekli dosyalar
-
 baski-yonu-katman-dayanim-l-braket.png 33,1 KB · 0 görüntülenme