
Parçanın yüzeyinde bazı katmanlar parlak, bazıları mat ya da farklı tonda görünüyorsa plastik o katmanlarda farklı hız ya da sıcaklıkta basılmıştır. Bantların nerede başladığına bakmak nedeni bulmanın en hızlı yoludur.
Dış yüzeyde yatay şeritler halinde parlaklık farkı oluşur. Bazen yalnızca belirli bir açıdan bakınca, bazen her açıdan görünür. Siyah, koyu gri ve özellikle ipek (silk) PLA'da bu fark çok belirgindir; ipek filamentte bant bölgesi neredeyse farklı bir renk gibi görünebilir.
Bu kusuru Z-banding ile karıştırmayın. Z-banding'de katmanlar fiziksel olarak dışarı taşar ya da içe girer; parmağınızı yüzeyde gezdirince hissedersiniz. Parlaklık bantlarında yüzey düzdür, sadece doku ve parlaklık değişir.
Görsel: 3DFound
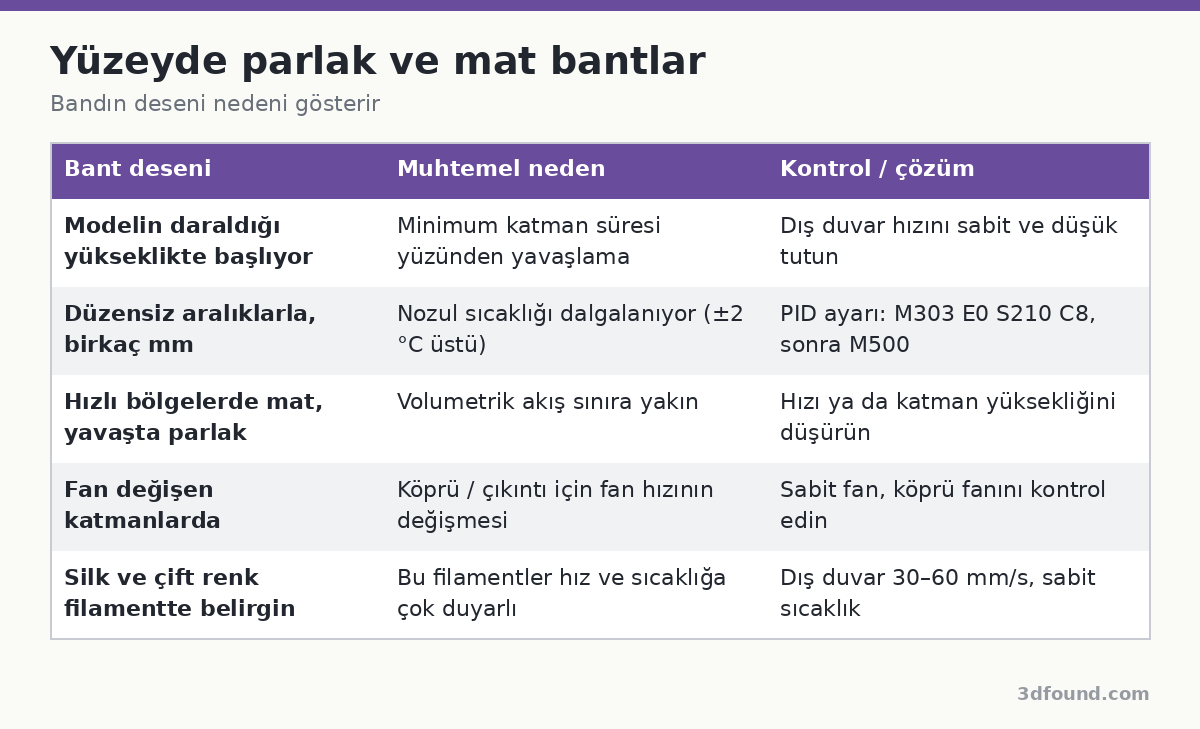
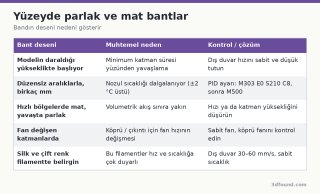
Modelin daraldığı yükseklikte başlıyorsa: Minimum katman süresi devreye girmiştir. Dilimleyici, küçük katmanları soğutmak için yavaşlatır. Yavaş basılan plastik daha uzun süre sıcak kalır ve farklı parlaklıkta yüzey oluşur. Önizlemede hız renklendirmesini açın; bant bölgesi farklı renkte görünüyorsa neden budur.
Düzensiz aralıklarla, birkaç mm'lik şeritler halindeyse: Nozul sıcaklığı dalgalanıyordur. Ekrandaki sıcaklık ±2 °C'den fazla salınıyorsa PID ayarı gerekir. Fan açıldığında sıcaklığın 3–5 °C düşüp geri gelmesi de aynı belirtiyi yaratır.
Hızlı basılan bölgeler mat, yavaşlar parlaksa: Hotend volumetrik sınırına yakın çalışıyordur. Plastik tam erimeden çıkar ve yüzey matlaşır.
Köprü ve çıkıntı bulunan katmanlarda: Dilimleyici bu katmanlarda fan hızını değiştirir; değişen soğuma parlaklığı değiştirir.
1. Dış duvar hızını sabitleyin. Görünüşü önemli parçalarda dış duvar hızını 30–60 mm/s gibi sabit ve düşük bir değere ayarlayın. Bu hız, minimum katman süresinin yavaşlatacağı değere yakın olursa küçük katmanlarda hız neredeyse hiç değişmez. OrcaSlicer'da "Slow printing down for better layer cooling" seçeneği ve PrusaSlicer'da "Slow down if layer print time is below" ayarı dış duvarı da yavaşlatır; gerekirse minimum katman süresini 5–8 saniyeye indirip kopya baskı ya da soğuma kulesiyle telafi edin.
2. PID ayarını yapın. Marlin'de hotend için:
Testi parça fanı açıkken ve baskıda kullandığınız sıcaklıkta yapın. Bazı Marlin sürümlerinde sonuçları M301 P.. I.. D.. ile elle girmek gerekir. Klipper'da PID_CALIBRATE HEATER=extruder TARGET=210 ve ardından SAVE_CONFIG.
3. Volumetrik akışı sınırlayın. OrcaSlicer ve Bambu Studio'da filament ayarlarındaki "Max volumetric speed", stok hotend'li bir Ender 3 sınıfı yazıcıda PLA için 10–12 mm³/s ile sınırlanabilir. Bu sınır, dilimleyicinin hızlı bölgeleri otomatik olarak yavaşlatmasını sağlar ve yüzey tonu eşitlenir.
4. Fanı sabit tutun. Görünüş parçalarında köprü ve çıkıntı fan hızını normal katman fanıyla aynı tutmak ya da farkı azaltmak bantları azaltır. Bu, köprü kalitesini biraz düşürebilir; parçaya göre karar verin.
5. Filamenti gözden geçirin. Aynı makarada üretim partisi değişmişse ya da filament nem almışsa yüzey tonu dalgalanır. Nemli filamentte bantlarla birlikte çıtırtı sesi ve küçük kabarcıklar da görülür.
Silk PLA'nın parlaklığı, eriyiğin nozuldan çıkış hızına ve sıcaklığına çok duyarlıdır. Bu filamentlerde dış duvar hızını 30–50 mm/s'de tutmak, sıcaklığı üreticinin önerdiği aralığın ortasına sabitlemek ve belirli bir parlaklık yerine tutarlılık hedeflemek daha iyi sonuç verir. Çift renkli (dual color, coextrusion) silk filamentlerde renk dağılımı nozulun hangi yöne gittiğine göre değişir; bu filamentlerde bantların bir kısmı malzemenin doğasından gelir ve ayarla tamamen giderilemez.
Belirti
Dış yüzeyde yatay şeritler halinde parlaklık farkı oluşur. Bazen yalnızca belirli bir açıdan bakınca, bazen her açıdan görünür. Siyah, koyu gri ve özellikle ipek (silk) PLA'da bu fark çok belirgindir; ipek filamentte bant bölgesi neredeyse farklı bir renk gibi görünebilir.
Bu kusuru Z-banding ile karıştırmayın. Z-banding'de katmanlar fiziksel olarak dışarı taşar ya da içe girer; parmağınızı yüzeyde gezdirince hissedersiniz. Parlaklık bantlarında yüzey düzdür, sadece doku ve parlaklık değişir.
Bant nerede başlıyor? Teşhis tablosu
Görsel: 3DFound
Modelin daraldığı yükseklikte başlıyorsa: Minimum katman süresi devreye girmiştir. Dilimleyici, küçük katmanları soğutmak için yavaşlatır. Yavaş basılan plastik daha uzun süre sıcak kalır ve farklı parlaklıkta yüzey oluşur. Önizlemede hız renklendirmesini açın; bant bölgesi farklı renkte görünüyorsa neden budur.
Düzensiz aralıklarla, birkaç mm'lik şeritler halindeyse: Nozul sıcaklığı dalgalanıyordur. Ekrandaki sıcaklık ±2 °C'den fazla salınıyorsa PID ayarı gerekir. Fan açıldığında sıcaklığın 3–5 °C düşüp geri gelmesi de aynı belirtiyi yaratır.
Hızlı basılan bölgeler mat, yavaşlar parlaksa: Hotend volumetrik sınırına yakın çalışıyordur. Plastik tam erimeden çıkar ve yüzey matlaşır.
Köprü ve çıkıntı bulunan katmanlarda: Dilimleyici bu katmanlarda fan hızını değiştirir; değişen soğuma parlaklığı değiştirir.
Çözüm adımları
1. Dış duvar hızını sabitleyin. Görünüşü önemli parçalarda dış duvar hızını 30–60 mm/s gibi sabit ve düşük bir değere ayarlayın. Bu hız, minimum katman süresinin yavaşlatacağı değere yakın olursa küçük katmanlarda hız neredeyse hiç değişmez. OrcaSlicer'da "Slow printing down for better layer cooling" seçeneği ve PrusaSlicer'da "Slow down if layer print time is below" ayarı dış duvarı da yavaşlatır; gerekirse minimum katman süresini 5–8 saniyeye indirip kopya baskı ya da soğuma kulesiyle telafi edin.
2. PID ayarını yapın. Marlin'de hotend için:
Kod
M303 E0 S210 C8 ; 210 °C'de 8 döngü PID testi
M500 ; sonuçları kaydet (firmware destekliyorsa otomatik uygulanır)
Testi parça fanı açıkken ve baskıda kullandığınız sıcaklıkta yapın. Bazı Marlin sürümlerinde sonuçları M301 P.. I.. D.. ile elle girmek gerekir. Klipper'da PID_CALIBRATE HEATER=extruder TARGET=210 ve ardından SAVE_CONFIG.
3. Volumetrik akışı sınırlayın. OrcaSlicer ve Bambu Studio'da filament ayarlarındaki "Max volumetric speed", stok hotend'li bir Ender 3 sınıfı yazıcıda PLA için 10–12 mm³/s ile sınırlanabilir. Bu sınır, dilimleyicinin hızlı bölgeleri otomatik olarak yavaşlatmasını sağlar ve yüzey tonu eşitlenir.
4. Fanı sabit tutun. Görünüş parçalarında köprü ve çıkıntı fan hızını normal katman fanıyla aynı tutmak ya da farkı azaltmak bantları azaltır. Bu, köprü kalitesini biraz düşürebilir; parçaya göre karar verin.
5. Filamenti gözden geçirin. Aynı makarada üretim partisi değişmişse ya da filament nem almışsa yüzey tonu dalgalanır. Nemli filamentte bantlarla birlikte çıtırtı sesi ve küçük kabarcıklar da görülür.
İpek ve çift renkli filamentlerde özel durum
Silk PLA'nın parlaklığı, eriyiğin nozuldan çıkış hızına ve sıcaklığına çok duyarlıdır. Bu filamentlerde dış duvar hızını 30–50 mm/s'de tutmak, sıcaklığı üreticinin önerdiği aralığın ortasına sabitlemek ve belirli bir parlaklık yerine tutarlılık hedeflemek daha iyi sonuç verir. Çift renkli (dual color, coextrusion) silk filamentlerde renk dağılımı nozulun hangi yöne gittiğine göre değişir; bu filamentlerde bantların bir kısmı malzemenin doğasından gelir ve ayarla tamamen giderilemez.
Ekli dosyalar
-
 parlak-mat-bant-nedenleri.png 81,9 KB · 15 görüntülenme