



Blob ve zit, baskının dış yüzeyinde sivilce gibi küçük kabarcıklar ve damlalardır. Çoğunlukla dış duvarın başladığı ve bittiği noktadaki fazla plastikten kaynaklanır.
Zit küçük, nokta şeklinde çıkıntıdır ve genelde parçanın yüzeyine rastgele dağılmış görünür. Blob daha büyük bir damladır; çoğu zaman nozulda biriken plastiğin baskıya düşmesiyle oluşur. Her ikisini de tetikleyen şey aynıdır: nozul durduğunda, yön değiştirdiğinde ya da yeni bir çevre (perimeter) başlattığında basınç dengesi bozulur.
Dikkat edilecek bir şey daha: Dikiş noktaları dikey bir çizgi halinde hizalanmışsa bu bir "dikiş izi"dir (Z seam) ve hata değil, gizlenmesi gereken bir durumdur. Noktalar rastgele dağılmışsa dikiş konumu "Random" ayarlıdır.

Görsel: 3DFound
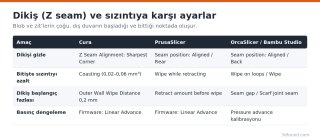
Dikiş konumunu seçin. "Aligned" veya "Sharpest corner" dikişi tek bir dikey çizgiye toplar ve köşeye saklar. Yuvarlak parçalarda dikişi arka tarafa (Rear/Back) almak görünür yüzeyi temiz tutar. Cura'da User Specified ile X/Y koordinatı da verebilirsiniz.
Bitişte basıncı azaltın. Cura'daki Coasting, çevrenin son birkaç milimetresinde ekstrüzyonu keser ve kalan basıncı kullanır; 0,02–0,06 mm³ hacim iyi bir başlangıçtır. Fazla coasting dikişte boşluk bırakır. PrusaSlicer ve OrcaSlicer'da Wipe while retracting nozulu geri çekme sırasında basılmış çizginin üzerinde sürükler.
Extra restart'ı sıfırlayın. Bu değer 0 değilse önce sıfıra alın, gerekirse dikişte boşluk oluştuğunda çok küçük değerlerle (0,01–0,05 mm) geri ekleyin.
Scarf joint (OrcaSlicer). Dikişi tek noktada değil, eğimli bir bölgede yavaşça başlatıp bitirir. Silindirik parçalarda dikişi neredeyse görünmez kılar.
Bowden yazıcılarda nozulda basınç birikmesi daha belirgindir, çünkü uzun boru esneyerek yay gibi davranır. Marlin'de Linear Advance, Klipper'da Pressure Advance bu gecikmeyi telafi eder. Tipik değerler direct drive'da 0,02–0,08, bowden'da 0,3–1,0 aralığındadır (Marlin K değeri ve Klipper değeri farklı ölçekte olabilir; kendi testinizle bulun). OrcaSlicer'ın kalibrasyon menüsünde hazır pressure advance testi bulunur.

Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
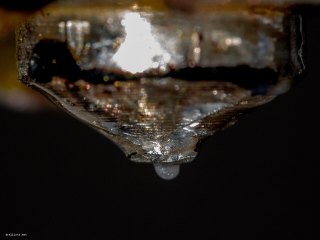
Nozul ucunda biriken plastik, rastgele zamanlarda baskıya düşer. Her baskıdan önce sıcak nozulu pirinç fırçayla temizleyin ve silikon çorap kullanın. Çorap, plastiğin ısıtıcı bloğa yapışmasını da engeller. Sızıntı baskı başlamadan önce de oluyorsa ısınma sırasında nozul tablaya inmeden bekletilmeli; başlangıç G-code'undaki "purge line" (temizleme çizgisi) bu iş içindir.
Blob ile zit arasındaki fark
Zit küçük, nokta şeklinde çıkıntıdır ve genelde parçanın yüzeyine rastgele dağılmış görünür. Blob daha büyük bir damladır; çoğu zaman nozulda biriken plastiğin baskıya düşmesiyle oluşur. Her ikisini de tetikleyen şey aynıdır: nozul durduğunda, yön değiştirdiğinde ya da yeni bir çevre (perimeter) başlattığında basınç dengesi bozulur.
Dikkat edilecek bir şey daha: Dikiş noktaları dikey bir çizgi halinde hizalanmışsa bu bir "dikiş izi"dir (Z seam) ve hata değil, gizlenmesi gereken bir durumdur. Noktalar rastgele dağılmışsa dikiş konumu "Random" ayarlıdır.
Nedenler, en sıktan aza
- Dikiş başlangıcı ve bitişindeki basınç. Nozul her çevrenin sonunda durup geri çekme yaptığında hâlâ bir miktar basınç vardır; yeni çevre başlarken de kısa bir an fazla akar.
- Retraction ve "extra restart" ayarı. Geri çekmeden sonra fazladan itme (Cura: Retraction Extra Prime Amount, PrusaSlicer: Extra length on restart) tanımlıysa her başlangıçta küçük bir şişlik oluşur.
- Nozul sıcaklığı yüksek. Sıcak eriyik daha kolay sızar.
- Rastgele dikiş. Dikiş "Random" ayarlıysa sivilceler tüm yüzeye yayılır.
- Nozulda birikme. Özellikle PETG'de nozul ucunda toplanan malzeme zaman zaman baskıya düşer ve blob bırakır.
- Firmware'de basınç dengeleme yok. Linear Advance (Marlin) veya Pressure Advance (Klipper) kapalıysa köşelerde ve başlangıçlarda akış gecikmesi oluşur.
Dilimleyici ayarları
Görsel: 3DFound
Dikiş konumunu seçin. "Aligned" veya "Sharpest corner" dikişi tek bir dikey çizgiye toplar ve köşeye saklar. Yuvarlak parçalarda dikişi arka tarafa (Rear/Back) almak görünür yüzeyi temiz tutar. Cura'da User Specified ile X/Y koordinatı da verebilirsiniz.
Bitişte basıncı azaltın. Cura'daki Coasting, çevrenin son birkaç milimetresinde ekstrüzyonu keser ve kalan basıncı kullanır; 0,02–0,06 mm³ hacim iyi bir başlangıçtır. Fazla coasting dikişte boşluk bırakır. PrusaSlicer ve OrcaSlicer'da Wipe while retracting nozulu geri çekme sırasında basılmış çizginin üzerinde sürükler.
Extra restart'ı sıfırlayın. Bu değer 0 değilse önce sıfıra alın, gerekirse dikişte boşluk oluştuğunda çok küçük değerlerle (0,01–0,05 mm) geri ekleyin.
Scarf joint (OrcaSlicer). Dikişi tek noktada değil, eğimli bir bölgede yavaşça başlatıp bitirir. Silindirik parçalarda dikişi neredeyse görünmez kılar.
Firmware tarafı: Linear / Pressure Advance
Bowden yazıcılarda nozulda basınç birikmesi daha belirgindir, çünkü uzun boru esneyerek yay gibi davranır. Marlin'de Linear Advance, Klipper'da Pressure Advance bu gecikmeyi telafi eder. Tipik değerler direct drive'da 0,02–0,08, bowden'da 0,3–1,0 aralığındadır (Marlin K değeri ve Klipper değeri farklı ölçekte olabilir; kendi testinizle bulun). OrcaSlicer'ın kalibrasyon menüsünde hazır pressure advance testi bulunur.
Nozulun kendisi
Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
Nozul ucunda biriken plastik, rastgele zamanlarda baskıya düşer. Her baskıdan önce sıcak nozulu pirinç fırçayla temizleyin ve silikon çorap kullanın. Çorap, plastiğin ısıtıcı bloğa yapışmasını da engeller. Sızıntı baskı başlamadan önce de oluyorsa ısınma sırasında nozul tablaya inmeden bekletilmeli; başlangıç G-code'undaki "purge line" (temizleme çizgisi) bu iş içindir.
Kontrol sırası
- Dikiş konumu: Aligned / Rear
- Nozul sıcaklığı: aralığın alt yarısı
- Extra restart: 0
- Retraction: kalibre edilmiş
- Coasting veya wipe: açık
- Linear/Pressure Advance: kalibre edilmiş
Ekli dosyalar
-
 dikis-z-seam-ayarlari.png 71,9 KB · 0 görüntülenme
-
 nozul-ucunda-sizinti-damla.jpg 195,5 KB · 0 görüntülenme