



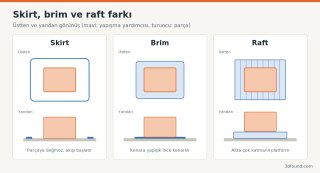
Skirt nozulu hazırlar ve tablayı kontrol eder, brim parçanın tabana tutunmasını güçlendirir, raft ise parçayı tamamen kalın bir platformun üzerine oturtur. Çoğu baskıda skirt yeterlidir; brim ve raft belirli durumlar içindir.

Görsel: 3DFound
Skirt, parçanın çevresinde birkaç milimetre uzakta basılan, parçaya değmeyen bir veya birkaç halkadır. Üç işi vardır: nozuldaki akışı başlatır (ilk birkaç santimetrede çıkan düzensiz plastiği parçadan uzakta harcar), ilk katmanın tablaya nasıl yapıştığını baskı başlarken görmeyi sağlar ve baskının tabla sınırları içinde kalıp kalmadığını gösterir.
Tipik ayar: 1–3 tur, parçadan 3–6 mm uzaklık. Skirt'te çizginin bir yerde ince, bir yerde ezik çıkması tablanın o bölgede eğri ya da yanlış seviyelenmiş olduğunun ilk işaretidir.
Brim, parçanın ilk katmanının kenarına yapışık olarak dışa doğru basılan ince bir kenarlıktır. Parçanın tablaya temas alanını büyütür. Baskı bitince elle veya maket bıçağıyla koparılır.
Brim şu durumlarda işe yarar:
Brim genişliği genelde 3–8 mm arasıdır. OrcaSlicer'da "Brim type: Auto" seçeneği, sadece gerekli gördüğü parçalara brim ekler; "Mouse ear" türü ise sadece köşelere yuvarlak brim parçaları koyar. Cura'da Build Plate Adhesion Type: Brim ve "Brim Width"; PrusaSlicer'da Print Settings → Skirt and brim altında bulunur.
Brim'in iz bırakmaması için PrusaSlicer ve OrcaSlicer'daki "brim-object gap" (brim ile parça arası boşluk) değerini 0,1 mm civarında tutmak, koparmayı kolaylaştırır.
Raft, parçanın altına önce kalın ve geniş birkaç katmanlık bir taban basar, parça bu tabanın üzerine küçük bir boşlukla oturur. Tabla düzgün değilse veya malzeme tablaya hiç tutunmuyorsa çözüm olabilir.
Raft'ın bedeli: fazladan malzeme ve süre, parçanın alt yüzeyinde pürüzlü bir doku ve ölçü hassasiyetinde kayıp. Raft ile parça arasındaki "air gap" değeri (Cura'da varsayılan 0,3 mm civarı) küçülürse raft sökülmez, büyürse parçanın alt katmanı sarkar.
Raft'ın hâlâ mantıklı olduğu durumlar:
Modern PEI kaplı yaylı çelik tablalar ve otomatik seviyeleme ile raft ihtiyacı büyük ölçüde azalmıştır.
Brim, kalkma sorununun belirtisini bastırır, sebebini değil. Sürekli brim'e ihtiyaç duyuyorsanız tabla sıcaklığı, ilk katman yüksekliği, tabla temizliği ve parça fanının ilk katmanlardaki hızı kontrol edilmeli. Bu teşhisin ayrıntıları Baskı Sorunları forumundaki warping (köşe kalkması) rehberinde.
Görsel: 3DFound
Skirt: her baskının başında
Skirt, parçanın çevresinde birkaç milimetre uzakta basılan, parçaya değmeyen bir veya birkaç halkadır. Üç işi vardır: nozuldaki akışı başlatır (ilk birkaç santimetrede çıkan düzensiz plastiği parçadan uzakta harcar), ilk katmanın tablaya nasıl yapıştığını baskı başlarken görmeyi sağlar ve baskının tabla sınırları içinde kalıp kalmadığını gösterir.
Tipik ayar: 1–3 tur, parçadan 3–6 mm uzaklık. Skirt'te çizginin bir yerde ince, bir yerde ezik çıkması tablanın o bölgede eğri ya da yanlış seviyelenmiş olduğunun ilk işaretidir.
Brim: kenarları tabana çivilemek
Brim, parçanın ilk katmanının kenarına yapışık olarak dışa doğru basılan ince bir kenarlıktır. Parçanın tablaya temas alanını büyütür. Baskı bitince elle veya maket bıçağıyla koparılır.
Brim şu durumlarda işe yarar:
- Köşelerin kalkması: ABS, ASA, Nylon gibi çekme (büzülme) oranı yüksek malzemelerde veya PLA ile büyük düz parçalarda.
- Küçük temas alanı: İnce uzun, dik duran parçalar (kule, kalem tutucu ayağı) baskı sırasında devrilmesin diye.
- Keskin köşeler: Köşeler ısıl gerilmenin toplandığı yerlerdir.
Brim genişliği genelde 3–8 mm arasıdır. OrcaSlicer'da "Brim type: Auto" seçeneği, sadece gerekli gördüğü parçalara brim ekler; "Mouse ear" türü ise sadece köşelere yuvarlak brim parçaları koyar. Cura'da Build Plate Adhesion Type: Brim ve "Brim Width"; PrusaSlicer'da Print Settings → Skirt and brim altında bulunur.
Brim'in iz bırakmaması için PrusaSlicer ve OrcaSlicer'daki "brim-object gap" (brim ile parça arası boşluk) değerini 0,1 mm civarında tutmak, koparmayı kolaylaştırır.
Raft: son çare platformu
Raft, parçanın altına önce kalın ve geniş birkaç katmanlık bir taban basar, parça bu tabanın üzerine küçük bir boşlukla oturur. Tabla düzgün değilse veya malzeme tablaya hiç tutunmuyorsa çözüm olabilir.
Raft'ın bedeli: fazladan malzeme ve süre, parçanın alt yüzeyinde pürüzlü bir doku ve ölçü hassasiyetinde kayıp. Raft ile parça arasındaki "air gap" değeri (Cura'da varsayılan 0,3 mm civarı) küçülürse raft sökülmez, büyürse parçanın alt katmanı sarkar.
Raft'ın hâlâ mantıklı olduğu durumlar:
- Seviyesi tam ayarlanamayan, eğri tablalar.
- Çok küçük temas noktalarına sahip, destekli minyatürler.
- Bazı mühendislik filamentlerinde (ör. bazı naylon türleri) tabla yüzeyi uyumsuzsa.
Modern PEI kaplı yaylı çelik tablalar ve otomatik seviyeleme ile raft ihtiyacı büyük ölçüde azalmıştır.
Hızlı karar tablosu
| Durum | Öneri |
|---|---|
| PLA, normal boyut, iyi tabla | Skirt (1–2 tur) |
| PLA, 150 mm üstü düz parça | Brim 5 mm |
| PETG, küçük parçalar | Skirt; gerekirse mouse ear |
| ABS / ASA, kapalı kabin | Brim 5–10 mm |
| Uzun, ince, dik parça | Brim 5–8 mm |
| Eğri tabla, eski yazıcı | Raft (ya da önce tablayı düzeltin) |
Brim'den önce bakılacaklar
Brim, kalkma sorununun belirtisini bastırır, sebebini değil. Sürekli brim'e ihtiyaç duyuyorsanız tabla sıcaklığı, ilk katman yüksekliği, tabla temizliği ve parça fanının ilk katmanlardaki hızı kontrol edilmeli. Bu teşhisin ayrıntıları Baskı Sorunları forumundaki warping (köşe kalkması) rehberinde.
Ekli dosyalar
-
 skirt-brim-raft-farki-sema.png 33,3 KB · 0 görüntülenme