



Büyük bir figürü veya büstü içi boş basmak reçine ve süre tasarrufu sağlar, reçinede baskının tabladan kopma riskini azaltır. Doğru et kalınlığı ve tahliye deliği olmadan ise çatlama ve sızıntı yaşanır.
Bu konu reçine (MSLA) ve FDM için ayrı mantıkla işler; ikisini ayrı başlıklarda anlattık.

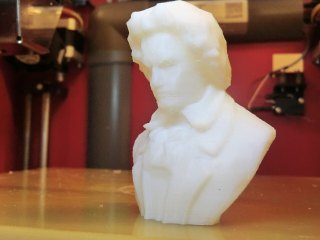
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Dolu bir 1/10 büst yüzlerce mililitre reçine harcayabilir ve her katmanda geniş bir kesit oluşturur. Kesit büyüdükçe FEP filmden ayrılma kuvveti artar; baskının tabladan kopma ihtimali yükselir. İçi boşaltmak bu iki sorunu birden azaltır.
Ne zaman gerekli? 28–32 mm figürlerde genelde gerekmez. 75 mm ve üstü figürler, büstler, kalın gövdeli canavarlar ve arazi parçalarında düşünülmeli.
Chitubox, Lychee ve benzeri dilimleyicilerde "Hollow" aracıyla duvar kalınlığı girilir.
Çok ince duvar, kürleme sırasında veya zamanla çatlar. Dilimleyicinin iç kafes (infill) seçeneği büyük parçalarda duvarları içeriden destekler.

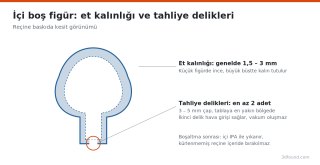
Görsel: 3DFound
İçi boş bir parça baskı sırasında kapalı bir kap gibi davranır. Tahliye deliği olmazsa:
Kurallar:
FDM'de "içi boş basmak" dilimleyicinin doğal davranışıdır; dolgu oranı ve duvar sayısıyla kontrol edilir.
İçi boşaltılmış bir reçine büst, dolu hâline göre çoğu durumda reçinenin yarısından azını kullanır; kesin oran modele ve et kalınlığına bağlıdır. Dilimleyici, boşaltma öncesi ve sonrası reçine tüketimini mililitre olarak gösterir; karar vermeden önce iki değeri karşılaştırın.
Bu konu reçine (MSLA) ve FDM için ayrı mantıkla işler; ikisini ayrı başlıklarda anlattık.
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Reçinede içi boşaltma (hollowing)
Dolu bir 1/10 büst yüzlerce mililitre reçine harcayabilir ve her katmanda geniş bir kesit oluşturur. Kesit büyüdükçe FEP filmden ayrılma kuvveti artar; baskının tabladan kopma ihtimali yükselir. İçi boşaltmak bu iki sorunu birden azaltır.
Ne zaman gerekli? 28–32 mm figürlerde genelde gerekmez. 75 mm ve üstü figürler, büstler, kalın gövdeli canavarlar ve arazi parçalarında düşünülmeli.
Et kalınlığı
Chitubox, Lychee ve benzeri dilimleyicilerde "Hollow" aracıyla duvar kalınlığı girilir.
| Model boyutu | Önerilen et kalınlığı (yaklaşık) |
|---|---|
| 75–120 mm figür | 1,5–2 mm |
| 1/10 büst, 150–250 mm | 2–3 mm |
| Daha büyük parçalar | 3 mm ve üzeri, iç dolgu (infill) desteğiyle |
Çok ince duvar, kürleme sırasında veya zamanla çatlar. Dilimleyicinin iç kafes (infill) seçeneği büyük parçalarda duvarları içeriden destekler.
Görsel: 3DFound
Tahliye ve hava delikleri
İçi boş bir parça baskı sırasında kapalı bir kap gibi davranır. Tahliye deliği olmazsa:
- İçinde kalan sıvı reçine dışarı çıkamaz. Kürlenmemiş reçine zamanla basınç yapar, parçayı aylar sonra çatlatabilir veya sızdırabilir.
- Baskı sırasında vakum (emme) oluşur; parça her katmanda kap gibi FEP'e yapışır, baskı başarısızlığı artar.
Kurallar:
- En az iki delik açın: biri reçinenin akması, diğeri hava girişi için.
- Delik çapı genelde 3–5 mm; büyük parçalarda daha büyük olabilir.
- Delikleri baskı yönünde tablaya en yakın bölgeye, yani ilk basılan kısma yerleştirin. Böylece baskı sırasında içerideki reçine boşalır, vakum oluşmaz.
- Delikleri boyanınca görünmeyecek yerlere koyun: kaide altı, büstün tabanı, pelerin iç tarafı.
Baskı sonrası iç temizlik
- Parçayı deliklerden reçine akacak şekilde döndürerek tutun.
- İçini IPA ile çalkalayın; şırınga ile IPA basmak işi kolaylaştırır.
- Kurumasını bekleyin, sonra dış yüzeyi kürleyin. İç yüzeye UV ulaşmadığı için içeride sıvı reçine kalmaması kritik.
- Delikleri aynı reçineden bir damla ile veya dilimleyicinin ürettiği tapa (plug) ile kapatıp UV ile sertleştirin. Tapa kullanılacaksa delikleri kapatmadan önce içerinin tamamen kuru olduğundan emin olun.
FDM'de büyük figür
FDM'de "içi boş basmak" dilimleyicinin doğal davranışıdır; dolgu oranı ve duvar sayısıyla kontrol edilir.
- Dolgu: Dekoratif figürde %5–10 yeterlidir. Gyroid her yönde eşit destek verir.
- Lightning (şimşek) dolgu: Sadece üst yüzeyleri taşıyacak kadar iç yapı üretir; en az malzeme ve süre harcar. Cura, PrusaSlicer (2.6 ve sonrası) ve Orca Slicer'da bulunur. Sadece görsel parçalarda kullanın, yük taşımaz.
- Duvar sayısı: 3–4 duvar, zımpara payı bırakır. Zımparalayacaksanız ince duvarda dolgu deseni dışarıdan görünebilir.
- Parçalara ayırma: Tablaya sığmayan figürlerde kesme aracıyla bölüp pimle birleştirmek yaygın. Ayrı konuda anlattık.
- Tahliye deliği gerekmez: FDM'de sıvı kalmaz. Ama çok büyük kapalı hacimli parçalarda baskı soğurken iç hava nedeniyle hafif deformasyon görülebilir; nadiren sorun olur.
Malzeme ve süre farkı
İçi boşaltılmış bir reçine büst, dolu hâline göre çoğu durumda reçinenin yarısından azını kullanır; kesin oran modele ve et kalınlığına bağlıdır. Dilimleyici, boşaltma öncesi ve sonrası reçine tüketimini mililitre olarak gösterir; karar vermeden önce iki değeri karşılaştırın.
Ekli dosyalar
-
 3d-baski-beethoven-bustu.jpg 160,5 KB · 0 görüntülenme
-
 ici-bos-figur-et-kalinligi-tahliye-deligi.png 64,7 KB · 0 görüntülenme