



Dayanıklı bir fonksiyonel 3D baskı parça için ilk artırılacak ayar dolgu değil duvar sayısıdır; yük çoğunlukla dış yüzeyden taşındığı için 4–6 duvar, %80 dolgudan daha fazla dayanım sağlar.
Yeni başlayanların sık yaptığı hata, "sağlam olsun" diye dolguyu %100'e çekmektir. Bu hem baskı süresini ikiye-üçe katlar hem de dayanımda beklenen artışı vermez.
Bir parça eğildiğinde en büyük gerilme dış yüzeylerde oluşur; parçanın orta bölgesi (tarafsız eksen) neredeyse yük taşımaz. Mühendislikte I-profil kirişlerin ortasının ince olması da bu yüzdendir. 3D baskı parçada dış yüzeyi oluşturan şey duvarlar ve üst/alt katmanlardır. Dolgu ise ortada, en az iş yapan bölgededir.
Ayrıca duvarlar sürekli ve kesintisiz çizgilerdir; dolgu ise kısa, kesişen çizgilerden oluşur ve her kesişim zayıf bir bağlantı noktasıdır. Bağımsız testlerde (ör. CNC Kitchen'ın yayımladığı deneyler) duvar sayısını artırmanın, aynı ağırlıkta dolgu artışına göre daha yüksek çekme ve eğilme dayanımı verdiği defalarca gösterilmiştir.

Görsel: 3DFound
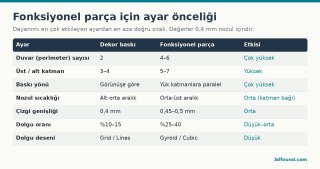
Çoğu ev ve atölye parçası (braket, tutucu, kelepçe, makine kapağı) için şu set iyi bir başlangıçtır:
Vida deliği, menteşe pimi ve ince kollar gibi yük alan bölgelerde duvar sayısı 5–6'ya çıkabilir. İnce bir parçada 6 duvar zaten parçanın tamamını doldurur; bu durumda dolgu oranının hiçbir önemi kalmaz.
Duvar sayısı yeterli olsa da katmanlar birbirine iyi kaynaşmazsa parça katman çizgisinden ayrılır. Katman bağını güçlendiren etkenler:
Hiçbir ayar, yanlış tasarlanmış bir parçayı kurtaramaz. Keskin iç köşelere 1–2 mm yarıçap (fillet) eklemek, gerilmenin tek noktada toplanmasını önler. İnce kesitleri kalınlaştırmak, duvar sayısı artırmaktan çok daha etkilidir. Son olarak baskı yönü: yük katman çizgilerini birbirinden ayıracak yönde geliyorsa parçayı çevirin. Bu konu ayrı bir başlık kadar önemli; yön değiştirmek tek başına dayanımı iki katına çıkarabilir.
Aynı ayarlarla basılmış PLA, PETG ve ASA parçalar farklı davranır. PLA sert ve dayanıklıdır ama kırılgandır; ani darbede çatlar. PETG biraz esner, darbeyi daha iyi sönümler ve katman bağı genellikle daha güçlüdür. Sıcakta çalışacak parçalarda PLA, ayarlar ne olursa olsun yumuşar; burada ASA veya ABS gerekir. Kısacası önce kullanım ortamına göre malzemeyi seçin, sonra duvar ve dolgu ayarlarını o malzemeye göre ince ayar yapın.
Yeni başlayanların sık yaptığı hata, "sağlam olsun" diye dolguyu %100'e çekmektir. Bu hem baskı süresini ikiye-üçe katlar hem de dayanımda beklenen artışı vermez.
Neden dış katman önemli?
Bir parça eğildiğinde en büyük gerilme dış yüzeylerde oluşur; parçanın orta bölgesi (tarafsız eksen) neredeyse yük taşımaz. Mühendislikte I-profil kirişlerin ortasının ince olması da bu yüzdendir. 3D baskı parçada dış yüzeyi oluşturan şey duvarlar ve üst/alt katmanlardır. Dolgu ise ortada, en az iş yapan bölgededir.
Ayrıca duvarlar sürekli ve kesintisiz çizgilerdir; dolgu ise kısa, kesişen çizgilerden oluşur ve her kesişim zayıf bir bağlantı noktasıdır. Bağımsız testlerde (ör. CNC Kitchen'ın yayımladığı deneyler) duvar sayısını artırmanın, aynı ağırlıkta dolgu artışına göre daha yüksek çekme ve eğilme dayanımı verdiği defalarca gösterilmiştir.
Görsel: 3DFound
Pratik ayar seti
Çoğu ev ve atölye parçası (braket, tutucu, kelepçe, makine kapağı) için şu set iyi bir başlangıçtır:
Kod
Duvar (Wall loops / Perimeters): 4
Üst katman: 5   Alt katman: 5
Dolgu: %25-30, gyroid veya cubic
Çizgi genişliği: 0,45 mm (0,4 nozul)
Katman yüksekliği: 0,2 mm
Nozul sıcaklığı: filament aralığının üst yarısı
Vida deliği, menteşe pimi ve ince kollar gibi yük alan bölgelerde duvar sayısı 5–6'ya çıkabilir. İnce bir parçada 6 duvar zaten parçanın tamamını doldurur; bu durumda dolgu oranının hiçbir önemi kalmaz.
Dolgu ne zaman önemli?
- Basma yükü: Üstüne ağırlık binen bloklar, ayaklar ve takozlar. Burada iç yapının çökmeye direnmesi gerekir; %40–60 dolgu anlamlıdır.
- Vida ile sıkılan bölgeler: Vida başı ezdiği yüzeyin altında boşluk varsa yüzey çöker. Delik çevresine dilimleyicide modifier ile yüksek dolgu veya ekstra duvar verin.
- Üst yüzey kalitesi: Çok düşük dolgu üst katmanların sarkmasına neden olur; bu dayanımdan çok görünüş sorunudur.
Katman bağı ve sıcaklık
Duvar sayısı yeterli olsa da katmanlar birbirine iyi kaynaşmazsa parça katman çizgisinden ayrılır. Katman bağını güçlendiren etkenler:
- Nozul sıcaklığını filamentin önerilen aralığının üst kısmına yaklaştırmak (PLA için 210–220 °C, PETG için 240–250 °C gibi; üretici etiketini kontrol edin).
- Fonksiyonel parçada soğutma fanını tam güçte çalıştırmamak. PLA'da %50–70, PETG'de %20–50 genellikle daha iyi katman bağı verir; çıkıntı kalitesi biraz düşebilir.
- Kuru filament kullanmak. Nem çeken PETG ve naylon, ıslakken hem zayıf hem gözenekli basılır.
- Daha geniş çizgi: 0,45–0,5 mm çizgi genişliği katmanlar arasındaki temas yüzeyini artırır.
Tasarım ayardan önce gelir
Hiçbir ayar, yanlış tasarlanmış bir parçayı kurtaramaz. Keskin iç köşelere 1–2 mm yarıçap (fillet) eklemek, gerilmenin tek noktada toplanmasını önler. İnce kesitleri kalınlaştırmak, duvar sayısı artırmaktan çok daha etkilidir. Son olarak baskı yönü: yük katman çizgilerini birbirinden ayıracak yönde geliyorsa parçayı çevirin. Bu konu ayrı bir başlık kadar önemli; yön değiştirmek tek başına dayanımı iki katına çıkarabilir.
Malzeme seçimi de bir ayardır
Aynı ayarlarla basılmış PLA, PETG ve ASA parçalar farklı davranır. PLA sert ve dayanıklıdır ama kırılgandır; ani darbede çatlar. PETG biraz esner, darbeyi daha iyi sönümler ve katman bağı genellikle daha güçlüdür. Sıcakta çalışacak parçalarda PLA, ayarlar ne olursa olsun yumuşar; burada ASA veya ABS gerekir. Kısacası önce kullanım ortamına göre malzemeyi seçin, sonra duvar ve dolgu ayarlarını o malzemeye göre ince ayar yapın.
Ekli dosyalar
-
 fonksiyonel-parca-dayanim-ayarlari.png 63,7 KB · 0 görüntülenme