



Desteğin modelden zor ayrılması ve sökülünce yüzeyde pürüzlü iz bırakması, çoğunlukla destek ile model arasındaki Z ve XY mesafesinin yanlış olmasından kaynaklanır.
Destekle ilgili şikâyetler iki uçta toplanır:
İkisi de aynı ayarın farklı ucudur. Mesafe az olunca destek yapışır, fazla olunca destek görevini yapamaz. Amaç, ikisinin arasındaki dengeyi bulmaktır.

Görsel: A7N8X / Wikimedia Commons, CC BY-SA 4.0

Görsel: 3DFound
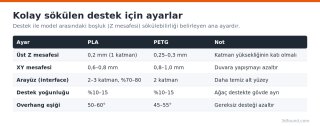
Üst Z mesafesi (Top Z distance). Desteğin en üst katmanı ile modelin alt yüzeyi arasındaki dikey boşluktur. Bu değer katman yüksekliğinin katı olmalıdır; 0,2 mm katmanda 0,2 mm, PETG'de ise 0,25–0,3 mm tipik başlangıçtır. Cura'da Support Top Distance, PrusaSlicer'da Support material > Top contact Z distance, OrcaSlicer'da Top Z distance olarak geçer. PrusaSlicer'da 0 değeri "çözünür destek" anlamına gelir ve destek ile model arasında boşluk bırakmaz; normal filamentte bu değeri kullanmayın.
XY mesafesi. Desteğin modelin yan duvarlarından ne kadar uzak duracağını belirler. 0,6–0,8 mm, desteğin dik duvarlara yapışmasını önler.
Destek arayüzü (interface). Desteğin en üstüne basılan yoğun katmanlardır. 2–3 katmanlık, %70–80 yoğunluğunda arayüz, modelin alt yüzeyini daha düzgün yapar ve destekle temas alanını kontrollü tutar. Arayüzün tamamen yoğun (%100) olması sökmeyi zorlaştırır.
Destek deseni ve yoğunluğu. Cura'da zigzag ve lines desenleri tek parça halinde sökülür; grid ise sağlam ama zor çıkar. %10–15 yoğunluk çoğu iş için yeterlidir.
Overhang eşiği. Cura'da Support Overhang Angle, Prusa ve Orca'da Threshold angle 50–60° olduğunda, yazıcının desteksiz basabildiği eğimler için gereksiz destek oluşmaz. Önce bir overhang testi basıp yazıcınızın kaç dereceye kadar temiz bastığını görmek bu değeri seçmeyi kolaylaştırır.
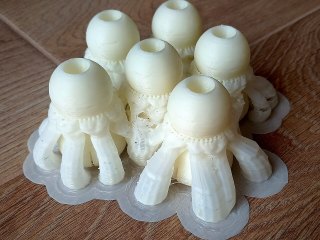
Cura'da Tree, PrusaSlicer'da Organic, OrcaSlicer'da Tree (auto) seçenekleri, modele yalnızca belli noktalardan dokunan dallı destekler üretir. Figür, heykel ve organik şekillerde hem daha az malzeme kullanır hem de daha az iz bırakır. Düz ve geniş alt yüzeylerde ise klasik destek daha düzgün sonuç verir.
Çift ekstruderli veya çok malzemeli yazıcılarda, arayüz katmanını farklı bir malzemeyle basmak (ör. PLA model için PETG arayüz ya da tersi) destek izlerini neredeyse ortadan kaldırır, çünkü bu iki malzeme birbirine zayıf yapışır. Suda çözünen PVA veya BVOH ise karmaşık iç boşluklar için en temiz sonucu verir, ama nem hassasiyeti nedeniyle kuru saklanmalıdır.
Destek ayarlarının tamamının dilimleyici bazında açıklaması için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
İki zıt sorun, aynı ayar
Destekle ilgili şikâyetler iki uçta toplanır:
- Destek çıkmıyor: Destek modelle kaynaşmış, pense ile kırarak sökülüyor, model kırılıyor ya da yüzeyden parça kopuyor.
- Destek kolay çıkıyor ama alt yüzey kötü: Desteğin üzerine basılan yüzey sarkık, pürüzlü, çizgileri dağınık.
İkisi de aynı ayarın farklı ucudur. Mesafe az olunca destek yapışır, fazla olunca destek görevini yapamaz. Amaç, ikisinin arasındaki dengeyi bulmaktır.
Görsel: A7N8X / Wikimedia Commons, CC BY-SA 4.0
Önemli ayarlar
Görsel: 3DFound
Üst Z mesafesi (Top Z distance). Desteğin en üst katmanı ile modelin alt yüzeyi arasındaki dikey boşluktur. Bu değer katman yüksekliğinin katı olmalıdır; 0,2 mm katmanda 0,2 mm, PETG'de ise 0,25–0,3 mm tipik başlangıçtır. Cura'da Support Top Distance, PrusaSlicer'da Support material > Top contact Z distance, OrcaSlicer'da Top Z distance olarak geçer. PrusaSlicer'da 0 değeri "çözünür destek" anlamına gelir ve destek ile model arasında boşluk bırakmaz; normal filamentte bu değeri kullanmayın.
XY mesafesi. Desteğin modelin yan duvarlarından ne kadar uzak duracağını belirler. 0,6–0,8 mm, desteğin dik duvarlara yapışmasını önler.
Destek arayüzü (interface). Desteğin en üstüne basılan yoğun katmanlardır. 2–3 katmanlık, %70–80 yoğunluğunda arayüz, modelin alt yüzeyini daha düzgün yapar ve destekle temas alanını kontrollü tutar. Arayüzün tamamen yoğun (%100) olması sökmeyi zorlaştırır.
Destek deseni ve yoğunluğu. Cura'da zigzag ve lines desenleri tek parça halinde sökülür; grid ise sağlam ama zor çıkar. %10–15 yoğunluk çoğu iş için yeterlidir.
Overhang eşiği. Cura'da Support Overhang Angle, Prusa ve Orca'da Threshold angle 50–60° olduğunda, yazıcının desteksiz basabildiği eğimler için gereksiz destek oluşmaz. Önce bir overhang testi basıp yazıcınızın kaç dereceye kadar temiz bastığını görmek bu değeri seçmeyi kolaylaştırır.
Ağaç destekler
Cura'da Tree, PrusaSlicer'da Organic, OrcaSlicer'da Tree (auto) seçenekleri, modele yalnızca belli noktalardan dokunan dallı destekler üretir. Figür, heykel ve organik şekillerde hem daha az malzeme kullanır hem de daha az iz bırakır. Düz ve geniş alt yüzeylerde ise klasik destek daha düzgün sonuç verir.
Sökme sırasında
- Parçayı tamamen soğumadan değil, oda sıcaklığına geldikten sonra sökün; PLA ılıkken esnektir ve destek kopmak yerine uzar.
- Önce desteğin dış kısmını kırın, sonra modele temas eden arayüzü düz uçlu pense veya spatula ile ayırın.
- Kalan izleri ince zımpara (240–400 kum) veya maket bıçağıyla temizleyin. PLA'da kısa süreli sıcak hava ile beyazlaşan noktalar kısmen kaybolur.
Malzeme kombinasyonu
Çift ekstruderli veya çok malzemeli yazıcılarda, arayüz katmanını farklı bir malzemeyle basmak (ör. PLA model için PETG arayüz ya da tersi) destek izlerini neredeyse ortadan kaldırır, çünkü bu iki malzeme birbirine zayıf yapışır. Suda çözünen PVA veya BVOH ise karmaşık iç boşluklar için en temiz sonucu verir, ama nem hassasiyeti nedeniyle kuru saklanmalıdır.
Destek ayarlarının tamamının dilimleyici bazında açıklaması için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
Ekli dosyalar
-
 agac-destek-ile-3d-baski.jpg 292,3 KB · 0 görüntülenme
-
 destek-z-mesafesi-ayarlari.png 62,8 KB · 0 görüntülenme