



FDM yazıcılar, dikeyden 45 dereceye kadar eğimli yüzeyleri genelde destek olmadan basar. Bu kural, alt kenarda chamfer ve teardrop delikle birleşince destek ihtiyacı çoğu zaman kalkar.

Görsel: 3DFound
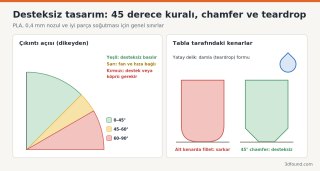
Her yeni katman, alttaki katmanın üzerine kısmen oturmalıdır. 45 derecelik eğimde her katman, altındakinin yaklaşık yarısına basar; bu da plastiğin sarkmadan tutunması için yeterlidir. Eğim yataya yaklaştıkça yeni çizginin altında boşluk kalır ve plastik sarkar.
Bu bir kesin sınır değil, güvenli bir başlangıç değeridir:
Açı dikey eksenden ölçülür. Dilimleyicilerdeki "overhang" önizlemesi bu bölgeleri renkle gösterir.
Tablaya yakın bir yatay kenarı yuvarlatmak (fillet), tabandan başlayıp neredeyse yatay bir çıkıntı oluşturur. Yuvarlatmanın en alt kısmı 90 dereceye yaklaştığı için sarkar.
45 derecelik pah (chamfer) ise baştan sona aynı açıdadır ve desteksiz basılır. Ayrıca fil ayağını (ilk katmanların dışa taşması) gizler.
Kural basit: tablaya bakan kenarlarda chamfer, yukarı bakan kenarlarda fillet. Üst kenarlarda fillet sorun yaratmaz, çünkü eğim yukarı doğru içe kapanır.
Tablaya paralel bir dairesel delikte üst yarım daire, tepe noktasında tamamen yataydır. Küçük deliklerde (5–6 mm altı) bu sorun yaratmaz; büyük deliklerde tavan sarkar ve delik oval çıkar.
Çözümler:
İki destek noktası arasında yatay olarak gerilen çizgilere köprü denir. Dilimleyici köprüyü algılayıp özel hız ve fan ayarlarıyla basar. PLA'da 10–20 mm'lik köprüler genelde temiz çıkar; daha uzun köprüler yazıcıya, soğutmaya ve malzemeye bağlıdır. Köprünün ilk katmanında hafif sarkma normaldir, üstteki katmanlar düzeltir.
Tasarımda köprü uzunluğunu kısaltmak için orta destek kolonları eklenebilir veya parça farklı yönde basılabilir.

Görsel: Nevit Dilmen (talk) / Wikimedia Commons, CC BY-SA 3.0
Modeli dışa aktarmadan önce dilimleyicide açıp destek kapalıyken önizlemeye bakın. Kırmızı veya "overhang" renkli bölgeleri tasarımda düzeltip tekrar dışa aktarmak, baskı sonrası destek temizlemekten çok daha az zaman alır.
Görsel: 3DFound
45 derece kuralı neden işler?
Her yeni katman, alttaki katmanın üzerine kısmen oturmalıdır. 45 derecelik eğimde her katman, altındakinin yaklaşık yarısına basar; bu da plastiğin sarkmadan tutunması için yeterlidir. Eğim yataya yaklaştıkça yeni çizginin altında boşluk kalır ve plastik sarkar.
Bu bir kesin sınır değil, güvenli bir başlangıç değeridir:
- 0–45°: Çoğu yazıcı ve malzemede sorunsuz.
- 45–60°: İyi parça soğutması, ince katman ve düşük hızla basılabilir; alt yüzey hafif pürüzlü olabilir. PLA'da genelde kabul edilebilir, PETG ve ABS'de daha zordur.
- 60–90°: Destek veya köprü gerekir.
Açı dikey eksenden ölçülür. Dilimleyicilerdeki "overhang" önizlemesi bu bölgeleri renkle gösterir.
Alt kenarlarda fillet yerine chamfer
Tablaya yakın bir yatay kenarı yuvarlatmak (fillet), tabandan başlayıp neredeyse yatay bir çıkıntı oluşturur. Yuvarlatmanın en alt kısmı 90 dereceye yaklaştığı için sarkar.
45 derecelik pah (chamfer) ise baştan sona aynı açıdadır ve desteksiz basılır. Ayrıca fil ayağını (ilk katmanların dışa taşması) gizler.
Kural basit: tablaya bakan kenarlarda chamfer, yukarı bakan kenarlarda fillet. Üst kenarlarda fillet sorun yaratmaz, çünkü eğim yukarı doğru içe kapanır.
Yatay delikler: teardrop ve düz tavan
Tablaya paralel bir dairesel delikte üst yarım daire, tepe noktasında tamamen yataydır. Küçük deliklerde (5–6 mm altı) bu sorun yaratmaz; büyük deliklerde tavan sarkar ve delik oval çıkar.
Çözümler:
- Teardrop (damla) formu: Deliğin üst kısmını 45° eğimli iki çizgiyle sivri bir uca dönüştürmek. Mil veya vida yine alt yarım daireye oturur.
- Düz tavan: Deliğin üstünü kısa, düz bir köprü olarak kesmek. Kısa köprüler sorunsuz basılır.
- Elmas (baklava) formu: Delik yerine 45° kenarlı kare; hızlı ve desteksiz, ama dairesel yük için ideal değildir.
Köprüler
İki destek noktası arasında yatay olarak gerilen çizgilere köprü denir. Dilimleyici köprüyü algılayıp özel hız ve fan ayarlarıyla basar. PLA'da 10–20 mm'lik köprüler genelde temiz çıkar; daha uzun köprüler yazıcıya, soğutmaya ve malzemeye bağlıdır. Köprünün ilk katmanında hafif sarkma normaldir, üstteki katmanlar düzeltir.
Tasarımda köprü uzunluğunu kısaltmak için orta destek kolonları eklenebilir veya parça farklı yönde basılabilir.
Görsel: Nevit Dilmen (talk) / Wikimedia Commons, CC BY-SA 3.0
Diğer taktikler
- Parçayı bölmek: Karmaşık bir parçayı iki düz yüzlü parçaya bölüp sonra yapıştırmak veya vidalamak, destekli tek parçadan genelde daha temiz ve dayanıklı sonuç verir. Bölme yüzeyine hizalama pimleri ekleyin.
- Yönlendirme: Bir parçayı 90° çevirmek çıkıntıları tamamen ortadan kaldırabilir. Dayanım yönünü de hesaba katın: katmanlar arası en zayıf yöndür.
- Kurban katman (sacrificial layer): Dikey bir deliğin üzerinde başka bir delik veya cep başlıyorsa, aralarına 0,2 mm'lik ince bir zar bırakmak köprü sorununu çözer; baskıdan sonra matkap veya iğneyle delinir.
- Kademeli köprü: Havşa başlı vida yuvalarında, yuvayı birkaç katmanda kademeli daraltan "sequential bridging" tekniği desteksiz yuva sağlar.
- Destek dahili tasarım: Bazen tasarıma kolayca kırılan ince destek kolonları eklemek, dilimleyici desteğinden daha temiz sonuç verir.
Kontrol yöntemi
Modeli dışa aktarmadan önce dilimleyicide açıp destek kapalıyken önizlemeye bakın. Kırmızı veya "overhang" renkli bölgeleri tasarımda düzeltip tekrar dışa aktarmak, baskı sonrası destek temizlemekten çok daha az zaman alır.
Ekli dosyalar
-
 45-derece-kurali-chamfer-teardrop-sema.png 61,9 KB · 0 görüntülenme
-
 destekli-3d-baski-kafatasi-modeli.jpg 280,8 KB · 0 görüntülenme