



Normal (grid) destek düz alt yüzeyli mekanik parçalarda, ağaç (tree) veya organik destek ise figür ve heykel gibi karmaşık modellerde daha az malzemeyle daha temiz sonuç verir.

Görsel: 3DFound
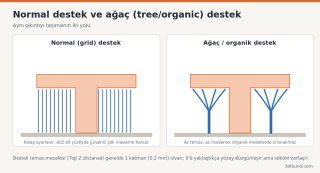
Normal destek, çıkıntının hemen altından tablaya kadar dik sütunlar halinde iner. Çıkıntının tüm alanını eşit şekilde taşır. Kurması ve tahmin etmesi kolaydır; geniş ve düz alt yüzeylerde (ör. bir kutunun kapak çıkıntısı) güvenlidir. Dezavantajı, modelin yanlarına ve alttaki yüzeylere de değmesi, çok malzeme harcaması ve sökerken iz bırakmasıdır.
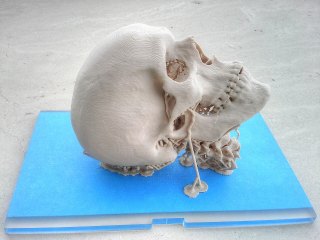
Ağaç destek, tabladan veya modelin uygun bir yerinden birkaç gövde olarak yükselir, yukarıda dallara ayrılıp sadece gereken noktalara değer. Model yüzeyine değen alan küçüktür; figürlerin yüzleri, kolları, pelerin altları gibi yerlerde temizlemesi çok daha kolaydır. Dilimleme süresi daha uzundur ve geniş düz çıkıntılarda normal destek kadar düzgün alt yüzey vermeyebilir.
"Snug" stili normal desteğin modele daha yakın sarılan bir türevidir; malzeme tasarrufu sağlar ama sökümü biraz zorlaşır.
Çıkıntı eşiği (overhang threshold): Hangi eğimden sonra destek üretileceğini belirler. Dilimleyiciler açıyı farklı referanslarla ölçebilir; Cura'da "Support Overhang Angle" dikeyden ölçülür ve 45–60° arası yaygındır. Değeri düşürmek daha fazla yere destek ekler.
Üst temas mesafesi (Top Z distance): Destek ile model arasındaki boşluk. Genelde bir katman kalınlığı (0,2 mm) civarıdır. Küçültmek alt yüzeyi düzgünleştirir ama desteği sökmeyi zorlaştırır; PETG gibi kendine sıkı yapışan filamentlerde 0,25–0,3 mm'ye çıkmak işi kolaylaştırır.
Arayüz katmanı (support interface): Desteğin modele değen kısmında sık dokunmuş 2–3 katman. Alt yüzey kalitesini belirgin şekilde artırır. Çözünür destek malzemesi kullanılıyorsa sadece arayüz için kullanmak malzeme tasarrufu sağlar.
XY mesafesi: Desteğin modelin yan yüzeyinden uzaklığı; 0,6–1,0 mm civarı yan yüzeyde iz kalmasını önler.
Sadece tabladan destek (Support on build plate only): Modelin kendi üzerine destek kurulmasını engeller. Figürlerde iz bırakmamak için kullanışlıdır, ama bazı çıkıntılar desteksiz kalabilir.

Görsel: Nevit Dilmen (talk) / Wikimedia Commons, CC BY-SA 3.0
Ağaç destek her zaman daha mı az malzeme harcar?
Çoğu figürde evet. Ancak geniş ve düz bir çıkıntıyı taşırken dallar çok sayıda olur ve fark kapanır. Dilimledikten sonra iki ayarın tahmini filament miktarını karşılaştırmak en kesin yoldur.
Destek parçaya kaynadı, ne değiştirmeli?
Önce üst temas mesafesini bir katman artırın, sonra arayüz katmanının yoğunluğunu düşürün. Destek ile model aynı sıcaklıkta basıldığı için PETG'de bu mesafe PLA'dan biraz büyük tutulur.
Destek devriliyor veya sallanıyor.
İnce ve yüksek ağaç gövdelerinde dal çapını artırmak, normal destekte ise "support brim" veya daha yoğun destek deseni seçmek denenebilir.
En temiz destek, hiç ihtiyaç duyulmayan destektir. Parçayı yan yatırmak, ikiye bölüp yapıştırmak veya alt kenarlara 45° pah eklemek desteği tamamen ortadan kaldırabilir. Bu konuda CAD forumundaki "destek gerektirmeyen tasarım" rehberine göz atabilirsiniz.
Görsel: 3DFound
İki yaklaşımın farkı
Normal destek, çıkıntının hemen altından tablaya kadar dik sütunlar halinde iner. Çıkıntının tüm alanını eşit şekilde taşır. Kurması ve tahmin etmesi kolaydır; geniş ve düz alt yüzeylerde (ör. bir kutunun kapak çıkıntısı) güvenlidir. Dezavantajı, modelin yanlarına ve alttaki yüzeylere de değmesi, çok malzeme harcaması ve sökerken iz bırakmasıdır.
Ağaç destek, tabladan veya modelin uygun bir yerinden birkaç gövde olarak yükselir, yukarıda dallara ayrılıp sadece gereken noktalara değer. Model yüzeyine değen alan küçüktür; figürlerin yüzleri, kolları, pelerin altları gibi yerlerde temizlemesi çok daha kolaydır. Dilimleme süresi daha uzundur ve geniş düz çıkıntılarda normal destek kadar düzgün alt yüzey vermeyebilir.
Dilimleyicilerdeki karşılıkları
| Dilimleyici | Normal | Ağaç / organik |
|---|---|---|
| Cura | Support Structure: Normal | Support Structure: Tree |
| PrusaSlicer (2.6 ve sonrası) | Style: Grid / Snug | Style: Organic |
| OrcaSlicer | Type: Normal (auto) | Type: Tree (auto); Style: Tree Slim / Strong / Hybrid / Organic |
"Snug" stili normal desteğin modele daha yakın sarılan bir türevidir; malzeme tasarrufu sağlar ama sökümü biraz zorlaşır.
Kritik ayarlar
Çıkıntı eşiği (overhang threshold): Hangi eğimden sonra destek üretileceğini belirler. Dilimleyiciler açıyı farklı referanslarla ölçebilir; Cura'da "Support Overhang Angle" dikeyden ölçülür ve 45–60° arası yaygındır. Değeri düşürmek daha fazla yere destek ekler.
Üst temas mesafesi (Top Z distance): Destek ile model arasındaki boşluk. Genelde bir katman kalınlığı (0,2 mm) civarıdır. Küçültmek alt yüzeyi düzgünleştirir ama desteği sökmeyi zorlaştırır; PETG gibi kendine sıkı yapışan filamentlerde 0,25–0,3 mm'ye çıkmak işi kolaylaştırır.
Arayüz katmanı (support interface): Desteğin modele değen kısmında sık dokunmuş 2–3 katman. Alt yüzey kalitesini belirgin şekilde artırır. Çözünür destek malzemesi kullanılıyorsa sadece arayüz için kullanmak malzeme tasarrufu sağlar.
XY mesafesi: Desteğin modelin yan yüzeyinden uzaklığı; 0,6–1,0 mm civarı yan yüzeyde iz kalmasını önler.
Sadece tabladan destek (Support on build plate only): Modelin kendi üzerine destek kurulmasını engeller. Figürlerde iz bırakmamak için kullanışlıdır, ama bazı çıkıntılar desteksiz kalabilir.
Görsel: Nevit Dilmen (talk) / Wikimedia Commons, CC BY-SA 3.0
Hangi durumda hangisi?
- Mekanik parça, düz çıkıntılar: Normal destek + 2 arayüz katmanı.
- Figür, minyatür, heykel: Ağaç/organik destek. Dalların modele değdiği noktalarda uç çapını küçük tutmak (0,8–1 mm) iz bırakmayı azaltır.
- İçi boş gövdeler, iç kanallar: Destek boyama (support painting) ile sadece gerçekten gereken yere destek eklemek. PrusaSlicer ve OrcaSlicer'da destek boyama aracı, Cura'da "Support Blocker" ile istenmeyen bölgeler engellenebilir.
- Uzun yatay köprüler: Kısa köprüler (5–10 mm civarı) çoğu zaman desteksiz basılır; dilimleyicinin köprü algılamasına güvenip desteği kapatmak denenebilir.
Sık sorulan sorular
Ağaç destek her zaman daha mı az malzeme harcar?
Çoğu figürde evet. Ancak geniş ve düz bir çıkıntıyı taşırken dallar çok sayıda olur ve fark kapanır. Dilimledikten sonra iki ayarın tahmini filament miktarını karşılaştırmak en kesin yoldur.
Destek parçaya kaynadı, ne değiştirmeli?
Önce üst temas mesafesini bir katman artırın, sonra arayüz katmanının yoğunluğunu düşürün. Destek ile model aynı sıcaklıkta basıldığı için PETG'de bu mesafe PLA'dan biraz büyük tutulur.
Destek devriliyor veya sallanıyor.
İnce ve yüksek ağaç gövdelerinde dal çapını artırmak, normal destekte ise "support brim" veya daha yoğun destek deseni seçmek denenebilir.
Destekten önce tasarımı düşünün
En temiz destek, hiç ihtiyaç duyulmayan destektir. Parçayı yan yatırmak, ikiye bölüp yapıştırmak veya alt kenarlara 45° pah eklemek desteği tamamen ortadan kaldırabilir. Bu konuda CAD forumundaki "destek gerektirmeyen tasarım" rehberine göz atabilirsiniz.
Ekli dosyalar
-
 normal-destek-ve-agac-destek-karsilastirma.png 43,9 KB · 0 görüntülenme
-
 destekli-3d-baski-kafatasi-modeli.jpg 280,8 KB · 0 görüntülenme