



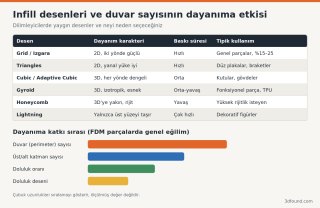
Bir 3D baskı parçasını güçlendirmenin en etkili yolu doluluğu (infill) artırmak değil, duvar (perimeter) sayısını artırmaktır. İnfill deseni ve oranı ise yükün yönüne göre seçildiğinde fark yaratır.

Görsel: 3DFound
Eğilme ve burulmada gerilme en çok dış yüzeyde oluşur; iç kısım yükü daha az taşır. Bu yüzden 2 duvar ve %40 doluluk yerine 4 duvar ve %15 doluluk, çoğu parçada hem daha sağlam hem daha hızlı sonuç verir. Vida delikleri de duvarlarla sarılır; duvar sayısı arttıkça vida çevresindeki et kalınlığı büyür.
Pratik başlangıç değerleri (0,4 mm nozul, ~0,45 mm çizgi):
Üst katman sayısı düşük doluluklu baskılarda önemlidir: seyrek dolgunun üzerinde köprü kuran üst yüzey, yeterince katman yoksa çukurlaşır veya delikli görünür. Toplam üst kalınlık için 0,8–1,0 mm hedeflemek iyi bir kuraldır (0,2 mm katmanda 4–5 katman).
Grid (ızgara) ve Lines: Hızlı, basit. İki eksende iyi rijitlik verir ama Z yönünde destek yoktur. Grid'de çizgiler aynı katmanda kesiştiği için nozul çizgilerin üzerinden geçerken hafifçe çarpabilir.
Triangles: Yatay düzlemde kesmeye karşı sağlamdır; düz plakalar ve braketler için uygundur.
Cubic / Adaptive Cubic: Her üç yönde dengeli dayanım. Adaptive Cubic, dış yüzeyden uzaklaştıkça hücreleri büyüterek malzeme tasarrufu sağlar.
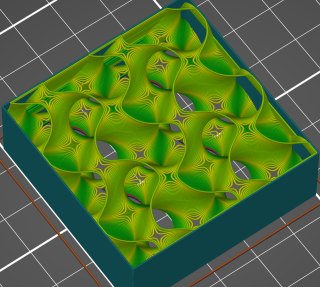
Gyroid: Kesişmeyen, sürekli dalgalı bir yüzey. Her yönde benzer dayanım ve iyi enerji sönümleme verir; TPU gibi esnek malzemelerde ve sıvı/hava geçmesi istenen parçalarda tercih edilir. Hesaplaması ve basması grid'e göre biraz daha uzundur.

Görsel: Anachronist / Wikimedia Commons, CC BY-SA 4.0
Honeycomb (PrusaSlicer, OrcaSlicer): Rijit ama yavaş; nozul çok yön değiştirir.
Lightning: Sadece üst yüzeyi taşıyacak kadar dallanan, dekoratif modeller için çok hızlı bir desen. Mekanik dayanım beklenmez.
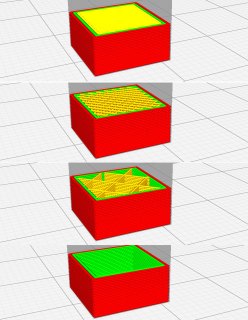
%10'dan %20'ye çıkmak hissedilir fark yaratır; %50'den %100'e çıkmak ise malzemeyi ve süreyi ikiye katlarken dayanımı orantılı artırmaz. Yüksek dolulukta parça ayrıca daha fazla iç gerilme taşır. Gerçekten dolu parça gerekiyorsa, doluluğu %100 yapmak yerine duvar sayısını yüksek tutup doluluğu %40–60'ta bırakmak çoğu zaman daha iyi bir denge sağlar.

Görsel: M6oh7z / Wikimedia Commons, CC BY-SA 4.0
FDM parçalarda en zayıf yön katmanlar arasıdır (Z ekseni). Hiçbir infill deseni katman ayrılmasını tam olarak çözmez. Parçayı yük katmanlara paralel binecek şekilde yönlendirmek, duvar ve doluluk ayarlarından daha büyük fark yaratabilir. Örneğin bir L braketi yan yatırarak basmak, dik basmaktan çok daha dayanıklı sonuç verir.
Belirli bir bölgeyi (ör. vida deliği çevresi) güçlendirmek için tüm parçanın doluluğunu artırmak yerine modifier (değiştirici) kullanmak hem süre hem malzeme kazandırır.
Görsel: 3DFound
Yük neden önce duvarlardan geçer?
Eğilme ve burulmada gerilme en çok dış yüzeyde oluşur; iç kısım yükü daha az taşır. Bu yüzden 2 duvar ve %40 doluluk yerine 4 duvar ve %15 doluluk, çoğu parçada hem daha sağlam hem daha hızlı sonuç verir. Vida delikleri de duvarlarla sarılır; duvar sayısı arttıkça vida çevresindeki et kalınlığı büyür.
Pratik başlangıç değerleri (0,4 mm nozul, ~0,45 mm çizgi):
| Parça tipi | Duvar | Üst / alt katman | Doluluk |
|---|---|---|---|
| Dekoratif figür | 2 | 4 / 3 | %10–15 |
| Günlük kullanım (kutu, tutucu) | 3 | 5 / 4 | %15–20 |
| Fonksiyonel, yük taşıyan | 4–6 | 6 / 5 | %25–40 |
| Vidalı bağlantı, braket | 5+ | 6 / 6 | %40+ ya da modifier ile bölgesel |
Üst katman sayısı düşük doluluklu baskılarda önemlidir: seyrek dolgunun üzerinde köprü kuran üst yüzey, yeterince katman yoksa çukurlaşır veya delikli görünür. Toplam üst kalınlık için 0,8–1,0 mm hedeflemek iyi bir kuraldır (0,2 mm katmanda 4–5 katman).
Desenler ne işe yarar?
Grid (ızgara) ve Lines: Hızlı, basit. İki eksende iyi rijitlik verir ama Z yönünde destek yoktur. Grid'de çizgiler aynı katmanda kesiştiği için nozul çizgilerin üzerinden geçerken hafifçe çarpabilir.
Triangles: Yatay düzlemde kesmeye karşı sağlamdır; düz plakalar ve braketler için uygundur.
Cubic / Adaptive Cubic: Her üç yönde dengeli dayanım. Adaptive Cubic, dış yüzeyden uzaklaştıkça hücreleri büyüterek malzeme tasarrufu sağlar.
Gyroid: Kesişmeyen, sürekli dalgalı bir yüzey. Her yönde benzer dayanım ve iyi enerji sönümleme verir; TPU gibi esnek malzemelerde ve sıvı/hava geçmesi istenen parçalarda tercih edilir. Hesaplaması ve basması grid'e göre biraz daha uzundur.
Görsel: Anachronist / Wikimedia Commons, CC BY-SA 4.0
Honeycomb (PrusaSlicer, OrcaSlicer): Rijit ama yavaş; nozul çok yön değiştirir.
Lightning: Sadece üst yüzeyi taşıyacak kadar dallanan, dekoratif modeller için çok hızlı bir desen. Mekanik dayanım beklenmez.
Doluluk oranında azalan getiri
%10'dan %20'ye çıkmak hissedilir fark yaratır; %50'den %100'e çıkmak ise malzemeyi ve süreyi ikiye katlarken dayanımı orantılı artırmaz. Yüksek dolulukta parça ayrıca daha fazla iç gerilme taşır. Gerçekten dolu parça gerekiyorsa, doluluğu %100 yapmak yerine duvar sayısını yüksek tutup doluluğu %40–60'ta bırakmak çoğu zaman daha iyi bir denge sağlar.
Görsel: M6oh7z / Wikimedia Commons, CC BY-SA 4.0
Yön ve katman bağı
FDM parçalarda en zayıf yön katmanlar arasıdır (Z ekseni). Hiçbir infill deseni katman ayrılmasını tam olarak çözmez. Parçayı yük katmanlara paralel binecek şekilde yönlendirmek, duvar ve doluluk ayarlarından daha büyük fark yaratabilir. Örneğin bir L braketi yan yatırarak basmak, dik basmaktan çok daha dayanıklı sonuç verir.
Dilimleyicideki ayar adları
- Cura: Wall Line Count, Top Layers / Bottom Layers, Infill Density, Infill Pattern
- PrusaSlicer: Perimeters, Solid layers (Top/Bottom), Fill density, Fill pattern
- OrcaSlicer: Wall loops, Top/Bottom shell layers, Sparse infill density, Sparse infill pattern
Belirli bir bölgeyi (ör. vida deliği çevresi) güçlendirmek için tüm parçanın doluluğunu artırmak yerine modifier (değiştirici) kullanmak hem süre hem malzeme kazandırır.
Ekli dosyalar
-
 doluluk-deseni-ve-duvar-sayisi-dayanim-tablosu.png 77,4 KB · 0 görüntülenme
-
 gyroid-doluluk-yuzde-5.png 1,6 MB · 0 görüntülenme
-
 infill-yogunlugu-yuzde-farki.jpg 451,3 KB · 0 görüntülenme