



Ekstruderden gelen tıkırtı veya klik sesi, motorun filamenti itemediği için adım kaçırdığını gösterir. Sorun ekstruderde değil, filamentin önündeki bir engeldedir.
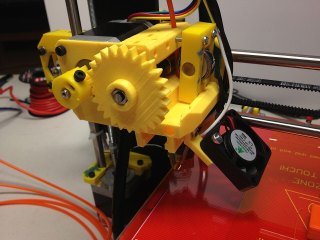
Önce sesin gerçekten ekstruderden geldiğinden emin olun. Baskı sırasında ekstruder dişlisine (veya stok Ender 3'teki gibi motor üzerindeki dişliye) bakın: tıkırtı anında dişli bir an geri tepiyor ya da filament üzerinde kayıyorsa sorun ekstrüzyon tarafındadır. Ses X veya Y motorundan geliyorsa bu katman kayması konusudur.

Görsel: John Abella from Outside Philadelphia, USA / Wikimedia Commons, CC BY 2.0
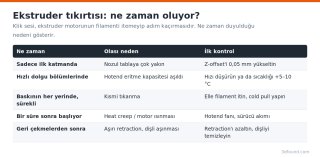
Sesin hangi anda başladığı nedeni büyük ölçüde gösterir:

Görsel: 3DFound
1. Nozul ilk katmanda tablaya çok yakın. Plastik çıkacak yer bulamaz, basınç artar ve motor adım kaçırır. Yalnızca ilk katmanda duyuluyorsa Z-offset'i 0,02–0,05 mm adımlarla yükseltin. İlk katman çizgileri çok ince ve şeffafsa bu nedenin doğrulanmasıdır.
2. Hotend eritme kapasitesi aşıldı. Dilimleyici, hotend'in eritebileceğinden fazla plastik istediğinde basınç artar. Örneğin 0,28 mm katman, 0,5 mm çizgi ve 100 mm/s hız 14 mm³/s eder; standart bir V6 tipi hotend için sınırdadır. Hızı düşürün ya da sıcaklığı 5–10 °C artırın. OrcaSlicer'da Max volumetric speed (PLA için 10–12 mm³/s başlangıç) bu sınırı otomatik uygular.
3. Kısmi tıkanma. Her yerde sürekli tıkırdıyorsa nozul daralmış olabilir. Nozul sıcakken elle filament itin; zorlanıyorsa cold pull yapın.
4. Heat creep. Baskı ilk 20–30 dakika sorunsuz gidip sonra tıkırtı başlıyorsa, özellikle PLA ile, hotend soğutucusu yeterince soğutmuyor olabilir. Hotend fanının çalıştığını ve kanatlarının tozla tıkanmadığını kontrol edin.
5. Filament yolunda sürtünme. Makara takılıyor, filament kendi üzerine binmiş ya da bowden boru keskin dönüş yapıyor olabilir. Makarayı elle çevirin, borunun uçlarına bakın.
6. Ekstruder dişlisi ve gergi. Dişlide biriken plastik tozu tutuşu azaltır. Diş fırçasıyla temizleyin. Gergi yayı az sıkıysa dişli kayar, fazla sıkıysa filament ezilip yassılaşır ve boruda takılır. Stok Ender 3 ekstruderinin plastik kolu zamanla çatlar; çatlak kol, yayın baskısını tutamaz ve tıkırtı yapar. Metal kollu bir ekstruder bu sorunu ortadan kaldırır.
7. Aşırı retraction. Çok sık ve uzun geri çekme, filamentin aynı noktasını dişli altında aşındırır ve bir oyuk açar. Bu noktaya gelindiğinde dişli filamenti tutamaz. Retraction mesafesini kontrol edin (bowden'da 4–6 mm, direct drive'da 0,5–2 mm yeterli olur) ve Cura'da Maximum Retraction Count ile aynı noktadaki tekrar sayısını sınırlayın.
8. Motor veya sürücü ısınması. Ekstruder motoru elle dokunulamayacak kadar ısınıyorsa (60–70 °C üstü) sürücü akımı fazla olabilir. Direct drive sistemlerde sıcak motor, filamenti dişli bölgesinde yumuşatabilir.
Hotend'i baskı sıcaklığına getirin ve ekstruder menüsünden 50 mm'yi 5 mm/s hızla itin. Sorunsuz akıyorsa aynı işlemi 10 ve 15 mm/s ile tekrarlayın. Tıkırtının başladığı hız, hotend'in pratik sınırıdır. 1,75 mm filamentte 5 mm/s besleme yaklaşık 12 mm³/s hacimsel akış eder; bu değeri dilimleyicide sınır olarak kullanabilirsiniz.
Tıkırtı yalnızca belirli bir filamentte oluyorsa çapı kumpasla ölçün; 1,80 mm üstü kalın bölgeler bowden boruda veya heatbreak'te takılabilir.
Ses nereden geliyor?
Önce sesin gerçekten ekstruderden geldiğinden emin olun. Baskı sırasında ekstruder dişlisine (veya stok Ender 3'teki gibi motor üzerindeki dişliye) bakın: tıkırtı anında dişli bir an geri tepiyor ya da filament üzerinde kayıyorsa sorun ekstrüzyon tarafındadır. Ses X veya Y motorundan geliyorsa bu katman kayması konusudur.
Görsel: John Abella from Outside Philadelphia, USA / Wikimedia Commons, CC BY 2.0
Ne zaman tıkırdıyor?
Sesin hangi anda başladığı nedeni büyük ölçüde gösterir:
Görsel: 3DFound
Nedenler ve çözüm
1. Nozul ilk katmanda tablaya çok yakın. Plastik çıkacak yer bulamaz, basınç artar ve motor adım kaçırır. Yalnızca ilk katmanda duyuluyorsa Z-offset'i 0,02–0,05 mm adımlarla yükseltin. İlk katman çizgileri çok ince ve şeffafsa bu nedenin doğrulanmasıdır.
2. Hotend eritme kapasitesi aşıldı. Dilimleyici, hotend'in eritebileceğinden fazla plastik istediğinde basınç artar. Örneğin 0,28 mm katman, 0,5 mm çizgi ve 100 mm/s hız 14 mm³/s eder; standart bir V6 tipi hotend için sınırdadır. Hızı düşürün ya da sıcaklığı 5–10 °C artırın. OrcaSlicer'da Max volumetric speed (PLA için 10–12 mm³/s başlangıç) bu sınırı otomatik uygular.
3. Kısmi tıkanma. Her yerde sürekli tıkırdıyorsa nozul daralmış olabilir. Nozul sıcakken elle filament itin; zorlanıyorsa cold pull yapın.
4. Heat creep. Baskı ilk 20–30 dakika sorunsuz gidip sonra tıkırtı başlıyorsa, özellikle PLA ile, hotend soğutucusu yeterince soğutmuyor olabilir. Hotend fanının çalıştığını ve kanatlarının tozla tıkanmadığını kontrol edin.
5. Filament yolunda sürtünme. Makara takılıyor, filament kendi üzerine binmiş ya da bowden boru keskin dönüş yapıyor olabilir. Makarayı elle çevirin, borunun uçlarına bakın.
6. Ekstruder dişlisi ve gergi. Dişlide biriken plastik tozu tutuşu azaltır. Diş fırçasıyla temizleyin. Gergi yayı az sıkıysa dişli kayar, fazla sıkıysa filament ezilip yassılaşır ve boruda takılır. Stok Ender 3 ekstruderinin plastik kolu zamanla çatlar; çatlak kol, yayın baskısını tutamaz ve tıkırtı yapar. Metal kollu bir ekstruder bu sorunu ortadan kaldırır.
7. Aşırı retraction. Çok sık ve uzun geri çekme, filamentin aynı noktasını dişli altında aşındırır ve bir oyuk açar. Bu noktaya gelindiğinde dişli filamenti tutamaz. Retraction mesafesini kontrol edin (bowden'da 4–6 mm, direct drive'da 0,5–2 mm yeterli olur) ve Cura'da Maximum Retraction Count ile aynı noktadaki tekrar sayısını sınırlayın.
8. Motor veya sürücü ısınması. Ekstruder motoru elle dokunulamayacak kadar ısınıyorsa (60–70 °C üstü) sürücü akımı fazla olabilir. Direct drive sistemlerde sıcak motor, filamenti dişli bölgesinde yumuşatabilir.
Hızlı test
Hotend'i baskı sıcaklığına getirin ve ekstruder menüsünden 50 mm'yi 5 mm/s hızla itin. Sorunsuz akıyorsa aynı işlemi 10 ve 15 mm/s ile tekrarlayın. Tıkırtının başladığı hız, hotend'in pratik sınırıdır. 1,75 mm filamentte 5 mm/s besleme yaklaşık 12 mm³/s hacimsel akış eder; bu değeri dilimleyicide sınır olarak kullanabilirsiniz.
Tıkırtı yalnızca belirli bir filamentte oluyorsa çapı kumpasla ölçün; 1,80 mm üstü kalın bölgeler bowden boruda veya heatbreak'te takılabilir.
Ekli dosyalar
-
 ekstruder-disli-mekanizmasi.jpg 214,3 KB · 0 görüntülenme
-
 ekstruder-tikirtisi-teshis.png 63,3 KB · 0 görüntülenme