



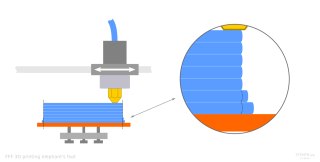
Fil ayağı (elephant's foot), baskının en alt birkaç katmanının dışa doğru taşıp parçadan geniş çıkmasıdır. Nozul yüksekliği, tabla sıcaklığı ve dilimleyicideki telafi ayarıyla giderilir.

Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Parçanın tabanına yandan baktığınızda ilk 0,5–1 mm'lik bölüm kenardan dışa taşmış, hafif bir dudak gibi görünür. Kutu ve kapak gibi birbirine geçmesi gereken parçalarda alt kenar takılır. 20 mm'lik bir test küpünde alt kısmı ölçerseniz 20,3–20,5 mm, ortasını ölçerseniz 20,0 mm görürsünüz. Bu fark sorunu doğrulamanın en net yoludur.
Fil ayağını warping ile karıştırmayın: warping'de köşe yukarı kalkar, fil ayağında taban dışa doğru yayılır. Over-extrusion'da ise tüm parça boyunca şişkinlik vardır, yalnızca tabanda değil.
Nozul ilk katmanda çok yakın. İlk katman çizgileri aşırı ezildiğinde fazla malzeme yana taşar. En sık neden budur.
Tabla sıcaklığı yüksek. PLA'nın camsı geçiş sıcaklığı yaklaşık 55–60 °C'dir. Tabla 65–70 °C'deyse alt katmanlar uzun süre yumuşak kalır ve üstteki katmanların ağırlığıyla yana yayılır.
İlk katman çizgi genişliği ve akışı. Dilimleyicide ilk katman için %120–150 genişlik veya fazladan akış tanımlıysa taşma büyür.
Parçanın ağırlığı. Büyük ve yoğun dolgulu parçalarda alt katmanlar daha fazla yük taşır.

Görsel: 3DFound
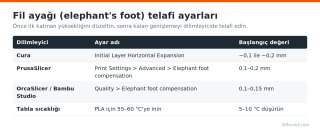
PrusaSlicer'ın hazır profillerinde bu değer zaten 0,2 mm civarında tanımlıdır. Telafi değeri, ölçtüğünüz taşmanın yaklaşık yarısıdır: tabanda her iki kenarda toplam 0,3 mm fazlalık varsa 0,15 mm telafi mantıklı bir başlangıçtır. Değeri çok büyütmek ilk katmanda çok ince bir çizgi bırakır ve tutunmayı zayıflatır.
Otomatik seviyeleme olan yazıcılarda fil ayağı tablanın yalnızca bir bölgesinde görülüyorsa sorun Z-offset değil, mesh verisinin güncel olmamasıdır. Tabla ısıtılmışken mesh'i yeniden ölçün ve baskıyı aynı noktada tekrar basın. Tablanın farklı bölgelerine yerleştirilmiş birkaç küçük küp, sorunun yerel mi genel mi olduğunu hızlıca gösterir.
Kendi modelinizi çiziyorsanız tabanın dış kenarına 0,5×45° pah (chamfer) eklemek fil ayağını görünmez kılar. Geçme parçalarda bu küçük pah, dilimleyici telafisinden daha güvenilir sonuç verir; çünkü telafi her yazıcıda ve tablada farklı davranabilir.
Fil ayağı küçük bir sapma gibi görünse de mekanik parçalarda geçmeyi doğrudan bozar. Ölçüleriniz genel olarak tutmuyorsa boyut sapması ve tolerans başlığına da göz atın.
Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Nasıl tanınır?
Parçanın tabanına yandan baktığınızda ilk 0,5–1 mm'lik bölüm kenardan dışa taşmış, hafif bir dudak gibi görünür. Kutu ve kapak gibi birbirine geçmesi gereken parçalarda alt kenar takılır. 20 mm'lik bir test küpünde alt kısmı ölçerseniz 20,3–20,5 mm, ortasını ölçerseniz 20,0 mm görürsünüz. Bu fark sorunu doğrulamanın en net yoludur.
Fil ayağını warping ile karıştırmayın: warping'de köşe yukarı kalkar, fil ayağında taban dışa doğru yayılır. Over-extrusion'da ise tüm parça boyunca şişkinlik vardır, yalnızca tabanda değil.
Neden olur?
Nozul ilk katmanda çok yakın. İlk katman çizgileri aşırı ezildiğinde fazla malzeme yana taşar. En sık neden budur.
Tabla sıcaklığı yüksek. PLA'nın camsı geçiş sıcaklığı yaklaşık 55–60 °C'dir. Tabla 65–70 °C'deyse alt katmanlar uzun süre yumuşak kalır ve üstteki katmanların ağırlığıyla yana yayılır.
İlk katman çizgi genişliği ve akışı. Dilimleyicide ilk katman için %120–150 genişlik veya fazladan akış tanımlıysa taşma büyür.
Parçanın ağırlığı. Büyük ve yoğun dolgulu parçalarda alt katmanlar daha fazla yük taşır.
Çözüm sırası
- Z-offset'i hafifçe yükseltin. İlk katmanı izlerken 0,02 mm adımlarla nozulu uzaklaştırın. Çizgiler hâlâ birbirine kaynamış ama dalgalı sırt oluşturmuyorsa doğru noktadasınız. Tutunmayı kaybetmeden yapılabilecek en etkili düzeltme budur.
- Tabla sıcaklığını düşürün. PLA'da 60 °C'den 55 °C'ye inmek çoğu PEI yüzeyde tutunmayı bozmadan fil ayağını azaltır. PETG'de 80 °C yerine 70–75 °C denenebilir.
- İlk katman ayarlarını gözden geçirin. İlk katman çizgi genişliği %100–120, ilk katman akışı %100 olsun.
- Dilimleyici telafisini açın. Kalan genişlemeyi dilimleyici, ilk katmanın dış konturunu içeri çekerek dengeler.
Görsel: 3DFound
PrusaSlicer'ın hazır profillerinde bu değer zaten 0,2 mm civarında tanımlıdır. Telafi değeri, ölçtüğünüz taşmanın yaklaşık yarısıdır: tabanda her iki kenarda toplam 0,3 mm fazlalık varsa 0,15 mm telafi mantıklı bir başlangıçtır. Değeri çok büyütmek ilk katmanda çok ince bir çizgi bırakır ve tutunmayı zayıflatır.
Otomatik seviyeleme olan yazıcılarda fil ayağı tablanın yalnızca bir bölgesinde görülüyorsa sorun Z-offset değil, mesh verisinin güncel olmamasıdır. Tabla ısıtılmışken mesh'i yeniden ölçün ve baskıyı aynı noktada tekrar basın. Tablanın farklı bölgelerine yerleştirilmiş birkaç küçük küp, sorunun yerel mi genel mi olduğunu hızlıca gösterir.
Tasarım tarafında çözüm
Kendi modelinizi çiziyorsanız tabanın dış kenarına 0,5×45° pah (chamfer) eklemek fil ayağını görünmez kılar. Geçme parçalarda bu küçük pah, dilimleyici telafisinden daha güvenilir sonuç verir; çünkü telafi her yazıcıda ve tablada farklı davranabilir.
Hızlı kontrol
| Gözlem | Önce bunu deneyin |
|---|---|
| İlk katman çizgileri dalgalı ve parlak | Z-offset +0,02–0,05 mm |
| İlk katman düzgün ama alt 3–5 katman şişkin | Tabla sıcaklığını 5–10 °C düşürün |
| Taşma çok az (≤0,1 mm), geçme parçada sorun | Telafi 0,1 mm veya tabana pah |
Fil ayağı küçük bir sapma gibi görünse de mekanik parçalarda geçmeyi doğrudan bozar. Ölçüleriniz genel olarak tutmuyorsa boyut sapması ve tolerans başlığına da göz atın.
Ekli dosyalar
-
 fil-ayagi-elephants-foot-sema.png 54,8 KB · 0 görüntülenme
-
 fil-ayagi-telafi-ayarlari.png 55,8 KB · 0 görüntülenme