



Ender 3 bowden PTFE tüp değişimi 15 dakikalık bir iştir; tüpün nozula boşluksuz oturması ve kuplörün kaydırmadan tutması tıkanmayı önler.
Yanlış takılmış bir tüp, Ender 3 serisinde tıkanmanın en yaygın sebebidir. Aşağıdaki adımlar Ender 3, Ender 3 Pro ve Ender 3 V2 içindir.
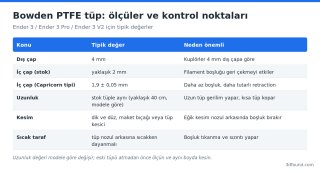
Stok Ender 3, Ender 3 Pro ve Ender 3 V2 hotend'inde PTFE tüp nozulun arkasına kadar iner. Bu yapıda tüpün ucu sıcak bölgededir ve 240 °C üstünde uzun süre baskı yapıldığında tüp bozulmaya başlar. PETG'yi 240 °C ve üstünde basıyorsanız tüp ucunu daha sık kontrol edin.

Görsel: 3DFound

Görsel: A7N8X / Wikimedia Commons, CC0
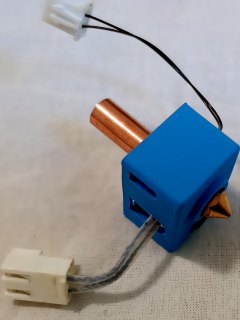
Hotend'i ısıtıp filamenti yükleyin. Filament nozuldan düzgün ve kesintisiz akmalı. Ardından nozulu sıcakken (240 °C civarı) hafifçe sıkın: nozul ile tüp ucu arasında boşluk kalmaması için nozulun ısıtıcı bloğa tam oturması gerekir. Isıtıcı bloğu bir anahtarla tutun ki tel kablolara ve termistöre yük binmesin.
Kısa bir baskı başlatıp geri çekme sırasında tüpe bakın. Tüp kuplör içinde ileri geri oynuyorsa kuplör tüpü tutmuyor demektir; değiştirmek gerekir.
Daha yüksek sıcaklıklarda düzenli baskı yapacaksanız tüpün sıcak bölgeye inmediği bir all-metal ısı kırıcı (heatbreak) seçeneği düşünülebilir; bu dönüşüm PTFE bozulmasını ortadan kaldırır ama geri çekme ayarlarının yeniden yapılmasını gerektirir.
Yanlış takılmış bir tüp, Ender 3 serisinde tıkanmanın en yaygın sebebidir. Aşağıdaki adımlar Ender 3, Ender 3 Pro ve Ender 3 V2 içindir.
Tüp ne zaman değişmeli?
- Hotend tarafındaki tüp ucu kahverengileşmiş, ezilmiş ya da genişlemişse.
- Kuplör tüpü artık sıkı tutmuyor, tüp baskı sırasında yukarı aşağı oynuyorsa (geri çekme sırasında tüpün hareket ettiği gözle görülür).
- Sık tıkanma, özellikle geri çekmeden sonra filamentin hotend içinde topaklanması.
- Filament değiştirirken eski filamentin tüp ucunda "mantar" gibi şişmiş olarak çıkması. Bu, tüp ile nozul arasında boşluk olduğunu gösterir.
Stok Ender 3, Ender 3 Pro ve Ender 3 V2 hotend'inde PTFE tüp nozulun arkasına kadar iner. Bu yapıda tüpün ucu sıcak bölgededir ve 240 °C üstünde uzun süre baskı yapıldığında tüp bozulmaya başlar. PETG'yi 240 °C ve üstünde basıyorsanız tüp ucunu daha sık kontrol edin.
Görsel: 3DFound
Gerekenler
- 4 mm dış çaplı PTFE tüp. Stok tüpün iç çapı yaklaşık 2 mm'dir; Capricorn XS gibi tüplerin iç çapı 1,9 mm civarındadır, filamenti daha az boşlukla taşır.
- Keskin bir maket bıçağı ya da PTFE kesici.
- Gerekirse yeni kuplör (PC4 tipi). Diş ölçüsü ekstrüder ve hotend tarafında farklı olabilir; eski kuplörü söküp ölçüsüne bakarak alın.
- Nozul anahtarı.
Adım adım değişim
- Hotend'i 200 °C'ye ısıtın ve filamenti çıkarın (Prepare > Unload ya da ekstrüder kolunu bastırıp elle çekin).
- Isıtıcıyı kapatın ve hotend'in soğumasını bekleyin. Kuplörlerle sıcak hotend üzerinde çalışmak gereksiz risktir.
- Kuplörlerin üzerindeki klipsleri (C şeklindeki plastik parça) çıkarın.
- Kuplörün halka kısmını parmakla aşağı bastırırken tüpü yukarı çekin. Her iki ucu da çıkarın.
- Eski tüpü ölçün ve yeni tüpü aynı uzunlukta kesin. Kesim tam dik olmalı; eğik kesim nozul arkasında üçgen bir boşluk bırakır.
- Kuplörlerin içindeki metal dişler aşınmışsa (tüpte çizik izi bırakmıyorsa) kuplörü değiştirin.
- Tüpü hotend kuplöründen içeri, nozula dayanıp duruncaya kadar itin. Tüpü aşağı doğru bastırmaya devam ederken kuplörün halkasını yukarı çekin ve klipsi takın. Bu "bastır ve kilitle" adımı, tüpün kuplör dişlerine oturup geri kaçmasını önler.
- Ekstrüder tarafında da aynı şekilde tüpü dibe kadar itin, klipsi takın.
Montajdan sonra kontrol
Görsel: A7N8X / Wikimedia Commons, CC0
Hotend'i ısıtıp filamenti yükleyin. Filament nozuldan düzgün ve kesintisiz akmalı. Ardından nozulu sıcakken (240 °C civarı) hafifçe sıkın: nozul ile tüp ucu arasında boşluk kalmaması için nozulun ısıtıcı bloğa tam oturması gerekir. Isıtıcı bloğu bir anahtarla tutun ki tel kablolara ve termistöre yük binmesin.
Kısa bir baskı başlatıp geri çekme sırasında tüpe bakın. Tüp kuplör içinde ileri geri oynuyorsa kuplör tüpü tutmuyor demektir; değiştirmek gerekir.
Sık yapılan hatalar
- Tüpü dibe kadar itmemek: 1 mm'lik boşluk bile eriyik filamentin boşluğa dolup soğumasına ve tıkanmaya yol açar.
- Tüpü fazla uzun kesmek: Bowden tüp gergin bir yay gibi davranır, X ekseni sonunda zorlanır ve kuplörü sürekli çeker.
- Klipsi takmamak: Geri çekme her seferinde tüpü biraz kaydırır, birkaç saat sonra boşluk oluşur.
- Stok tüp ile iç çapı dar bir tüpü karıştırmak sorun değildir; ama geri çekme mesafesi biraz azaltılabilir (bowden için tipik aralık 4-6 mm). Ayrıntı için Dilimleyici Ayarları forumuna bakabilirsiniz.
Daha yüksek sıcaklıklarda düzenli baskı yapacaksanız tüpün sıcak bölgeye inmediği bir all-metal ısı kırıcı (heatbreak) seçeneği düşünülebilir; bu dönüşüm PTFE bozulmasını ortadan kaldırır ama geri çekme ayarlarının yeniden yapılmasını gerektirir.
Ekli dosyalar
-
 bowden-ptfe-tup-degisim-olculeri.png 74,9 KB · 0 görüntülenme
-
 hotend-isitici-termistor-nozul.jpg 203,7 KB · 0 görüntülenme