



E-step kalibrasyonu, Ender 3 ekstrüderinin 100 mm filament istendiğinde gerçekten 100 mm itmesini sağlar; fabrika değeri 93 adım/mm'dir.
Ekstrüder değiştirdiyseniz, firmware sıfırlandıysa ya da tüm filamentlerde tutarlı az/fazla ekstrüzyon görüyorsanız bu testi yapmanız gerekir.
E-step bir donanım ayarıdır, filament ayarı değildir. Şu durumlarda yapılır:
Tek bir markada görülen az ekstrüzyon ise genelde akış oranı (flow) meselesidir ve dilimleyiciden ayarlanır. E-step'i her filament için oynatmak doğru değildir.

Görsel: 3DFound
Bir terminal (Pronterface, OctoPrint, Mainsail konsolu) üzerinden şu komutları gönderin:
Bu işlem yaklaşık bir dakika sürer. Yavaş itmek önemlidir; hızlı itildiğinde nozul basıncı yüzünden ekstrüder kayar ve sonuç yanıltıcı olur. Terminal yoksa ekrandan Prepare > Move Axis > Extruder ile 10'ar mm'lik adımlarla 100 mm itebilirsiniz.
Bitince işaret ile ekstrüder girişi arasındaki mesafeyi ölçün.
Örnek: Kalan mesafe 23 mm. 120 - 23 = 97 mm itilmiş. 93 × 100 / 97 = 95,88. Yeni değer 95,9.
Kalan mesafe 20 mm çıkarsa değeriniz doğrudur, değişiklik yapmayın.
M92 komutunun açıklaması Marlin dokümanında bulunur. Ekrandan değiştirdiyseniz menüdeki "Store Settings" (Ayarları Kaydet) seçeneğini unutmayın; kaydedilmeyen değer yazıcı kapanınca eski haline döner.
Kaydettikten sonra testi bir kez daha yapın. İkinci testte kalan mesafe 19-21 mm arasındaysa iş bitmiştir.
Klipper'da e-step yerine rotation_distance kullanılır ve hesap ters yöndedir:
Değer printer.cfg içindeki [extruder] bölümüne yazılır ve yazıcı yeniden başlatılır.
Akış oranı ve pressure advance gibi filament başına yapılan ayarlar e-step'ten sonra gelir; onları Dilimleyici Ayarları forumunda bulabilirsiniz.
Hayır, çıkmamalı. Aynı ekstrüder ve aynı hotend ile farklı filamentlerde birkaç milimetrelik fark görüyorsanız sebep çoğunlukla filament sertliği ve nozul basıncıdır; çok yumuşak (TPU) ya da çok sert filamentler dişlide farklı ezilir. Bu yüzden testi en sık kullandığınız PLA ile yapıp değeri sabitleyin, filament farklılıklarını dilimleyicideki akış oranıyla telafi edin.
Ekstrüder değiştirdiyseniz, firmware sıfırlandıysa ya da tüm filamentlerde tutarlı az/fazla ekstrüzyon görüyorsanız bu testi yapmanız gerekir.
Ne zaman gerekli, ne zaman değil
E-step bir donanım ayarıdır, filament ayarı değildir. Şu durumlarda yapılır:
- Ekstrüder kolu, dişlisi veya ekstrüderin tamamı değişti.
- Anakart veya firmware değişti ve değer sıfırlandı.
- Tüm filamentlerde tutarlı olarak az ya da fazla ekstrüzyon görülüyor.
Tek bir markada görülen az ekstrüzyon ise genelde akış oranı (flow) meselesidir ve dilimleyiciden ayarlanır. E-step'i her filament için oynatmak doğru değildir.
Hazırlık
- Hotend'i kullandığınız filamentin baskı sıcaklığına getirin (PLA için 200-210 °C). Soğuk nozula filament itmek hem ekstrüdere hem nozula zarar verir.
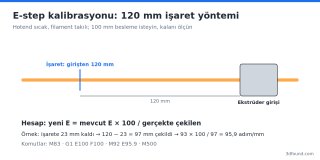
- Filamenti ekstrüder girişinden 120 mm uzakta bir kalemle işaretleyin. Cetvelin sıfırını ekstrüder gövdesinin filamentin girdiği deliğe dayayın.
- Mevcut değeri öğrenin: M503 komutu çıktıda "M92 X80 Y80 Z400 E93" gibi bir satır verir. Ekrandan da görebilirsiniz (Ender 3 V2'de Control > Motion > Steps/mm).
Görsel: 3DFound
Test
Bir terminal (Pronterface, OctoPrint, Mainsail konsolu) üzerinden şu komutları gönderin:
Kod
M83            ; ekstrüderi göreli moda al
G1 E100 F100   ; 100 mm filamenti dakikada 100 mm hızla it
Bu işlem yaklaşık bir dakika sürer. Yavaş itmek önemlidir; hızlı itildiğinde nozul basıncı yüzünden ekstrüder kayar ve sonuç yanıltıcı olur. Terminal yoksa ekrandan Prepare > Move Axis > Extruder ile 10'ar mm'lik adımlarla 100 mm itebilirsiniz.
Bitince işaret ile ekstrüder girişi arasındaki mesafeyi ölçün.
Hesap
Kod
Gerçekte itilen = 120 - kalan mesafe
Yeni E-step = Mevcut E-step × 100 / Gerçekte itilen
Örnek: Kalan mesafe 23 mm. 120 - 23 = 97 mm itilmiş. 93 × 100 / 97 = 95,88. Yeni değer 95,9.
Kalan mesafe 20 mm çıkarsa değeriniz doğrudur, değişiklik yapmayın.
Değeri kaydetmek
Kod
M92 E95.9   ; yeni değeri ata
M500        ; EEPROM'a kaydet
M92 komutunun açıklaması Marlin dokümanında bulunur. Ekrandan değiştirdiyseniz menüdeki "Store Settings" (Ayarları Kaydet) seçeneğini unutmayın; kaydedilmeyen değer yazıcı kapanınca eski haline döner.
Kaydettikten sonra testi bir kez daha yapın. İkinci testte kalan mesafe 19-21 mm arasındaysa iş bitmiştir.
Klipper kullananlar için
Klipper'da e-step yerine rotation_distance kullanılır ve hesap ters yöndedir:
Kod
Yeni rotation_distance = Eski rotation_distance × Gerçekte itilen / 100Değer printer.cfg içindeki [extruder] bölümüne yazılır ve yazıcı yeniden başlatılır.
Sonucu bozan şeyler
- Ekstrüder kolu baskısı: yay çok gevşekse dişli filamenti kavrayamaz ve test her seferinde farklı çıkar. Çok sıkıysa filament ezilir ve yine fazla/eksik itme olur.
- Kısmi tıkanıklık: nozul kısmen tıkalıysa ekstrüder tıklar ve eksik itilen mesafe e-step'e yanlış yansır. Test sırasında tık sesi geliyorsa önce tıkanıklığı giderin.
- Yanlış başlangıç değeri: yeni bir ekstrüder takıp 93'te bırakmak, örneğin redüksiyonlu bir ekstrüderde dört kat fazla itilmesine yol açar. Önce üreticinin önerdiği değeri girin, sonra kalibre edin.
Akış oranı ve pressure advance gibi filament başına yapılan ayarlar e-step'ten sonra gelir; onları Dilimleyici Ayarları forumunda bulabilirsiniz.
Sık sorulan: e-step her filamentte farklı mı çıkar?
Hayır, çıkmamalı. Aynı ekstrüder ve aynı hotend ile farklı filamentlerde birkaç milimetrelik fark görüyorsanız sebep çoğunlukla filament sertliği ve nozul basıncıdır; çok yumuşak (TPU) ya da çok sert filamentler dişlide farklı ezilir. Bu yüzden testi en sık kullandığınız PLA ile yapıp değeri sabitleyin, filament farklılıklarını dilimleyicideki akış oranıyla telafi edin.
Ekli dosyalar
-
 e-step-kalibrasyonu-120-mm-isaret.png 43,8 KB · 0 görüntülenme