



Ender 3 metal ekstrüder yükseltmesi, zamanla çatlayan plastik ekstrüder kolu sorununu kalıcı olarak çözer; montaj yaklaşık 20 dakika sürer.
Yükseltme ucuzdur ve sonrasında yapılması gereken tek kritik adım e-step kalibrasyonudur. Aşağıda seçenekler, montaj ve ayar adımları var.
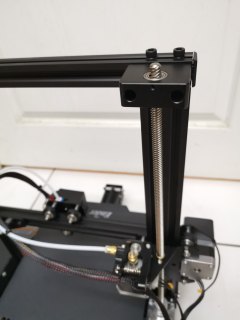
Stok ekstrüderde gergi yayı plastik kolu sürekli bastırır. Aylar içinde kolun yay tarafında, mil deliğinin yanında ince bir çatlak oluşur. Çatlak büyüdükçe dişli filamenti daha zayıf kavrar: önce aralıklı az ekstrüzyon, sonra tık tık sesi ve kayma görülür. Kolu söküp ışığa tuttuğunuzda çatlak genelde görünür.

Görsel: kenming Wang / Wikimedia Commons, CC BY-SA 2.0

Görsel: 3DFound
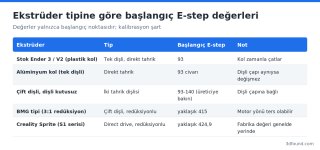
Alüminyum kol, tek dişli: Stok yapının metal kopyası. En ucuz ve en kolay seçenek; e-step genelde 93 civarında kalır. Çatlama sorununu çözer, kavrama gücünü değiştirmez.
Çift dişli (dual gear), redüksiyonsuz: Filament iki taraftan kavranır, TPU gibi esnek filamentlerde ve uzun bowden tüpte daha tutarlıdır. Dişli çapı modele göre değişir; üreticinin önerdiği e-step değeriyle başlayın.
BMG tipi, redüksiyonlu: 3:1 dişli kutusu motorun torkunu artırır, adım çözünürlüğünü yükseltir. E-step yaklaşık 415'tir. Bazı modellerde motor dönüş yönü tersine çevrilmelidir (firmware'de ya da motor kablosunu ters takarak).
Direct drive dönüşümü: Creality'nin Sprite ekstrüder kitleri gibi çözümler ekstrüderi hotend'in üstüne taşır. Esnek filamentlerde büyük fark yaratır ama baskı kafası ağırlaşır, kablo ve firmware değişikliği gerektirir. Bu ayrı bir proje olarak düşünülmeli.
Çoğu metal kolda gerginlik bir ayar vidasıyla değiştirilir. Pratikte iyi bir başlangıç: önce vidayı tamamen sıkın, sonra 2-3 tur geri alın. Çok sıkı ayar filamenti ezer, dişli izleri derinleşir ve filament tüpte zorlanır. Çok gevşek ayar ise geri çekmede kaymaya yol açar. TPU için yayı biraz gevşetmek genellikle işe yarar.
Yeni ekstrüder takıldıktan sonra e-step kalibrasyonu yapılmadan baskı almak doğru değildir. Aynı çapta dişli kullanan alüminyum kollarda değer 93'e yakın çıkar; çift dişli ve redüksiyonlu modellerde sapma büyüktür. Ölçüm yöntemi forumdaki e-step kalibrasyonu rehberinde adım adım anlatılıyor.
Doğrudan çözmez. Metal kol, kavrama kaybından kaynaklanan tık tık sesini ve az ekstrüzyonu giderir. Tıkanma ise genellikle PTFE tüp ile nozul arasındaki boşluk, yanlış sıcaklık ya da kirli nozuldan gelir. Ekstrüder değiştirdikten sonra tıkanma sürüyorsa bowden tüp ve nozul tarafına bakın; bu forumdaki PTFE değişim rehberi ilk adımları anlatıyor.
Yükseltme ucuzdur ve sonrasında yapılması gereken tek kritik adım e-step kalibrasyonudur. Aşağıda seçenekler, montaj ve ayar adımları var.
Plastik kol neden çatlar?
Stok ekstrüderde gergi yayı plastik kolu sürekli bastırır. Aylar içinde kolun yay tarafında, mil deliğinin yanında ince bir çatlak oluşur. Çatlak büyüdükçe dişli filamenti daha zayıf kavrar: önce aralıklı az ekstrüzyon, sonra tık tık sesi ve kayma görülür. Kolu söküp ışığa tuttuğunuzda çatlak genelde görünür.
Görsel: kenming Wang / Wikimedia Commons, CC BY-SA 2.0
Seçenekler
Görsel: 3DFound
Alüminyum kol, tek dişli: Stok yapının metal kopyası. En ucuz ve en kolay seçenek; e-step genelde 93 civarında kalır. Çatlama sorununu çözer, kavrama gücünü değiştirmez.
Çift dişli (dual gear), redüksiyonsuz: Filament iki taraftan kavranır, TPU gibi esnek filamentlerde ve uzun bowden tüpte daha tutarlıdır. Dişli çapı modele göre değişir; üreticinin önerdiği e-step değeriyle başlayın.
BMG tipi, redüksiyonlu: 3:1 dişli kutusu motorun torkunu artırır, adım çözünürlüğünü yükseltir. E-step yaklaşık 415'tir. Bazı modellerde motor dönüş yönü tersine çevrilmelidir (firmware'de ya da motor kablosunu ters takarak).
Direct drive dönüşümü: Creality'nin Sprite ekstrüder kitleri gibi çözümler ekstrüderi hotend'in üstüne taşır. Esnek filamentlerde büyük fark yaratır ama baskı kafası ağırlaşır, kablo ve firmware değişikliği gerektirir. Bu ayrı bir proje olarak düşünülmeli.
Montaj adımları (alüminyum veya çift dişli kol)
- Hotend'i 200 °C'ye ısıtıp filamenti çıkarın, bowden tüpü ekstrüder tarafındaki kuplörden ayırın.
- Ekstrüder kolunu motora bağlayan vidaları sökün. Bu vidalardan biri X sınır anahtarı braketini ya da motoru da tutabilir; hangi vidanın nereden çıktığını not edin.
- Motor milindeki dişliyi sökün (küçük bir alyan ile setuskur gevşetilir). Yeni kit kendi dişlisini getiriyorsa onu kullanın.
- Yeni dişliyi mile takın. Setuskur milin düz yüzüne gelmeli. Dişlinin oluğu, filamentin geçeceği hatla tam hizalı olmalı; filamenti delikten geçirip hizayı gözle kontrol edin.
- Yeni kolu takın ve vidaları çapraz sırayla sıkın. Kolun serbestçe hareket ettiğini, yayın kolu geri ittiğini kontrol edin.
- Bowden tüpü yeni kuplöre dibe kadar itip klipsini takın.
Yay gerginliği
Çoğu metal kolda gerginlik bir ayar vidasıyla değiştirilir. Pratikte iyi bir başlangıç: önce vidayı tamamen sıkın, sonra 2-3 tur geri alın. Çok sıkı ayar filamenti ezer, dişli izleri derinleşir ve filament tüpte zorlanır. Çok gevşek ayar ise geri çekmede kaymaya yol açar. TPU için yayı biraz gevşetmek genellikle işe yarar.
Montaj sonrası: e-step
Yeni ekstrüder takıldıktan sonra e-step kalibrasyonu yapılmadan baskı almak doğru değildir. Aynı çapta dişli kullanan alüminyum kollarda değer 93'e yakın çıkar; çift dişli ve redüksiyonlu modellerde sapma büyüktür. Ölçüm yöntemi forumdaki e-step kalibrasyonu rehberinde adım adım anlatılıyor.
Kontrol listesi
- Ekstrüder motoru doğru yöne dönüyor mu? Ekrandan 10 mm besleme isteyin ve filamentin içeri gittiğini görün.
- Dişli hizası doğru mu? Filament dişli izi ortada olmalı.
- Ekstrüder gövdesi motorla tam paralel mi? Eğik montaj kolun sürtünmesine yol açar.
- E-step yeniden ölçüldü ve M500 ile kaydedildi mi?
Sık sorulan: metal kol tıkanmayı çözer mi?
Doğrudan çözmez. Metal kol, kavrama kaybından kaynaklanan tık tık sesini ve az ekstrüzyonu giderir. Tıkanma ise genellikle PTFE tüp ile nozul arasındaki boşluk, yanlış sıcaklık ya da kirli nozuldan gelir. Ekstrüder değiştirdikten sonra tıkanma sürüyorsa bowden tüp ve nozul tarafına bakın; bu forumdaki PTFE değişim rehberi ilk adımları anlatıyor.
Ekli dosyalar
-
 ender-3-ekstruder-z-ekseni.jpg 195,6 KB · 0 görüntülenme
-
 ekstruder-tipleri-e-step-degerleri.png 70,4 KB · 0 görüntülenme