



TPU ile esnek parça basarken sertlik (Shore A) seçimi, yavaş baskı hızı ve düşük geri çekme en önemli üç konudur; 95A TPU çoğu conta ve tampon için en kolay başlangıçtır.
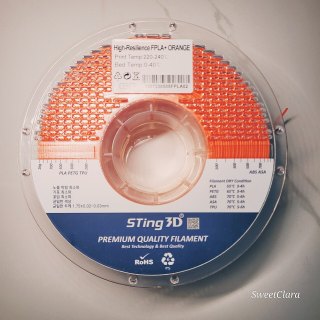
TPU (termoplastik poliüretan) lastik benzeri, kırılmayan, aşınmaya dayanıklı bir filamenttir. Kapı tamponu, mobilya ayağı, sızdırmazlık contası, kablo koruyucu ve titreşim sönümleyici gibi parçalar için idealdir.

Görsel: Sweetclara / Wikimedia Commons, CC BY-SA 4.0

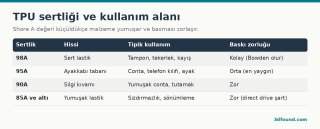
Görsel: 3DFound
Shore A, bir malzemenin batmaya karşı direncidir. Pratikte: 95A bir ayakkabı tabanı kadar, 85A bir silgiden biraz yumuşaktır. Aynı Shore değerinde bile farklı markaların davranışı biraz değişir.
Önemli bir ayrıntı: baskı parçanın esnekliği sadece malzemeye değil, geometrisine ve dolgusuna da bağlıdır. %100 dolgulu 95A bir conta serttir; %15 gyroid dolgulu aynı conta çok daha yumuşak hissedilir. Böylece tek bir filamentle farklı sertlikte parçalar üretmek mümkündür.
Hız değil hacimsel akış (mm³/s) sınırlayıcıdır. Birçok dilimleyicide TPU profillerinde "max volumetric speed" 3–4 mm³/s civarında ayarlanır. Bu sınır aşılırsa ekstrüder filamenti iter ama hotend eritemez; filament dişlinin etrafına sarılır.
TPU, düz PEI tablaya çok güçlü yapışabilir; parçayı çıkarırken PEI yüzeyden parça kopabilir. Pratikte uygulanan yöntemler:
TPU nem çeker. Nemli TPU baskı sırasında çıtırdar, ipliklenir (stringing) ve yüzeyi pürüzlü çıkar. Baskıdan önce 50–55 °C'de 4–6 saat filament kurutucuda kurutmak ve kuru kutuda saklamak önerilir. Kesin kurutma sıcaklığını üretici etiketinden alın.
Ekstrüder filamenti yemiyor veya dişli etrafına sarılıyor: Hız veya akış çok yüksek ya da ekstrüder baskı kolu fazla sıkı. Hızı düşürün ve baskı kolunu biraz gevşetin.
Yüzeyde ince iplikler: TPU'da biraz stringing normaldir. Kurutma ve sıcaklığı 5 °C düşürmek çoğu zaman yeterlidir; geri çekmeyi artırmak tıkanma riskini yükseltir.
Parça tabladan çıkmıyor: Tabla soğuyana kadar bekleyin, gerekirse esnek tablayı bükün.
TPU (termoplastik poliüretan) lastik benzeri, kırılmayan, aşınmaya dayanıklı bir filamenttir. Kapı tamponu, mobilya ayağı, sızdırmazlık contası, kablo koruyucu ve titreşim sönümleyici gibi parçalar için idealdir.
Görsel: Sweetclara / Wikimedia Commons, CC BY-SA 4.0
Sertlik seçimi
Görsel: 3DFound
Shore A, bir malzemenin batmaya karşı direncidir. Pratikte: 95A bir ayakkabı tabanı kadar, 85A bir silgiden biraz yumuşaktır. Aynı Shore değerinde bile farklı markaların davranışı biraz değişir.
Önemli bir ayrıntı: baskı parçanın esnekliği sadece malzemeye değil, geometrisine ve dolgusuna da bağlıdır. %100 dolgulu 95A bir conta serttir; %15 gyroid dolgulu aynı conta çok daha yumuşak hissedilir. Böylece tek bir filamentle farklı sertlikte parçalar üretmek mümkündür.
Yazıcı uyumu
- Direct drive (ekstrüder hotend'in üstünde): TPU için en uygun yapı. Bambu Lab, Prusa MK serisi ve birçok yeni Creality modeli bu tiptedir.
- Bowden (ekstrüder gövdede, uzun tüp): 95A ve 98A basılabilir ama çok yavaş ve geri çekme kapalı veya çok düşük olmalı. Yumuşak TPU tüp içinde sıkışıp bükülür.
- Ekstrüder yolu: Dişli ile hotend girişi arasında boşluk olmamalı. Boşluk varsa yumuşak filament oraya kıvrılıp tıkanır.
- AMS / çoklu malzeme sistemleri: Çoğu, yumuşak TPU'yu desteklemez. Harici makara kullanın ve üreticinin uyumluluk notunu kontrol edin.
Başlangıç ayarları (95A)
Kod
Nozul: 210-235 °C (üretici aralığına bakın)
Tabla: 40-60 °C
Hız: 15-30 mm/s (yüksek akışlı TPU'larda daha hızlı)
Geri çekme: 0-1 mm (direct drive), kapalı veya çok düşük (Bowden)
Fan: %30-100
İlk katman: yavaş, 15 mm/s
Hız değil hacimsel akış (mm³/s) sınırlayıcıdır. Birçok dilimleyicide TPU profillerinde "max volumetric speed" 3–4 mm³/s civarında ayarlanır. Bu sınır aşılırsa ekstrüder filamenti iter ama hotend eritemez; filament dişlinin etrafına sarılır.
Tabla yapışması: fazlası da sorun
TPU, düz PEI tablaya çok güçlü yapışabilir; parçayı çıkarırken PEI yüzeyden parça kopabilir. Pratikte uygulanan yöntemler:
- Düz PEI üzerine ince bir kat yapıştırıcı çubuk (glue stick) sürmek; ayırıcı görevi görür.
- Dokulu PEI tabla kullanmak; yapışma daha kontrollüdür.
- Tabla sıcaklığını düşük tutmak (40–50 °C) ve parçayı tabla soğuduktan sonra çıkarmak.
Nem
TPU nem çeker. Nemli TPU baskı sırasında çıtırdar, ipliklenir (stringing) ve yüzeyi pürüzlü çıkar. Baskıdan önce 50–55 °C'de 4–6 saat filament kurutucuda kurutmak ve kuru kutuda saklamak önerilir. Kesin kurutma sıcaklığını üretici etiketinden alın.
Tasarım ipuçları
- Conta: Düz basın, 1,5–3 mm kalınlık. Sıkışma için tasarım ölçüsünü kanal derinliğinden %15–25 fazla yapın.
- Tampon ve ayak: İç kısmı boş veya düşük dolgulu tasarlanırsa daha iyi sönümler. Altına çift taraflı bant için düz yüzey bırakın.
- Köprü ve çıkıntı: TPU desteklerden zor ayrılır. Destek gerektirmeyen geometri tercih edin.
- Gömme parçalar: Sert bir baskı parçanın üzerine TPU kaplama (çoklu malzeme) veya baskıyı durdurup sert parça yerleştirme mümkündür.
Sık karşılaşılan sorunlar
Ekstrüder filamenti yemiyor veya dişli etrafına sarılıyor: Hız veya akış çok yüksek ya da ekstrüder baskı kolu fazla sıkı. Hızı düşürün ve baskı kolunu biraz gevşetin.
Yüzeyde ince iplikler: TPU'da biraz stringing normaldir. Kurutma ve sıcaklığı 5 °C düşürmek çoğu zaman yeterlidir; geri çekmeyi artırmak tıkanma riskini yükseltir.
Parça tabladan çıkmıyor: Tabla soğuyana kadar bekleyin, gerekirse esnek tablayı bükün.
Ekli dosyalar
-
 esnek-filament-makarasi.jpg 292,7 KB · 0 görüntülenme
-
 tpu-shore-sertligi-kullanim-alanlari.png 44,8 KB · 0 görüntülenme