



FDM yazıcıyla 28–32 mm minyatür basmak mümkün; 0,2 mm nozul, 0,04–0,08 mm katman yüksekliği ve ağaç destekle reçineye yaklaşan detay alınabilir. Sınırları bilmek beklentiyi doğru kurmayı sağlar.
Reçine yazıcılar minyatürde hâlâ detayda öndedir. Ama FDM'in avantajları da var: koku ve kimyasal temizlik yok, kırılmaya daha dayanıklı parçalar, büyük arazi ve dekor parçalarında hız. Aşağıdaki ayarlar başlangıç noktasıdır; kendi yazıcınızda deneme baskısıyla doğrulayın.

Görsel: 3DFound
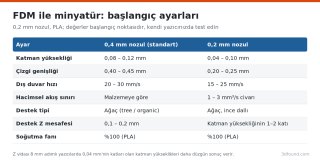
Standart 0,4 mm nozulla 0,08 mm katmanda minyatür basılabilir; yüz hatları ve kalın detaylar çıkar ama göz, parmak, kemer tokası gibi ince detaylar yumuşar. 0,2 mm nozul çizgi genişliğini yarıya indirir, XY detayını belirgin şekilde artırır.
0,2 mm nozulda dikkat edilecekler:
Z ekseni 8 mm adımlı trapez vida kullanan çoğu yazıcıda bir tam motor adımı 0,04 mm'dir. 0,04, 0,08, 0,12 gibi katlar Z hareketinde mikroadım hatasını en aza indirir.
Minyatürde klasik ızgara destek yüzeyle çok temas eder ve söküldüğünde iz bırakır. Ağaç destek (Cura'da "Tree", PrusaSlicer'da "Organic", Orca/Bambu'da "Tree") temas noktalarını azaltır.

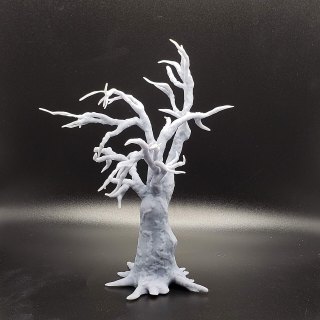
Görsel: Dystopiamatt / Wikimedia Commons, CC BY-SA 4.0
Bazı tasarımcılar modellerini FDM'e uygun olarak, keskin altkesimleri az, kaideyle birleşik ve parçalara ayrılmış olarak hazırlar. Model sitelerinde "FDM friendly" veya "FDM optimized" ifadesiyle arayın. Reçine için tasarlanmış, ince mızrak ve saç telleri olan figürler FDM'de zorlanır.
Baskı sonrası katman izlerini azaltmak ve boyamaya hazırlamak için zımpara ve astar konusuna göz atabilirsiniz.
Reçine yazıcılar minyatürde hâlâ detayda öndedir. Ama FDM'in avantajları da var: koku ve kimyasal temizlik yok, kırılmaya daha dayanıklı parçalar, büyük arazi ve dekor parçalarında hız. Aşağıdaki ayarlar başlangıç noktasıdır; kendi yazıcınızda deneme baskısıyla doğrulayın.
Görsel: 3DFound
Nozul: 0,4 mm ile de olur, 0,2 mm ile farkı görünür
Standart 0,4 mm nozulla 0,08 mm katmanda minyatür basılabilir; yüz hatları ve kalın detaylar çıkar ama göz, parmak, kemer tokası gibi ince detaylar yumuşar. 0,2 mm nozul çizgi genişliğini yarıya indirir, XY detayını belirgin şekilde artırır.
0,2 mm nozulda dikkat edilecekler:
- Tıkanmaya yatkınlık: Delik küçüldükçe filamentteki toz veya karbonlaşmış malzeme daha kolay tıkar. Temiz, kaliteli PLA kullanın; nozul değiştirirken hotend'i sıcakken sıkın (üretici talimatına göre).
- Akış sınırı: 0,2 mm nozulun geçirebildiği malzeme azdır. Dilimleyicide maksimum hacimsel hızı düşük tutun (genelde 1–3 mm³/s arası, üretici değerine bakın).
- Uyum: Bazı üreticiler kendi hotend'leri için küçük nozul ve hazır profil sunar (ör. Bambu Lab'de 0,2 mm, Prusa'da 0,25 mm). Hazır profil varsa onunla başlayın; yoksa 0,4 mm profilini kopyalayıp nozul ve çizgi genişliği değerlerini değiştirin.
- Süre: 32 mm bir figür 0,2 mm nozul ve 0,06 mm katmanla birkaç saat sürebilir.
Katman yüksekliği
- 0,04–0,06 mm: En iyi yüzey, en uzun süre. Yüz ve pelerin kıvrımlarında katman izi en az görünür.
- 0,08–0,10 mm: Oyun masasında kol mesafesinden bakıldığında yeterli; ordular için mantıklı denge.
- Değişken katman yüksekliği: PrusaSlicer ve Orca Slicer'ın "Değişken katman yüksekliği" (Variable layer height) aracı, kafa gibi detaylı bölümlerde ince, kaide gibi düz kısımlarda kalın katman kullanır. Cura'da karşılığı "Uyarlanabilir katmanlar".
Z ekseni 8 mm adımlı trapez vida kullanan çoğu yazıcıda bir tam motor adımı 0,04 mm'dir. 0,04, 0,08, 0,12 gibi katlar Z hareketinde mikroadım hatasını en aza indirir.
Destek: ağaç (organik) destek şart
Minyatürde klasik ızgara destek yüzeyle çok temas eder ve söküldüğünde iz bırakır. Ağaç destek (Cura'da "Tree", PrusaSlicer'da "Organic", Orca/Bambu'da "Tree") temas noktalarını azaltır.
- Destek temas noktası çapını küçültün (dal ucu 0,8–1 mm civarı).
- Destek Z mesafesini katman yüksekliğinin 1–2 katı yapın; çok küçük olursa destek kaynar.
- Desteği yüze, göze, ön tarafa değil; sırt, pelerin altı, kaide altı gibi görünmeyen bölgelere boyayarak yerleştirin (destek boyama aracı).
Yönlendirme ve malzeme
Görsel: Dystopiamatt / Wikimedia Commons, CC BY-SA 4.0
- Figürü dik basın; yatırırsanız yüz katman çizgileriyle bölünür.
- Kaideyi ayrı basmak, figürü tablaya ince bir oturma yüzeyiyle oturtmaktan daha temiz sonuç verir.
- Mat PLA, katman izlerini parlak PLA'ya göre daha az belli eder. Gri veya beyaz renk boyama öncesi detayı görmeyi kolaylaştırır.
- Fanı %100 kullanın; küçük katmanlarda soğuma süresi kısadır. Minimum katman süresini (ör. 8–10 saniye) açın ya da aynı tablaya 3–4 figürü birlikte koyun.
FDM için model seçimi
Bazı tasarımcılar modellerini FDM'e uygun olarak, keskin altkesimleri az, kaideyle birleşik ve parçalara ayrılmış olarak hazırlar. Model sitelerinde "FDM friendly" veya "FDM optimized" ifadesiyle arayın. Reçine için tasarlanmış, ince mızrak ve saç telleri olan figürler FDM'de zorlanır.
Baskı sonrası katman izlerini azaltmak ve boyamaya hazırlamak için zımpara ve astar konusuna göz atabilirsiniz.
Ekli dosyalar
-
 fdm-minyatur-baski-ayarlari-0-2-nozul.png 74,8 KB · 3 görüntülenme
-
 minyatur-agac-modeli-boyasiz.jpg 264,4 KB · 1 görüntülenme