



FDM figürlerdeki katman izleri; zımpara, dolgu astarı ve gerektiğinde epoksi kaplama ile büyük ölçüde yok edilebilir. Hangi yöntemin seçileceği figürün boyutuna, detayına ve malzemesine bağlıdır.
Katman izini baskıdan önce azaltmanın yolu ince katman ve doğru yönlendirmedir; bu kısım dilimleyici konularında tartışılıyor. Burada baskı bittikten sonra yapılacakları anlatıyoruz.

Görsel: Texas State Library and Archives Commission from Austin, TX, United States / Wikimedia Commons, CC BY 2.0
Detayı az, yüzeyi geniş figürlerde (büst, heykel, cosplay parçası) en çok kullanılan yöntem.

Görsel: 3DFound
Dikkat: PLA ısıya duyarlıdır. Elektrikli el aletini yüksek devirde kullanırsanız sürtünme ısısı yüzeyi eritir ve topaklandırır. Düşük devir ve hafif baskı kullanın.
Derin çizgi, birleşim yeri veya destek çukurları için:
İki bileşenli, ince akışkan epoksi kaplamalar (3D baskı için satılan özel ürünler ve benzerleri) fırçayla ince bir kat sürülür, kendi kendine yayılarak çizgileri kapatır.
Zımpara tozu (plastik ve özellikle kürlenmiş reçine tozu) solunmamalıdır. Kuru zımparada toz maskesi takın; mümkün olduğunca ıslak zımpara yapın, çünkü su tozu bağlar. Çalışma yüzeyini nemli bezle silin, süpürmeyin.
Reçine baskılarda katman izi genelde çok incedir; destek izlerini temizlemek ve normal bir astar atmak çoğu zaman yeterlidir.
Katman izini baskıdan önce azaltmanın yolu ince katman ve doğru yönlendirmedir; bu kısım dilimleyici konularında tartışılıyor. Burada baskı bittikten sonra yapılacakları anlatıyoruz.
Görsel: Texas State Library and Archives Commission from Austin, TX, United States / Wikimedia Commons, CC BY 2.0
Yöntem 1: Zımpara + dolgu astarı (en yaygın)
Detayı az, yüzeyi geniş figürlerde (büst, heykel, cosplay parçası) en çok kullanılan yöntem.
Görsel: 3DFound
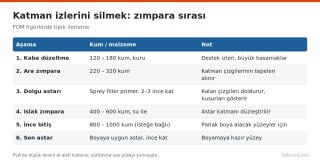
- Kaba zımpara: 120–180 kum ile destek izlerini ve belirgin basamakları alın. Hep aynı yönde değil, küçük daireler çizerek çalışın.
- Ara zımpara: 220–320 kumla katman çizgilerinin tepelerini düzleştirin. Amacınız çizgileri tamamen silmek değil, sığlaştırmak.
- Dolgu astarı (filler primer): Sprey dolgu astarı normal astardan kalındır ve çizgilerin içini doldurur. 2–3 ince kat atın, katlar arasında üreticinin önerdiği süre kadar bekleyin. Gri renk kusurları gösterir.
- Islak zımpara: 400–600 kumla, zımpara kâğıdını suya batırarak astar katmanını düzleştirin. Astarın altından plastik görünüyorsa o bölge düz demektir; hâlâ çizgi görünen yerlere bir kat daha astar atın.
- Son astar: Boyaya hazırlık için ince bir kat normal astar.
Dikkat: PLA ısıya duyarlıdır. Elektrikli el aletini yüksek devirde kullanırsanız sürtünme ısısı yüzeyi eritir ve topaklandırır. Düşük devir ve hafif baskı kullanın.
Yöntem 2: Macun ile doldurma
Derin çizgi, birleşim yeri veya destek çukurları için:
- Maket macunu (model putty): Küçük alanlar için. İnce bir spatula veya ıslak parmakla sürülür, kuruyunca zımparalanır.
- Oto macunu (polyester dolgu): Büyük parçalarda, cosplay zırhlarında hızlı ve ucuz; kokulu, açık havada kullanılmalı.
- İnceltilmiş macun: Bazı model macunları solventle inceltilip fırçayla sürülebilir; geniş yüzeylerde çizgileri doldurur.
Yöntem 3: Epoksi kaplama
İki bileşenli, ince akışkan epoksi kaplamalar (3D baskı için satılan özel ürünler ve benzerleri) fırçayla ince bir kat sürülür, kendi kendine yayılarak çizgileri kapatır.
- Artı: Zımparadan çok daha hızlı, parlak ve sert bir yüzey bırakır.
- Eksi: İnce detayları yumuşatır, göz ve yüz hatlarını doldurabilir. Kalın sürülürse akıntı ve damla oluşur. Minyatürden çok büyük heykel ve büstlere uygundur.
- Güvenlik: Eldiven kullanın, havalandırılmış ortamda çalışın; üreticinin kürlenme süresine uyun.
Yöntem 4: Kimyasal düzeltme (sadece belirli malzemeler)
- ABS ve ASA: Aseton buharı yüzeyi eritip pürüzsüzleştirir. Aseton yanıcıdır, buharı solunmamalıdır; ısı kaynağı ve kıvılcımdan uzak, açık havada ve kapalı bir kap içinde, kısa sürelerle yapılır. İnce detaylar da yumuşar.
- PLA: Asetonda erimez. PLA'yı kimyasal olarak düzeltme yöntemleri ya etkisizdir ya da daha tehlikeli çözücüler gerektirir; zımpara ve astar daha güvenli yoldur.
Hangi figüre hangi yöntem?
| Figür | Önerilen yöntem |
|---|---|
| 28–32 mm minyatür (FDM) | Zımpara yerine ince katman + astar; çok detaylı bölgelere dokunmayın |
| 75–150 mm figür | Seçici zımpara + dolgu astarı |
| Büst, heykel (200 mm ve üstü) | Zımpara + dolgu astarı veya epoksi kaplama |
| Cosplay zırhı, büyük düz yüzey | Macun + zımpara + dolgu astarı |
| ABS/ASA parça | Aseton buharı (güvenlik önlemleriyle) |
Toz ve güvenlik
Zımpara tozu (plastik ve özellikle kürlenmiş reçine tozu) solunmamalıdır. Kuru zımparada toz maskesi takın; mümkün olduğunca ıslak zımpara yapın, çünkü su tozu bağlar. Çalışma yüzeyini nemli bezle silin, süpürmeyin.
Reçine baskılarda katman izi genelde çok incedir; destek izlerini temizlemek ve normal bir astar atmak çoğu zaman yeterlidir.
Ekli dosyalar
-
 fdm-baski-bust-katman-izleri.jpg 194,7 KB · 0 görüntülenme
-
 figur-zimpara-kum-sirasi-katman-izi.png 71,4 KB · 0 görüntülenme