



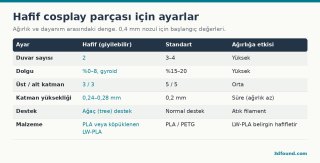
Giyilebilir cosplay parçalarında hafif 3D baskı için 2 duvar, %0–8 gyroid dolgu ve 3 üst/alt katman iyi bir başlangıçtır; kabuk tipi parçalarda ağırlığın büyük bölümünü duvarlar belirler.
Kask, zırh ve eldiven gibi parçalar saatlerce giyilir. 1,5 kg'lık bir kask ile 800 g'lık bir kask arasındaki fark, etkinliğin ikinci saatinde boyun ağrısı olarak hissedilir.
Kask ve zırh parçaları, makine parçası gibi yoğun kuvvet taşımaz. Asıl gereken: düşme veya çarpmada kırılmamak, kayış ve vida noktalarında yırtılmamak. Bu yüzden fonksiyonel parçalarda kullanılan 4–6 duvar ve yüksek dolgu burada gereksiz ağırlıktır.

Görsel: 3DFound
Hafif ayarların zayıf noktası, kayış, vida ve mıknatıs gibi yük bağlantılarıdır. Dilimleyicide modifier (değiştirici) kullanarak yalnızca bu bölgelere 4–5 duvar ve %30–40 dolgu verebilirsiniz:
Böylece parçanın %95'i hafif kalırken bağlantı noktaları sağlam olur.
"LW-PLA" (lightweight PLA) gibi filamentler, belirli bir sıcaklık aralığında köpüklenerek hacmi artırır. Akış oranı düşürülüp sıcaklık artırıldığında aynı hacmi çok daha az malzemeyle doldurur. Üreticilerin verdiği değerlere göre parça ağırlığı standart PLA'ya kıyasla yarı yarıya ve daha fazla azalabilir.
Dikkat edilecek noktalar:
Destekler hem filament hem süre tüketir, ayrıca kaldırıldıktan sonra zımpara gerektirir. Ağaç (tree / organic) destekler, büyük kavisli parçalarda normal desteklere göre genellikle daha az malzeme kullanır. Parçayı destek ihtiyacını azaltacak şekilde yönlendirmek veya ikiye bölmek de çoğu zaman en etkili yoldur.

Görsel: Oliver Ayala / Wikimedia Commons, CC BY 2.0
0,6 mm nozul ile 0,3 mm katman yüksekliği, büyük cosplay parçalarının baskı süresini belirgin şekilde kısaltır. Duvar sayısını 2'de tutarsanız 0,6 mm nozulla duvar kalınlığı yaklaşık 1,3 mm olur; bu, 0,4 mm nozulla 3 duvara yakın bir sağlamlık sağlar ve zımparaya daha dayanıklıdır. Detay kaybı, sonradan yapılacak zımpara ve astar ile zaten büyük ölçüde örtülür.
Dilimleyiciler her parça için tahmini filament ağırlığını gösterir. Farklı ayarları dilimleyip bu değeri karşılaştırmak, hangi ayarın ne kadar fark yarattığını baskı öncesi görmenizi sağlar. Örneğin duvar sayısını 3'ten 2'ye düşürmek veya dolguyu %15'ten %5'e indirmek, büyük bir kaskta yüzlerce gram fark yaratabilir. Zımpara, macun, astar ve boya da ağırlık ekler; özellikle polyester macunu gereğinden kalın kullanmamak, son ağırlığı kontrol altında tutar.
Kask, zırh ve eldiven gibi parçalar saatlerce giyilir. 1,5 kg'lık bir kask ile 800 g'lık bir kask arasındaki fark, etkinliğin ikinci saatinde boyun ağrısı olarak hissedilir.
Cosplay parçasında yük nerede?
Kask ve zırh parçaları, makine parçası gibi yoğun kuvvet taşımaz. Asıl gereken: düşme veya çarpmada kırılmamak, kayış ve vida noktalarında yırtılmamak. Bu yüzden fonksiyonel parçalarda kullanılan 4–6 duvar ve yüksek dolgu burada gereksiz ağırlıktır.
Görsel: 3DFound
Duvar ve dolgu
- Kabuk parçalar (kask, göğüs plakası): Zaten ince bir kabuk olarak tasarlandığı için içlerinde dolguya yer kalmaz. 2 duvar (0,8–0,9 mm) çoğu zaman yeterlidir; zımparalanacaksa 3 duvar zımparanın duvarı delmesini önler.
- Kalın hacimli parçalar (silah, aksesuar): İç hacim büyükse %5–8 gyroid dolgu, üst yüzeyin sarkmaması için gerekli desteği sağlar. Gyroid her yönde benzer davranır ve düşük oranda da kabuğu iyi taşır.
- Dolgusuz baskı: Bazı parçalar %0 dolguyla basılabilir; ancak geniş üst yüzeylerde katmanlar havada kalıp çöker. Bu durumda üst katman sayısını 5'e çıkarmak veya %5 dolgu eklemek gerekir.
Yük noktalarını güçlendirin
Hafif ayarların zayıf noktası, kayış, vida ve mıknatıs gibi yük bağlantılarıdır. Dilimleyicide modifier (değiştirici) kullanarak yalnızca bu bölgelere 4–5 duvar ve %30–40 dolgu verebilirsiniz:
- PrusaSlicer, Bambu Studio veya OrcaSlicer'da parçaya sağ tıklayın ve "Add modifier" (değiştirici ekle) seçin.
- Bir kutu veya silindiri vida deliği ya da kayış bağlantısının üzerine yerleştirin.
- Bu hacme özel duvar ve dolgu değerlerini girin.
Böylece parçanın %95'i hafif kalırken bağlantı noktaları sağlam olur.
LW-PLA ve köpüklenen filamentler
"LW-PLA" (lightweight PLA) gibi filamentler, belirli bir sıcaklık aralığında köpüklenerek hacmi artırır. Akış oranı düşürülüp sıcaklık artırıldığında aynı hacmi çok daha az malzemeyle doldurur. Üreticilerin verdiği değerlere göre parça ağırlığı standart PLA'ya kıyasla yarı yarıya ve daha fazla azalabilir.
Dikkat edilecek noktalar:
- Her LW-PLA'nın kendi sıcaklık ve akış tablosu vardır; köpüklenme 230–250 °C civarında başlar ama ürün etiketini esas alın.
- Köpüklü yüzey mat ve hafif dokuludur; zımparası kolaydır ama darbelere karşı daha hassastır.
- Geri çekme (retraction) azaltılmalıdır; köpüklenen malzeme nozuldan sızma eğilimindedir.
Daha az destek, daha az atık
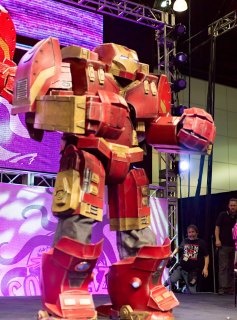
Destekler hem filament hem süre tüketir, ayrıca kaldırıldıktan sonra zımpara gerektirir. Ağaç (tree / organic) destekler, büyük kavisli parçalarda normal desteklere göre genellikle daha az malzeme kullanır. Parçayı destek ihtiyacını azaltacak şekilde yönlendirmek veya ikiye bölmek de çoğu zaman en etkili yoldur.
Görsel: Oliver Ayala / Wikimedia Commons, CC BY 2.0
Daha kalın nozul
0,6 mm nozul ile 0,3 mm katman yüksekliği, büyük cosplay parçalarının baskı süresini belirgin şekilde kısaltır. Duvar sayısını 2'de tutarsanız 0,6 mm nozulla duvar kalınlığı yaklaşık 1,3 mm olur; bu, 0,4 mm nozulla 3 duvara yakın bir sağlamlık sağlar ve zımparaya daha dayanıklıdır. Detay kaybı, sonradan yapılacak zımpara ve astar ile zaten büyük ölçüde örtülür.
Ağırlığı ölçmek
Dilimleyiciler her parça için tahmini filament ağırlığını gösterir. Farklı ayarları dilimleyip bu değeri karşılaştırmak, hangi ayarın ne kadar fark yarattığını baskı öncesi görmenizi sağlar. Örneğin duvar sayısını 3'ten 2'ye düşürmek veya dolguyu %15'ten %5'e indirmek, büyük bir kaskta yüzlerce gram fark yaratabilir. Zımpara, macun, astar ve boya da ağırlık ekler; özellikle polyester macunu gereğinden kalın kullanmamak, son ağırlığı kontrol altında tutar.
Ekli dosyalar
-
 hafif-cosplay-baskisi-ayarlari.png 60,3 KB · 0 görüntülenme
-
 giyilebilir-cosplay-zirh.jpg 550,6 KB · 0 görüntülenme