



Heat creep, hotend'deki ısının heatbreak'i geçip soğuk bölgeye yayılması ve filamentin orada yumuşayıp tıkanmasıdır. Belirtisi, baskının bir süre normal gidip sonra ekstrüzyonun kesilmesidir.

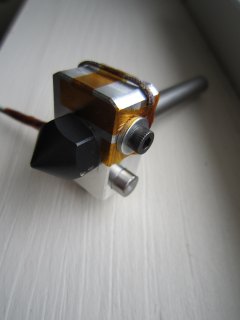
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
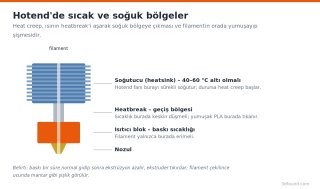
Hotend iki bölgeden oluşur: filamentin eridiği ısıtıcı blok ve filamentin katı kalması gereken soğutucu (heatsink). İkisi arasındaki ince heatbreak borusu ısı geçişini sınırlar. Bu denge bozulursa filament, olması gerekenden yukarıda yumuşar. Yumuşamış PLA boru çeperine yapışır ve tıkaç oluşturur. PLA'nın yumuşama sıcaklığı yaklaşık 55–60 °C olduğu için en hassas malzemedir.
Olası nedenler, sıklık sırasıyla:

Görsel: 3DFound
1. Hotend fanını kontrol edin. Hotend sıcakken soğutucuya parmağınızı dokundurun; elle rahatça tutulabilmeli (yaklaşık 40–50 °C altı). Isınıyorsa fan yetersizdir. Fanı ve soğutucu kanatlarını basınçlı hava ile temizleyin. Fan sesi düzensizse değiştirin; fanın voltajına (12 V veya 24 V) dikkat edin.
2. Fan kanalını kontrol edin. Fanın üflediği hava soğutucuya ulaşmalı. Yanlış takılmış veya çatlamış bir fan muhafazası havayı başka yöne gönderebilir.
3. Kabin kapağını açın. PLA için kapalı kabin gerekmez. Kabin içinde basmanız gerekiyorsa üst kapağı açık bırakın; kabin içi 35 °C'yi geçmemeli.
4. Retraction'ı azaltın. All-metal hotend'lerde retraction mesafesini 0,5–1 mm (direct drive) civarında tutun. Cura'da Maximum Retraction Count (ör. 10) ve Minimum Extrusion Distance Window ile tekrar eden geri çekmeleri sınırlayın.
5. Sıcaklığı düşürün veya hızı artırın. PLA'yı 5–10 °C daha düşük basmak ve çok yavaş baskılardan kaçınmak, ısının tırmanma süresini azaltır.
6. Heatbreak'i kontrol edin. All-metal hotend'de heatbreak ile soğutucu arasına üreticinin önerdiği termal macun uygulanmalı. PTFE astarlı hotend'lerde PTFE borunun nozula tam oturduğundan emin olun.
Normal tıkanmada baskı en başından itibaren sorunludur ve nozul soğuyup ısındığında düzelmez. Heat creep'te ise yazıcıyı 15–20 dakika soğumaya bırakıp yeniden başlattığınızda baskı bir süre yine sorunsuz gider. Bu "soğuyunca düzelen" davranış, heat creep'in en güvenilir işaretidir. ABS ve PETG daha yüksek yumuşama sıcaklığına sahip olduğu için aynı hotend'de bu malzemelerle sorun görülmemesi de teşhisi destekler.
Tıkaç heatbreak içindeyse önce cold pull deneyin. Çıkmıyorsa nozulu baskı sıcaklığına getirin ve filamenti üstten yavaşça itip ardından hızlıca çekin. Hâlâ açılmıyorsa hotend'i sökmek gerekir; bunu üreticinin dokümanına göre ve sıcakken yapın.
Belirtiler
- Baskı ilk 15–60 dakika sorunsuz, sonra ekstrüzyon zayıflıyor ve kesiliyor.
- Ekstruder tıkırdamaya başlıyor ama nozul ısıtıldığında elle itince plastik çıkıyor.
- Filamenti çektiğinizde ucunda mantar gibi şişlik veya heatbreak içinde kalmış katı bir tıkaç var.
- Sorun en çok PLA'da, uzun ve yavaş baskılarda, sıcak odada ya da kapalı kabinde görülüyor.
- Çok sayıda kısa geri çekme yapılan modellerde (ör. çok parçalı tabla) daha sık.
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Neden olur?
Hotend iki bölgeden oluşur: filamentin eridiği ısıtıcı blok ve filamentin katı kalması gereken soğutucu (heatsink). İkisi arasındaki ince heatbreak borusu ısı geçişini sınırlar. Bu denge bozulursa filament, olması gerekenden yukarıda yumuşar. Yumuşamış PLA boru çeperine yapışır ve tıkaç oluşturur. PLA'nın yumuşama sıcaklığı yaklaşık 55–60 °C olduğu için en hassas malzemedir.
Olası nedenler, sıklık sırasıyla:
- Hotend fanı çalışmıyor veya zayıf. Toz, yıpranmış rulman ya da kopuk kablo. Hotend fanı yazıcı açıkken her zaman (ya da hotend 50 °C üstündeyken) dönmelidir.
- Ortam veya kabin sıcaklığı yüksek. Kapalı kabinde PLA basmak, soğutucunun hava sıcaklığını artırır.
- Çok sayıda retraction. Geri çekme, yumuşamış filamenti soğuk bölgeye taşır.
- Yavaş baskı. Filament hotend'de uzun süre bekler; ısı yukarı tırmanır.
- Heatbreak montajı veya termal macun sorunları. All-metal hotend'lerde heatbreak ile soğutucu arasındaki temas zayıfsa soğutma yetersiz kalır.
Adım adım çözüm
Görsel: 3DFound
1. Hotend fanını kontrol edin. Hotend sıcakken soğutucuya parmağınızı dokundurun; elle rahatça tutulabilmeli (yaklaşık 40–50 °C altı). Isınıyorsa fan yetersizdir. Fanı ve soğutucu kanatlarını basınçlı hava ile temizleyin. Fan sesi düzensizse değiştirin; fanın voltajına (12 V veya 24 V) dikkat edin.
2. Fan kanalını kontrol edin. Fanın üflediği hava soğutucuya ulaşmalı. Yanlış takılmış veya çatlamış bir fan muhafazası havayı başka yöne gönderebilir.
3. Kabin kapağını açın. PLA için kapalı kabin gerekmez. Kabin içinde basmanız gerekiyorsa üst kapağı açık bırakın; kabin içi 35 °C'yi geçmemeli.
4. Retraction'ı azaltın. All-metal hotend'lerde retraction mesafesini 0,5–1 mm (direct drive) civarında tutun. Cura'da Maximum Retraction Count (ör. 10) ve Minimum Extrusion Distance Window ile tekrar eden geri çekmeleri sınırlayın.
5. Sıcaklığı düşürün veya hızı artırın. PLA'yı 5–10 °C daha düşük basmak ve çok yavaş baskılardan kaçınmak, ısının tırmanma süresini azaltır.
6. Heatbreak'i kontrol edin. All-metal hotend'de heatbreak ile soğutucu arasına üreticinin önerdiği termal macun uygulanmalı. PTFE astarlı hotend'lerde PTFE borunun nozula tam oturduğundan emin olun.
Heat creep mi, normal tıkanma mı?
Normal tıkanmada baskı en başından itibaren sorunludur ve nozul soğuyup ısındığında düzelmez. Heat creep'te ise yazıcıyı 15–20 dakika soğumaya bırakıp yeniden başlattığınızda baskı bir süre yine sorunsuz gider. Bu "soğuyunca düzelen" davranış, heat creep'in en güvenilir işaretidir. ABS ve PETG daha yüksek yumuşama sıcaklığına sahip olduğu için aynı hotend'de bu malzemelerle sorun görülmemesi de teşhisi destekler.
Tıkanmış heatbreak'i açmak
Tıkaç heatbreak içindeyse önce cold pull deneyin. Çıkmıyorsa nozulu baskı sıcaklığına getirin ve filamenti üstten yavaşça itip ardından hızlıca çekin. Hâlâ açılmıyorsa hotend'i sökmek gerekir; bunu üreticinin dokümanına göre ve sıcakken yapın.
Ekli dosyalar
-
 hotend-sogutucu-heatbreak-montaji.jpg 241,2 KB · 0 görüntülenme
-
 heat-creep-hotend-bolgeleri.png 57,8 KB · 0 görüntülenme