



Heat-set insert, 3D baskı parçaya ısıyla gömülen tırtıllı pirinç somundur; plastik diş yerine metal diş sağladığı için defalarca sökülüp takılan vidalı bağlantılarda en sağlam çözümdür.
Plastiğe doğrudan açılan vida dişi birkaç sökme-takmadan sonra sıyrılır. Somun yuvası ise tasarımda yer kaplar ve her yerde kullanılamaz. Insert, havya ile ısıtılıp deliğe bastırılır; eriyen plastik tırtılların arasına dolar ve soğuyunca metali kilitler.

Görsel: 3DFound
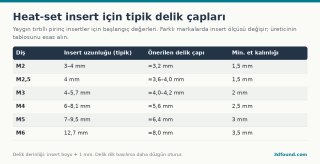
Tablo yaygın kullanılan insert boyutları içindir; ancak insert ölçüleri markadan markaya değişir. Satın aldığınız insertin ürün sayfasında önerilen delik çapı verilir; o değeri kullanın. Kendi yazıcınızda delik birkaç onda bir milimetre küçük çıkıyorsa önce küçük bir test bloğu basın: aynı blokta 3,8 / 4,0 / 4,2 mm gibi üç delik açıp hangisinin en iyi tuttuğunu deneyin.
Delik derinliği insert boyundan yaklaşık 1 mm fazla olmalı. Eriyen plastik ileri doğru itilir; derinlik yetersizse insert sonuna kadar inmez.
Insert eğik girdi: Hızlı ve kuvvetli bastırmak buna yol açar. Isının işini yapmasını bekleyin. Eğik giren insert, havyayla tekrar ısıtılıp düzeltilebilir.
Insert havyayla birlikte geri çıkıyor: Havya ucu insertin dişine sıkışmıştır. Havyayı çekerken insertin yanını bir cımbızla tutun.
Plastik insertin içine doldu: Delik derinliği yetersiz veya insert çok derine itilmiş. Vidayı takarken diş kalıntıları temizlenir, gerekirse aynı ölçüde kılavuz çekin.
Insert dönüyor: Delik çok büyük veya sıcaklık düşük kaldığı için plastik tırtıllara dolmamış. Bir küçük delik ölçüsü deneyin.
Heat-set insert her zaman şart değildir. Nadiren sökülecek bağlantılarda plastiğe doğrudan açılan vida, yüksek yük altında ise altıgen somun yuvası daha basit çözümlerdir. Insert, özellikle defalarca sökülüp takılan kapaklarda, ince duvarlı muhafazalarda ve vida dişinin plastiğe zarar vereceği yerlerde fark yaratır. Soğuk preslenen veya vidalanan (self-tapping) insert tipleri de vardır; ancak 3D baskıda en yaygın ve en güvenilir sonucu ısıyla gömülen tırtıllı pirinç insertler verir.
Plastiğe doğrudan açılan vida dişi birkaç sökme-takmadan sonra sıyrılır. Somun yuvası ise tasarımda yer kaplar ve her yerde kullanılamaz. Insert, havya ile ısıtılıp deliğe bastırılır; eriyen plastik tırtılların arasına dolar ve soğuyunca metali kilitler.
Gerekli ekipman
- Havya: Sıcaklık ayarlı bir havya (TS100, Pinecil gibi taşınabilir modeller veya istasyon tipi). Ayarsız ucuz havyalar çok ısınıp plastiği yakabilir.
- Insert ucu: Havya için M2–M5 insertlere uyan özel uçlar satılır. Standart sivri uç da iş görür ama insert eğik girebilir.
- Insertler: Kısa (short) ve uzun (long) tipleri vardır. Kısa tip ince duvarlar için, uzun tip yüksek çekme yükü için.
- Düz bir metal parça: Insert yüzeyle hizalandıktan sonra hâlâ sıcakken üstüne bastırıp düzlemek için.
Delik ölçüsü
Görsel: 3DFound
Tablo yaygın kullanılan insert boyutları içindir; ancak insert ölçüleri markadan markaya değişir. Satın aldığınız insertin ürün sayfasında önerilen delik çapı verilir; o değeri kullanın. Kendi yazıcınızda delik birkaç onda bir milimetre küçük çıkıyorsa önce küçük bir test bloğu basın: aynı blokta 3,8 / 4,0 / 4,2 mm gibi üç delik açıp hangisinin en iyi tuttuğunu deneyin.
Delik derinliği insert boyundan yaklaşık 1 mm fazla olmalı. Eriyen plastik ileri doğru itilir; derinlik yetersizse insert sonuna kadar inmez.
Tasarım ve baskı ayarları
- Delik çevresinde en az 3 duvar (perimeter) olmalı. Tırtıllar dolguya değil, sağlam duvar plastiğine gömülmeli.
- Deliğin ağzına küçük bir pah (0,3–0,5 mm) insertin düz başlamasına yardım eder.
- Delik ekseni mümkünse Z ekseniyle aynı yönde, yani dik olsun. Yatay delikler oval çıkabilir.
- Kör delik yerine boydan boya delik kullanmak, fazla plastiğin diğer taraftan çıkmasına olanak verir.
Montaj adımları
- Havyayı ayarlayın. Genel kural: filamentin baskı sıcaklığına yakın veya biraz üstü. PLA için 200–230 °C, PETG için 230–250 °C, ABS/ASA için 240–260 °C civarı başlangıç olarak kullanılır.
- Insertı deliğin ağzına dik şekilde koyun. Tırtıl yönü genelde fark etmez ama iki taraflı tırtıllı olanların küçük çaplı ucu aşağı gelir.
- Havya ucunu insertin içine yerleştirin ve baskı uygulamadan birkaç saniye bekleyin; insert ısındıkça kendi ağırlığı ve hafif baskıyla iner.
- Insert yüzeyden yaklaşık 0,5 mm yukarıdayken havyayı düz şekilde çekin.
- Hemen düz bir metal parçayla insertin üstüne bastırıp yüzeyle aynı hizaya getirin; 5–10 saniye tutun.
Sık yapılan hatalar
Insert eğik girdi: Hızlı ve kuvvetli bastırmak buna yol açar. Isının işini yapmasını bekleyin. Eğik giren insert, havyayla tekrar ısıtılıp düzeltilebilir.
Insert havyayla birlikte geri çıkıyor: Havya ucu insertin dişine sıkışmıştır. Havyayı çekerken insertin yanını bir cımbızla tutun.
Plastik insertin içine doldu: Delik derinliği yetersiz veya insert çok derine itilmiş. Vidayı takarken diş kalıntıları temizlenir, gerekirse aynı ölçüde kılavuz çekin.
Insert dönüyor: Delik çok büyük veya sıcaklık düşük kaldığı için plastik tırtıllara dolmamış. Bir küçük delik ölçüsü deneyin.
Alternatifler
Heat-set insert her zaman şart değildir. Nadiren sökülecek bağlantılarda plastiğe doğrudan açılan vida, yüksek yük altında ise altıgen somun yuvası daha basit çözümlerdir. Insert, özellikle defalarca sökülüp takılan kapaklarda, ince duvarlı muhafazalarda ve vida dişinin plastiğe zarar vereceği yerlerde fark yaratır. Soğuk preslenen veya vidalanan (self-tapping) insert tipleri de vardır; ancak 3D baskıda en yaygın ve en güvenilir sonucu ısıyla gömülen tırtıllı pirinç insertler verir.
Ekli dosyalar
-
 heat-set-insert-delik-caplari-m2-m6.png 45,5 KB · 0 görüntülenme