



İlk katman, 3D baskıda başarısızlıkların en büyük kaynağıdır. İlk katman tablaya düzgün yapışmazsa üstündeki yüzlerce katman da bozulur; bu kısa rehber nedenini ve neye bakacağınızı anlatıyor.

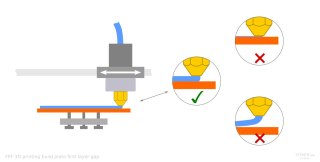
Görsel: Stemfie3D / Wikimedia Commons, CC BY-SA 4.0
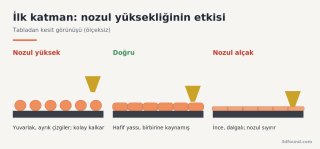
İlk katman iki iş yapar: parçayı saatlerce tablaya sabitler ve sonraki tüm katmanlar için düz bir zemin oluşturur. Biraz yüksekte kalırsa plastik tablaya yalnızca "konar", baskının ortasında parça yerinden oynar. Biraz alçakta kalırsa nozul plastiği sıyırır, yüzey dalgalanır, alt kenarlar dışa taşar. Aradaki fark çoğu zaman 0,05 mm, yani bir kağıt kalınlığının yarısı kadardır.

Görsel: 3DFound

Görsel: 3DFound
Otomatik seviyeleme (BLTouch, CR Touch, endüktif sensör, yük hücresi gibi) tablanın yüzeyindeki küçük eğiklikleri ölçer ve baskı sırasında Z eksenini buna göre oynatır. Bu, manuel seviyelemeye göre büyük kolaylıktır, ama iki şeyi sizin yerinize yapmaz: nozul ile sensör arasındaki yükseklik farkını (Z-offset) doğru ayarlamak ve kirli bir yüzeyi temizlemek. Sensörlü bir yazıcıda ilk katman sorunlarının çoğu, Z-offset'in birkaç yüzde milimetre yanlış olmasından kaynaklanır. Nozul değiştirdikten veya hotend'i söküp taktıktan sonra Z-offset'i yeniden kontrol edin.
Bu konu yeni başlayanlara genel bir çerçeve çizmek için kısa tutuldu. Kağıt testiyle manuel seviyeleme, Z-offset kalibrasyonu, tablaya yapışmama, fil ayağı ve warping gibi sorunların adım adım çözümleri Baskı Sorunları bölümündedir. İlk katman çizgi genişliği, ilk katman yüksekliği ve brim gibi slicer ayarları ise Dilimleyici Ayarları bölümünde ele alınıyor.
Soru açarken ilk katmanın yakından, ışığa karşı çekilmiş bir fotoğrafını eklemek, sorunun yüksekte mi alçakta mı olduğunu anlamanın en hızlı yoludur.
Görsel: Stemfie3D / Wikimedia Commons, CC BY-SA 4.0
Neden bu kadar önemli?
İlk katman iki iş yapar: parçayı saatlerce tablaya sabitler ve sonraki tüm katmanlar için düz bir zemin oluşturur. Biraz yüksekte kalırsa plastik tablaya yalnızca "konar", baskının ortasında parça yerinden oynar. Biraz alçakta kalırsa nozul plastiği sıyırır, yüzey dalgalanır, alt kenarlar dışa taşar. Aradaki fark çoğu zaman 0,05 mm, yani bir kağıt kalınlığının yarısı kadardır.
İyi bir ilk katman nasıl görünür?
- Çizgiler birbirine kaynamış, aralarında boşluk yok.
- Yüzey düz; parmakla dokunduğunuzda belirgin sırt ve oluk hissedilmiyor.
- Çizgiler yuvarlak ip gibi değil, hafifçe yassılmış görünüyor.
- Tablanın her bölgesinde aynı görünüm var; bir köşe ezik, diğer köşe kopuk değil.
| Görünüm | Olası anlamı |
|---|---|
| Yuvarlak, ayrık çizgiler; kolayca kalkıyor | Nozul yüksek, Z-offset azaltılmalı |
| Düz, kaynaşmış, pürüzsüz | Yükseklik doğru |
| Şeffaf, dalgalı, nozul izleri; bazı yerlerde plastik hiç çıkmıyor | Nozul alçak, Z-offset artırılmalı |
| Tablanın bir tarafı iyi, diğer tarafı kötü | Tabla seviyesiz veya yüzey eğik |
Görsel: 3DFound
Başlangıç için dört kural
Görsel: 3DFound
- Temiz yüzey: PEI ve cam yüzeyler izopropil alkolle silinir. Parmak yağı, yapışmayı bir anda düşürür.
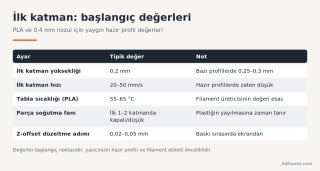
- Doğru yükseklik: Otomatik seviyeleme olsa bile Z-offset'in ince ayarı gerekebilir. İlk katmanı başında izleyin ve gerekirse baskı sırasında 0,02–0,05 mm adımlarla düzeltin.
- Yavaş ilk katman: Hazır profillerde ilk katman hızı zaten düşüktür (genelde 20–50 mm/s). Bu değeri yükseltmek için acele etmeyin.
- Doğru sıcaklık: PLA için tabla 55–65 °C aralığı yaygındır. Filament üreticisinin değerini esas alın.
Otomatik seviyeleme her şeyi çözer mi?
Otomatik seviyeleme (BLTouch, CR Touch, endüktif sensör, yük hücresi gibi) tablanın yüzeyindeki küçük eğiklikleri ölçer ve baskı sırasında Z eksenini buna göre oynatır. Bu, manuel seviyelemeye göre büyük kolaylıktır, ama iki şeyi sizin yerinize yapmaz: nozul ile sensör arasındaki yükseklik farkını (Z-offset) doğru ayarlamak ve kirli bir yüzeyi temizlemek. Sensörlü bir yazıcıda ilk katman sorunlarının çoğu, Z-offset'in birkaç yüzde milimetre yanlış olmasından kaynaklanır. Nozul değiştirdikten veya hotend'i söküp taktıktan sonra Z-offset'i yeniden kontrol edin.
Yapışmayı etkileyen diğer etkenler
- Yüzey türü: Dokulu PEI, PLA ve PETG'de genelde ek yapıştırıcı istemez. Cam yüzeyde ince bir yapıştırıcı stick tabakası işe yarayabilir.
- Parça soğutma fanı: Çoğu profil ilk bir iki katmanda fanı kapalı veya düşük tutar. Bu, plastiğin tablaya yayılmasına zaman tanır.
- Ortam: Soğuk bir oda veya yazıcıya doğrudan esen hava, ilk katmanın kenarlarını erken soğutup kaldırabilir.
- Modelin tabana temas alanı: Küçük temaslı, uzun parçalarda brim eklemek ilk katmana yardımcı olur.
Ayrıntı için nereye bakmalı?
Bu konu yeni başlayanlara genel bir çerçeve çizmek için kısa tutuldu. Kağıt testiyle manuel seviyeleme, Z-offset kalibrasyonu, tablaya yapışmama, fil ayağı ve warping gibi sorunların adım adım çözümleri Baskı Sorunları bölümündedir. İlk katman çizgi genişliği, ilk katman yüksekliği ve brim gibi slicer ayarları ise Dilimleyici Ayarları bölümünde ele alınıyor.
Soru açarken ilk katmanın yakından, ışığa karşı çekilmiş bir fotoğrafını eklemek, sorunun yüksekte mi alçakta mı olduğunu anlamanın en hızlı yoludur.
Ekli dosyalar
-
 ilk-katman-nozul-tabla-mesafesi-cizim.jpg 35,8 KB · 0 görüntülenme
-
 ilk-katman-nozul-yuksekligi-kesit.png 40,0 KB · 0 görüntülenme
-
 ilk-katman-baslangic-ayarlari.png 70,6 KB · 0 görüntülenme