



İlk katmanın tablaya yapışmaması çoğunlukla nozul yüksekliğinden (Z-offset), seviyelemeden ve kirli yüzeyden kaynaklanır. Sırayla kontrol edilince büyük kısmı yarım saatte çözülür.

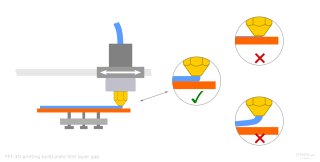
Görsel: Stemfie3D / Wikimedia Commons, CC BY-SA 4.0

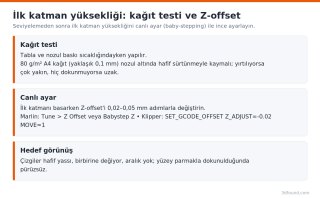
Görsel: 3DFound
Marlin'de bu menü yazıcıya göre Tune > Z Offset veya Tune > Babystep Z olarak geçer. Klipper'da komutu nozulu 0,02 mm yaklaştırır. Doğru değeri bulduğunuzda Marlin'de M500, Klipper'da Z_OFFSET_APPLY_PROBE veya Z_OFFSET_APPLY_ENDSTOP ardından SAVE_CONFIG ile kaydedin.
BLTouch, CR Touch veya endüktif sensör tablanın şeklini ölçer ama Z-offset'i sizin yerinize bulmaz. Mesh ölçümünden sonra Z-offset'i yine kağıt ve canlı ayarla bulmanız gerekir. Ayrıca başlangıç G-code'unda G28'den sonra Marlin'de (kayıtlı mesh'i aç) ya da (her baskıda yeniden ölç) satırı olmalı. Bu satır yoksa sensör takılı olduğu halde mesh kullanılmaz; forumda en çok karşılaşılan ABL hatalarından biri budur.
Sorun yalnızca büyük parçaların kenarlarında kalkma şeklindeyse bu artık ilk katman değil warping konusudur; o başlığa bakabilirsiniz.
Belirti nasıl görünür?
- Filament tablaya yapışmıyor, nozulun arkasından sürüklenip kıvrılıyor.
- Çizgiler yuvarlak, ip gibi duruyor ve aralarında boşluk var.
- Brim ya da etek (skirt) bir köşede yapışıyor, diğer köşede yapışmıyor.
- İlk katman tamamlanıyor ama birkaç katman sonra parça tabladan oynuyor.
Olası nedenler, sıklık sırasıyla
| Neden | Nasıl anlaşılır |
|---|---|
| Nozul tablaya uzak (Z-offset) | Çizgiler yuvarlak, aralarında boşluk |
| Tabla eğik / seviyesiz | Bir bölgede iyi, diğerinde kötü |
| Kirli yüzey | Seviye doğru ama filament kayıyor |
| İlk katman çok hızlı | Köşelerde ve kısa çizgilerde kopma |
| Tabla/nozul sıcaklığı düşük | Filament yapışıyor ama kolayca kalkıyor |
| Fan ilk katmanda açık | Özellikle PETG ve ABS'de tutunma zayıf |
Adım adım çözüm
Görsel: Stemfie3D / Wikimedia Commons, CC BY-SA 4.0
- Tablayı temizleyin. %90+ IPA ile silin. PEI yüzeyi ayda bir ılık su ve bulaşık deterjanıyla yıkayın, kuruladıktan sonra parmakla dokunmayın. Cam tablada eski yapıştırıcı kalıntısını suyla çıkarın.
- Isıtarak seviyeleyin. Tabla (PLA için 60 °C) ve nozul (ör. 200 °C) baskı sıcaklığındayken seviyeleme yapın. Metal tabla ısındığında birkaç onda bir milimetre şekil değiştirebilir.
- Kağıt testiyle dört köşe ve ortayı ayarlayın. Standart A4 kağıt (80 g/m², yaklaşık 0,1 mm) nozulun altında hafif sürtünmeyle kaymalı. Ender 3 gibi manuel seviyeli yazıcılarda köşe düğmelerini çeyrek tur adımlarla çevirin ve turu iki kez tekrarlayın; bir köşeyi ayarlamak diğerini etkiler.
- İlk katmanı izleyerek Z-offset'i ince ayarlayın. Tabla boyunca tek katmanlı bir test (ör. 5 adet 20×20 mm kare) basın ve basarken canlı ayar yapın.
Görsel: 3DFound
Marlin'de bu menü yazıcıya göre Tune > Z Offset veya Tune > Babystep Z olarak geçer. Klipper'da
Kod
SET_GCODE_OFFSET Z_ADJUST=-0.02 MOVE=1Dilimleyicide ilk katman ayarları
- İlk katman yüksekliği: 0,4 mm nozulda 0,2–0,28 mm. Kalın ilk katman, küçük tabla kusurlarını tolere eder.
- İlk katman hızı: 15–25 mm/s.
- İlk katman çizgi genişliği: %110–120 (ör. 0,45–0,5 mm).
- Parça fanı: ilk 1–3 katmanda kapalı.
- İlk katman sıcaklığı: normal baskı sıcaklığından 5 °C fazla olabilir.
Otomatik seviyeleme (ABL) varsa
BLTouch, CR Touch veya endüktif sensör tablanın şeklini ölçer ama Z-offset'i sizin yerinize bulmaz. Mesh ölçümünden sonra Z-offset'i yine kağıt ve canlı ayarla bulmanız gerekir. Ayrıca başlangıç G-code'unda G28'den sonra Marlin'de
Kod
M420 S1Kod
G29Yüzey tipine göre notlar
- Pürüzsüz PEI: PLA ve PETG için çok iyi tutunur. PETG bazen fazla yapışır; ince bir yapıştırıcı stick katmanı ayırıcı görevi görür.
- Dokulu (textured) PEI: Z-offset'e daha toleranslıdır, ama nozul biraz daha yakın olmalı ki çizgiler dokuya girsin. Parça soğuyunca kendiliğinden ayrılır.
- Cam: Düzdür ama yağa hassastır. PLA için 60 °C ve temiz yüzey çoğu zaman yeter; zorlanırsa yapıştırıcı stick kullanın.
- Manyetik esnek yüzeyler (ör. stok Ender 3 yüzeyi): Zamanla aşınır, ortası çukurlaşabilir. Uzun süre sorunsuz çalışıp birden tutunmayı kaybediyorsa yüzeyin ömrü dolmuş olabilir.
Sorun yalnızca büyük parçaların kenarlarında kalkma şeklindeyse bu artık ilk katman değil warping konusudur; o başlığa bakabilirsiniz.
Ekli dosyalar
-
 ilk-katman-nozul-tabla-mesafesi.png 66,3 KB · 0 görüntülenme
-
 ilk-katman-z-offset-ayari.png 68,9 KB · 0 görüntülenme