



Ironing (ütüleme), son üst katman basıldıktan sonra nozulun aynı yüzeyin üzerinden çok az plastikle tekrar geçerek çizgi izlerini eritip düzlemesidir. Düz üst yüzeylerde parlak, neredeyse enjeksiyon kalıbı gibi bir görünüm verir.
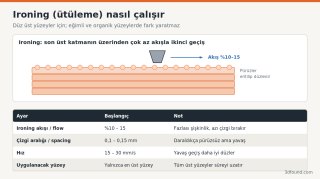
Normal bir üst yüzey, yan yana dizilmiş çizgilerden oluşur ve aralarında küçük oluklar kalır. Ütüleme geçişinde nozul, bu yüzeyin üzerinde çok sık aralıklarla (0,1 mm civarı) ve normal akışın yalnızca %10–15'i kadar plastik vererek ilerler. Sıcak nozul ucu tepeleri eritip oluklara yayar, az miktardaki yeni plastik de kalan boşlukları doldurur.

Görsel: 3DFound
PrusaSlicer'ın varsayılanı %15 akış, 0,1 mm aralık ve 15 mm/s hıza yakındır; Cura ve OrcaSlicer da benzer bölgededir. Yine de sürüme göre değişebileceği için kendi profilinizde kontrol edin.
İşe yarar:
İşe yaramaz ya da zararlı olabilir:
Yüzey mat ve çizgili kaldı: Akış az veya hız fazla. Akışı %2–3 artırın ya da hızı düşürün.
Yüzeyde dalgalı kabarıklık, kenarda taşma: Akış fazla; özellikle filament akış oranı (flow ratio) zaten yüksekse ütüleme de fazla plastik verir. Önce genel akış kalibrasyonunu yapın, sonra ütülemeyi ayarlayın.
Nozul yüzeye sürtüp iz bırakıyor: Z-hop kapalıysa ütüleme sonrası boş hareketlerde sürtme olabilir; ayrıca alttaki üst katmanlar fazla akışla basılmış olabilir.
Bazı filamentlerde etkisi az: İpek (silk) PLA zaten parlak yüzey verir; mat PLA'da ütüleme parlak lekeler oluşturabilir. Tasarıma göre karar verin.
Ütüleme yalnızca en üst yüzeye uygulandığında 10×10 cm'lik bir plakada birkaç dakika ekler. "Tüm üst yüzeyler" seçildiğinde basamaklı bir modelde bu süre katlanabilir. Önce tek bir test plakasıyla değerleri oturtup sonra asıl parçaya geçmek, malzeme ve zaman açısından en verimli yoldur.
Nasıl çalışır?
Normal bir üst yüzey, yan yana dizilmiş çizgilerden oluşur ve aralarında küçük oluklar kalır. Ütüleme geçişinde nozul, bu yüzeyin üzerinde çok sık aralıklarla (0,1 mm civarı) ve normal akışın yalnızca %10–15'i kadar plastik vererek ilerler. Sıcak nozul ucu tepeleri eritip oluklara yayar, az miktardaki yeni plastik de kalan boşlukları doldurur.
Görsel: 3DFound
Dilimleyicilerde ayar yeri
- Cura: Top/Bottom bölümü → "Enable Ironing". Altında Ironing Pattern, Ironing Line Spacing, Ironing Flow, Ironing Inset, Ironing Speed ve "Iron Only Highest Layer" bulunur.
- PrusaSlicer: Print Settings → Infill → Ironing. "Ironing type" ile "All top surfaces", "Topmost surface only" veya "All solid surfaces" seçilir. Uzman modu (Expert) gerekir.
- OrcaSlicer: Quality → Ironing. Ironing type: No ironing / Top surfaces / Topmost surface / All solid layer.
Başlangıç değerleri
| Ayar | Başlangıç | Ayarlarken |
|---|---|---|
| Akış (Ironing flow) | %10 – 15 | Yüzeyde ince çizgi/boşluk kalıyorsa artırın, kenarda plastik birikiyorsa azaltın |
| Çizgi aralığı (spacing) | 0,10 – 0,15 mm | Küçüldükçe daha düz, ama süre uzar |
| Hız | 15 – 30 mm/s | Yavaş geçiş tepeleri daha iyi eritir |
| Ironing inset | Yarım çizgi genişliği civarı | Kenarlara taşmayı önler |
| Uygulama | Yalnızca en üst yüzey | Tüm üst yüzeyler süreyi ciddi uzatır |
PrusaSlicer'ın varsayılanı %15 akış, 0,1 mm aralık ve 15 mm/s hıza yakındır; Cura ve OrcaSlicer da benzer bölgededir. Yine de sürüme göre değişebileceği için kendi profilinizde kontrol edin.
Ne zaman işe yarar, ne zaman yaramaz?
İşe yarar:
- İsimlik, kapak, rozet, tabela gibi düz ve geniş üst yüzeyler.
- Üstüne etiket yapıştırılacak veya iki parçanın birbirine düz oturacağı yüzeyler.
- Kabartma yazının çevresindeki düz zemin.
İşe yaramaz ya da zararlı olabilir:
- Eğimli ve kubbeli yüzeyler: her katmanın küçük düz alanı ütülenir, sonuç fark edilmez ama süre uzar. Cura'da ironing yalnızca yatay yüzeylerde uygulanır.
- Çok ince yazı ve detay: nozul detayın kenarlarını yuvarlatabilir.
- Düşük üst katman sayısı: ütüleme, alttaki yüzey sağlam değilse çukurları kapatamaz. En az 4–5 üst katman (0,2 mm katmanda) önerilir.
Sık görülen sonuçlar ve düzeltmeler
Yüzey mat ve çizgili kaldı: Akış az veya hız fazla. Akışı %2–3 artırın ya da hızı düşürün.
Yüzeyde dalgalı kabarıklık, kenarda taşma: Akış fazla; özellikle filament akış oranı (flow ratio) zaten yüksekse ütüleme de fazla plastik verir. Önce genel akış kalibrasyonunu yapın, sonra ütülemeyi ayarlayın.
Nozul yüzeye sürtüp iz bırakıyor: Z-hop kapalıysa ütüleme sonrası boş hareketlerde sürtme olabilir; ayrıca alttaki üst katmanlar fazla akışla basılmış olabilir.
Bazı filamentlerde etkisi az: İpek (silk) PLA zaten parlak yüzey verir; mat PLA'da ütüleme parlak lekeler oluşturabilir. Tasarıma göre karar verin.
Süreye etkisi
Ütüleme yalnızca en üst yüzeye uygulandığında 10×10 cm'lik bir plakada birkaç dakika ekler. "Tüm üst yüzeyler" seçildiğinde basamaklı bir modelde bu süre katlanabilir. Önce tek bir test plakasıyla değerleri oturtup sonra asıl parçaya geçmek, malzeme ve zaman açısından en verimli yoldur.
Ekli dosyalar
-
 ironing-utuleme-ayarlari-sema.png 56,9 KB · 0 görüntülenme