



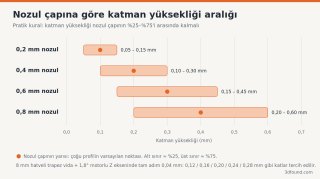
Katman yüksekliği, nozul çapının yaklaşık %25 ile %75'i arasında seçilmelidir: 0,4 mm nozulda bu 0,10–0,30 mm demek. Bu aralığın dışına çıkınca ya katmanlar birbirine tutunmaz ya da baskı süresi boşa uzar.

Görsel: 3DFound
Nozuldan çıkan plastik, ucun düz alt yüzeyi tarafından alttaki katmana bastırılır. Katman ne kadar inceyse bu bastırma o kadar güçlü olur ve çizgi yassılaşarak yana yayılır. Katman yüksekliği nozul çapına yaklaştıkça bastırma azalır, çizgi yuvarlak bir ip gibi üst üste yığılır ve katmanlar arası bağ zayıflar.
Bu yüzden üst sınır olarak çoğu dilimleyici nozul çapının %75–80'ini kabul eder. Alt sınır ise mekanik değil, pratik bir sınırdır: 0,4 mm nozulla 0,06 mm katman basılabilir ama süre neredeyse dört katına çıkar ve basınç kontrolü zorlaşır. Bu yüzden çoğu kullanıcı 0,4 mm nozulda 0,08–0,12 mm'nin altına inmez.
Fabrika profillerinin çoğu 0,4 mm nozul için 0,20 mm'yi "standart" olarak sunar. Bu değer hız, görünüş ve dayanım arasında dengeli bir noktadır.
Katman yüksekliği tek başına düşünülmez. Dilimleyicideki çizgi genişliği (Cura: Line Width, PrusaSlicer/OrcaSlicer: Extrusion width / Line width) genelde nozul çapının %100–120'si arasında tutulur; 0,4 mm nozulda 0,42–0,45 mm yaygındır. Kalın katman ile dar çizgi bir araya gelirse çizgi kesiti neredeyse kare olur ve yan yana çizgiler arasında boşluk kalabilir. Kalın katman basacaksanız çizgi genişliğini de bir miktar artırmak daha sağlam duvar verir.
Bir başka nokta da akış: katman ve çizgi büyüdükçe saniyede eriyen plastik miktarı artar. 0,6 mm nozulda 0,3 mm katmanla hızlı basarken hotend'in eritme kapasitesi sınır olabilir. Bu konuyu volumetrik akış limiti başlığında ayrıca ele alıyoruz.
Z ekseninde 8 mm hatveli trapez vida ve 1,8 derecelik step motor kullanan yazıcılarda (Ender 3 serisi, birçok i3 klonu) motorun bir tam adımı 0,04 mm hareket eder. Katman yüksekliğini bu sayının katlarından seçmek (0,12 / 0,16 / 0,20 / 0,24 / 0,28 mm) motorun mikro adım arası konumlarda durmasını önler ve katmanlar daha eşit çıkar. Farklı vida hatvesi veya kayış tahrikli Z kullanan yazıcılarda bu kat değişir; yazıcınızın Z adım değerini (steps/mm) bilip hesaplayabilirsiniz.

Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
İlk katman için ayrı bir kural geçerlidir: çoğu profil 0,2–0,3 mm kullanır, çünkü kalın ilk katman tabladaki küçük seviye farklarını tolere eder. 0,08 mm'lik bir profilde bile ilk katmanı 0,2 mm'de bırakmak yapışma sorunlarını azaltır.
Görsel: 3DFound
Oran neden nozul çapına bağlı?
Nozuldan çıkan plastik, ucun düz alt yüzeyi tarafından alttaki katmana bastırılır. Katman ne kadar inceyse bu bastırma o kadar güçlü olur ve çizgi yassılaşarak yana yayılır. Katman yüksekliği nozul çapına yaklaştıkça bastırma azalır, çizgi yuvarlak bir ip gibi üst üste yığılır ve katmanlar arası bağ zayıflar.
Bu yüzden üst sınır olarak çoğu dilimleyici nozul çapının %75–80'ini kabul eder. Alt sınır ise mekanik değil, pratik bir sınırdır: 0,4 mm nozulla 0,06 mm katman basılabilir ama süre neredeyse dört katına çıkar ve basınç kontrolü zorlaşır. Bu yüzden çoğu kullanıcı 0,4 mm nozulda 0,08–0,12 mm'nin altına inmez.
Nozul çapına göre hızlı tablo
| Nozul | Kullanılabilir aralık | Yaygın değer | Ne için |
|---|---|---|---|
| 0,2 mm | 0,05 – 0,15 mm | 0,08 – 0,10 mm | Minyatür, ince yazı |
| 0,4 mm | 0,10 – 0,30 mm | 0,20 mm | Genel kullanım |
| 0,6 mm | 0,15 – 0,45 mm | 0,28 – 0,30 mm | Fonksiyonel, dayanıklı parça |
| 0,8 mm | 0,20 – 0,60 mm | 0,40 mm | Vazo, büyük gövde, hız |
Fabrika profillerinin çoğu 0,4 mm nozul için 0,20 mm'yi "standart" olarak sunar. Bu değer hız, görünüş ve dayanım arasında dengeli bir noktadır.
Çizgi genişliği de denkleme dahil
Katman yüksekliği tek başına düşünülmez. Dilimleyicideki çizgi genişliği (Cura: Line Width, PrusaSlicer/OrcaSlicer: Extrusion width / Line width) genelde nozul çapının %100–120'si arasında tutulur; 0,4 mm nozulda 0,42–0,45 mm yaygındır. Kalın katman ile dar çizgi bir araya gelirse çizgi kesiti neredeyse kare olur ve yan yana çizgiler arasında boşluk kalabilir. Kalın katman basacaksanız çizgi genişliğini de bir miktar artırmak daha sağlam duvar verir.
Bir başka nokta da akış: katman ve çizgi büyüdükçe saniyede eriyen plastik miktarı artar. 0,6 mm nozulda 0,3 mm katmanla hızlı basarken hotend'in eritme kapasitesi sınır olabilir. Bu konuyu volumetrik akış limiti başlığında ayrıca ele alıyoruz.
Z ekseni ve "sihirli sayılar"
Z ekseninde 8 mm hatveli trapez vida ve 1,8 derecelik step motor kullanan yazıcılarda (Ender 3 serisi, birçok i3 klonu) motorun bir tam adımı 0,04 mm hareket eder. Katman yüksekliğini bu sayının katlarından seçmek (0,12 / 0,16 / 0,20 / 0,24 / 0,28 mm) motorun mikro adım arası konumlarda durmasını önler ve katmanlar daha eşit çıkar. Farklı vida hatvesi veya kayış tahrikli Z kullanan yazıcılarda bu kat değişir; yazıcınızın Z adım değerini (steps/mm) bilip hesaplayabilirsiniz.
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Hangi durumda hangi katman?
- Dekoratif figür, yüz detayı: 0,4 mm nozulda 0,08–0,12 mm. Eğimli yüzeylerdeki basamaklar belirgin şekilde azalır.
- Genel parça, kutu, tutucu: 0,20 mm.
- Fonksiyonel, büyük parça: 0,28 mm veya 0,6 mm nozula geçip 0,30 mm. Kalın katman, katmanlar arası temas alanını büyüttüğü için çoğu durumda dayanımı düşürmez.
- Karma durum: Altta düz, üstte detaylı bir parçada sabit değer yerine değişken katman yüksekliği (adaptive layer height) daha mantıklıdır.
İlk katman için ayrı bir kural geçerlidir: çoğu profil 0,2–0,3 mm kullanır, çünkü kalın ilk katman tabladaki küçük seviye farklarını tolere eder. 0,08 mm'lik bir profilde bile ilk katmanı 0,2 mm'de bırakmak yapışma sorunlarını azaltır.
Kısa kontrol listesi
- Nozul çapınızı doğrulayın (yazıcıda takılı olan, profilde seçili olanla aynı mı?).
- Katman yüksekliğini nozul çapının %25–%75'i aralığında seçin.
- Mümkünse Z tam adım katlarına yuvarlayın.
- Kalın katmanda çizgi genişliğini ve baskı hızını birlikte gözden geçirin.
Ekli dosyalar
-
 katman-yuksekligi-nozul-capi-orani.png 58,2 KB · 0 görüntülenme
-
 katman-yuksekligi-baski-yuzeyi-katmanlar.jpg 142,6 KB · 0 görüntülenme