



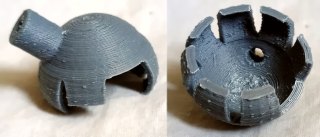
Katmanlar arası ayrılma, baskının yatay katman çizgileri boyunca çatlaması veya kolayca ikiye ayrılmasıdır. Nedeni çoğunlukla düşük sıcaklık, fazla soğutma ya da az ekstrüzyondur.

Görsel: A7N8X / Wikimedia Commons, CC0
Son madde önemli bir ipucudur: iyi kaynamış katmanlarda kırık yüzey pürüzlü ve homojen görünür.
1. Nozul sıcaklığı düşük. Yeni katman alttakini yeterince eritemezse moleküller birbirine karışmaz. Katman bağının en belirleyici etkenidir.
2. Fazla soğutma. ABS, ASA ve naylonda parça fanı çatlamanın birinci nedenidir. PLA'da ise fan genelde sorun değildir, ama büyük parçada fan duct'ı bir tarafa yoğun üflüyorsa o taraf daha zayıf olur.
3. Ortam sıcaklığı ve cereyan. Kabinsiz yazıcıda ABS'nin üst katmanları hızla soğuyup büzülür ve alt katmanları çeker; çatlak bu gerilimin sonucudur.
4. Under-extrusion. Az malzeme, katmanlar arasında daha küçük temas alanı demektir.
5. Katman yüksekliği çok yüksek. 0,4 mm nozulda 0,32 mm üstü katman yüksekliği, temas alanını azaltır. Nozul çapının %75'ini geçmemek iyi bir kuraldır.
6. Nemli filament. Özellikle naylonda ve PETG'de nem, katmanlar arasında küçük boşluklar oluşturur.

Görsel: 3DFound
Katman bağı ne kadar iyi olursa olsun FDM parçalar Z ekseninde X-Y'ye göre daha zayıftır. Yük alacak bir parçayı, kuvvet katman çizgilerine paralel gelecek şekilde yatırmak çoğu zaman sıcaklık ayarından daha büyük fark yaratır. Duvar (perimeter) sayısını 2'den 4'e çıkarmak da dolgu oranını artırmaktan daha etkili bir güçlendirme sağlar.
PETG'de parça sağlam ama yüzeyde ince çatlaklar var, neden? PETG'de bu çoğunlukla fazla fan ve çok düşük sıcaklığın birleşimidir. Fanı %30'a indirip sıcaklığı 240 °C civarına çekmek genelde yeterlidir.
Sorun yalnızca tabandaki köşelerin kalkması şeklindeyse bu warping'dir; ilgili başlıkta anlatılan önlemler daha uygun olur.
Görsel: A7N8X / Wikimedia Commons, CC0
Belirti
- Parçanın yan duvarında yatay bir çatlak açılıyor; genelde baskı sırasında ya da soğurken.
- Parça elle hafifçe bükülünce katman çizgisinden kırılıyor.
- ABS ve ASA'da yüksek parçaların ortasında, çoğunlukla bir taraftan başlayan çatlak.
- Kırık yüzeye bakınca çizgiler yuvarlak ve tek tek seçilebiliyor; birbirine tam kaynamamışlar.
Son madde önemli bir ipucudur: iyi kaynamış katmanlarda kırık yüzey pürüzlü ve homojen görünür.
Olası nedenler (sıklık sırasıyla)
1. Nozul sıcaklığı düşük. Yeni katman alttakini yeterince eritemezse moleküller birbirine karışmaz. Katman bağının en belirleyici etkenidir.
2. Fazla soğutma. ABS, ASA ve naylonda parça fanı çatlamanın birinci nedenidir. PLA'da ise fan genelde sorun değildir, ama büyük parçada fan duct'ı bir tarafa yoğun üflüyorsa o taraf daha zayıf olur.
3. Ortam sıcaklığı ve cereyan. Kabinsiz yazıcıda ABS'nin üst katmanları hızla soğuyup büzülür ve alt katmanları çeker; çatlak bu gerilimin sonucudur.
4. Under-extrusion. Az malzeme, katmanlar arasında daha küçük temas alanı demektir.
5. Katman yüksekliği çok yüksek. 0,4 mm nozulda 0,32 mm üstü katman yüksekliği, temas alanını azaltır. Nozul çapının %75'ini geçmemek iyi bir kuraldır.
6. Nemli filament. Özellikle naylonda ve PETG'de nem, katmanlar arasında küçük boşluklar oluşturur.
Adım adım çözüm
Görsel: 3DFound
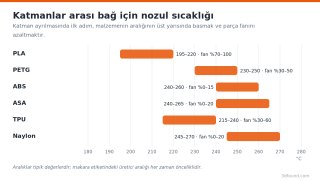
- Sıcaklığı artırın. Malzeme aralığının üst yarısına 5–10 °C adımlarla çıkın. Sıcaklık kulesi basıp her bloğu elle kırmayı deneyin; en zor kırılan blok size katman bağı için en iyi sıcaklığı gösterir.
- Parça fanını azaltın. ABS/ASA'da %0–20, PETG'de %30–50. PLA'da fan %100 kalabilir, ama dayanıklılık önemli fonksiyonel parçalarda %50–70 denenebilir.
- Ortamı kapatın. ABS ve ASA için kapalı kabin şarttır. Kabin yoksa karton kutu veya hazır çadır tipi muhafazalar bile fark yaratır; içerideki elektronik ve PTFE parçaların aşırı ısınmamasına dikkat edin.
- Hızı düşürün. Hızlı basılan katman daha kısa süre sıcak kalır. Hızı azaltmak ya da OrcaSlicer/PrusaSlicer'da minimum katman süresi (ör. 8–10 sn) ayarlamak etkilidir; ancak minimum katman süresi küçük parçalarda katmanın tamamen soğumasına yol açabilir, ABS'de bu değeri düşük tutun.
- Ekstrüzyonu doğrulayın. E-adım ve akış oranı kalibre değilse önce onları düzeltin.
- Katman yüksekliğini düşürün. 0,4 mm nozulda 0,2–0,28 mm aralığında kalın.
- Filamenti kurutun. Baskı sırasında çıtırtı veya buhar görüyorsanız nem kesin bir etkendir.
Parçayı daha dayanıklı yapmak
Katman bağı ne kadar iyi olursa olsun FDM parçalar Z ekseninde X-Y'ye göre daha zayıftır. Yük alacak bir parçayı, kuvvet katman çizgilerine paralel gelecek şekilde yatırmak çoğu zaman sıcaklık ayarından daha büyük fark yaratır. Duvar (perimeter) sayısını 2'den 4'e çıkarmak da dolgu oranını artırmaktan daha etkili bir güçlendirme sağlar.
PETG'de parça sağlam ama yüzeyde ince çatlaklar var, neden? PETG'de bu çoğunlukla fazla fan ve çok düşük sıcaklığın birleşimidir. Fanı %30'a indirip sıcaklığı 240 °C civarına çekmek genelde yeterlidir.
Sorun yalnızca tabandaki köşelerin kalkması şeklindeyse bu warping'dir; ilgili başlıkta anlatılan önlemler daha uygun olur.
Ekli dosyalar
-
 katmanlar-arasi-ayrilma-catlak-baski.jpg 125,1 KB · 0 görüntülenme
-
 katman-ayrilmasi-sicaklik-ve-fan.png 54,0 KB · 0 görüntülenme