



Kırık bir plastik parçayı 3D baskıyla yenilemenin ilk adımı doğru ölçüdür; dijital kumpas, sistemli bir ölçü listesi ve kısa bir test baskısı işin çoğunu çözer.
Yedek parçası bulunmayan bir çekmece rayı tutucusu, kırılmış bir düğme veya kayıp bir kapak klipsi, bir saatlik ölçüm ve çizimle tekrar üretilebilir. Burada hassasiyet, yazıcıdan çok ölçüm alışkanlığına bağlıdır.

Görsel: Jacek Halicki / Wikimedia Commons, CC BY-SA 4.0
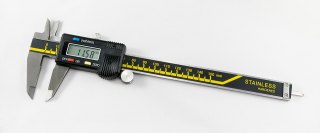
Ev kullanımı için 150 mm'lik dijital kumpas yeterlidir. Çoğu dijital kumpas 0,01 mm çözünürlük gösterir; gerçek doğruluk ise genellikle ±0,02–0,03 mm civarındadır. FDM baskı için bu fazlasıyla yeterli. Kumpasın dört ölçüm yeri vardır:
Ölçmeden önce çeneleri kapatıp sıfırlayın. Çeneleri parçaya sıkıca bastırmayın; plastik parça esner ve ölçü küçük çıkar. Aynı ölçüyü iki-üç farklı noktadan alın, aşınmış veya çarpılmış bölgeleri hesaba katmayın.

Görsel: 3DFound
Kırık bir parçada genellikle bazı ölçüler eksiktir. Çoğu parça simetrik tasarlandığı için sağlam taraftan ölçüp kırık tarafa aynalamak işe yarar. Parçanın takıldığı karşı yüzey (yuva, mil, vida deliği) de ölçülmeli; asıl uyum orada sağlanır.

Görsel: Santeri Viinamäki / Wikimedia Commons, CC BY-SA 4.0
Ücretsiz seçenekler: Fusion (kişisel kullanım lisansı), Onshape (ücretsiz plan, modeller herkese açık) ve FreeCAD. Tinkercad basit kutu-silindir parçalar için yeterlidir.
Ölçtüğünüz değeri doğrudan çizmek yerine geçme türüne göre boşluk ekleyin. FDM'de delikler genellikle nominal ölçüden biraz küçük çıkar. Başlangıç değerleri:
Bu değerler yazıcının kalibrasyonuna göre değişir. Asıl parçayı basmadan önce sadece kritik bölgeyi içeren 5–10 dakikalık bir test parçası basın: deliği ve geçme kısmını kesip ayrı bir model yapın. Parça oturduğunda tam modeli basın.
Orijinal parça çoğunlukla ABS, PP veya naylondur. Basit montaj parçalarında PETG iyi bir başlangıç; esneyip geri dönmesi gereken klipslerde PETG veya naylon, sıcak ortamdaki parçalarda ASA tercih edin. PLA serttir ama kırılgandır; sürekli esneyen klipslerde çatlayabilir.
Kumpasın pili zayıfladığında dijital ekran sapma gösterebilir; ölçüme başlamadan önce sıfırlayıp bilinen bir ölçüyle (bir matkap ucu veya vida) kontrol edin. Plastik parçayı çenelere eğik yerleştirmek ölçüyü büyük gösterir; kumpas ölçülen yüzeye dik olmalıdır. Aşınmış veya kırılma sırasında esnemiş parçalarda ölçüyü karşı parçadan (yuvadan, milden) almak daha güvenilirdir. Ölçüleri milimetrenin onda biri hassasiyetinde not edin; FDM için yüzde bir hassasiyet çoğu zaman gereksizdir.
Yedek parçası bulunmayan bir çekmece rayı tutucusu, kırılmış bir düğme veya kayıp bir kapak klipsi, bir saatlik ölçüm ve çizimle tekrar üretilebilir. Burada hassasiyet, yazıcıdan çok ölçüm alışkanlığına bağlıdır.
Görsel: Jacek Halicki / Wikimedia Commons, CC BY-SA 4.0
Kumpas seçimi ve doğru kullanım
Ev kullanımı için 150 mm'lik dijital kumpas yeterlidir. Çoğu dijital kumpas 0,01 mm çözünürlük gösterir; gerçek doğruluk ise genellikle ±0,02–0,03 mm civarındadır. FDM baskı için bu fazlasıyla yeterli. Kumpasın dört ölçüm yeri vardır:
- Dış çeneler: Kalınlık, genişlik, mil çapı.
- İç çeneler (üstteki ince uçlar): Delik ve yuva iç çapı.
- Derinlik çubuğu: Kumpasın arkasından çıkan ince çubuk; kör delik ve cep derinliği.
- Basamak ölçümü: Sürgü ile gövde ucunun arasında kalan kısım; iki yüzey arasındaki yükseklik farkı.
Ölçmeden önce çeneleri kapatıp sıfırlayın. Çeneleri parçaya sıkıca bastırmayın; plastik parça esner ve ölçü küçük çıkar. Aynı ölçüyü iki-üç farklı noktadan alın, aşınmış veya çarpılmış bölgeleri hesaba katmayın.
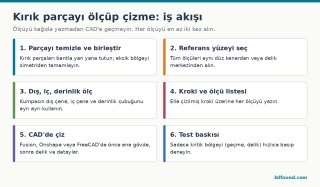
Ölçüm iş akışı
Görsel: 3DFound
Kırık bir parçada genellikle bazı ölçüler eksiktir. Çoğu parça simetrik tasarlandığı için sağlam taraftan ölçüp kırık tarafa aynalamak işe yarar. Parçanın takıldığı karşı yüzey (yuva, mil, vida deliği) de ölçülmeli; asıl uyum orada sağlanır.
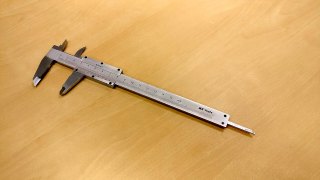
Zor ölçüler: kavis, açı, delik merkezi
- Delik merkezleri arası mesafe: İki deliğin dış kenarları arasını ölçün, iki deliğin yarıçapını çıkarın. Aynı çaplı iki delik için: merkez mesafesi = dış kenarlar arası − delik çapı.
- Kavisli yüzeyler: Parçayı düz zemine koyup telefonla tam tepeden fotoğraflayın; yanına cetvel koyun. Fotoğrafı CAD programına içe aktarıp (Fusion'da Insert > Canvas) cetvelle ölçekleyin ve konturu üzerinden çizin.
- Açılar: Açıölçer veya telefon uygulaması yeterli. Çoğu üretim parçası 90°, 45° gibi yuvarlak açılar ve 1–2°'lik kalıp çıkma açısı içerir.
- Yarıçaplar: Radius mastarı (yarıçap ölçer) ucuzdur ve köşe yuvarlatmalarını hızlıca bulur.
Görsel: Santeri Viinamäki / Wikimedia Commons, CC BY-SA 4.0
CAD'de çizim ve tolerans
Ücretsiz seçenekler: Fusion (kişisel kullanım lisansı), Onshape (ücretsiz plan, modeller herkese açık) ve FreeCAD. Tinkercad basit kutu-silindir parçalar için yeterlidir.
Ölçtüğünüz değeri doğrudan çizmek yerine geçme türüne göre boşluk ekleyin. FDM'de delikler genellikle nominal ölçüden biraz küçük çıkar. Başlangıç değerleri:
| Geçme türü | Delik ile mil arasında toplam boşluk |
|---|---|
| Sıkı (presle takılır) | 0 – 0,1 mm |
| Elle takılır, oynamaz | 0,15 – 0,25 mm |
| Serbest döner / kayar | 0,3 – 0,5 mm |
Bu değerler yazıcının kalibrasyonuna göre değişir. Asıl parçayı basmadan önce sadece kritik bölgeyi içeren 5–10 dakikalık bir test parçası basın: deliği ve geçme kısmını kesip ayrı bir model yapın. Parça oturduğunda tam modeli basın.
Malzeme seçimi
Orijinal parça çoğunlukla ABS, PP veya naylondur. Basit montaj parçalarında PETG iyi bir başlangıç; esneyip geri dönmesi gereken klipslerde PETG veya naylon, sıcak ortamdaki parçalarda ASA tercih edin. PLA serttir ama kırılgandır; sürekli esneyen klipslerde çatlayabilir.
Ölçüm hatalarının sık nedenleri
Kumpasın pili zayıfladığında dijital ekran sapma gösterebilir; ölçüme başlamadan önce sıfırlayıp bilinen bir ölçüyle (bir matkap ucu veya vida) kontrol edin. Plastik parçayı çenelere eğik yerleştirmek ölçüyü büyük gösterir; kumpas ölçülen yüzeye dik olmalıdır. Aşınmış veya kırılma sırasında esnemiş parçalarda ölçüyü karşı parçadan (yuvadan, milden) almak daha güvenilirdir. Ölçüleri milimetrenin onda biri hassasiyetinde not edin; FDM için yüzde bir hassasiyet çoğu zaman gereksizdir.
Ekli dosyalar
-
 dijital-kumpas.jpg 81,7 KB · 0 görüntülenme
-
 kirik-parca-olcme-adimlari-kumpas.png 57,9 KB · 0 görüntülenme
-
 kumpas-ile-olcum.jpg 161,0 KB · 0 görüntülenme