



Köprü (bridging) sarkması, havada basılan çizgilerin aşağı sarkması veya kopmasıdır. Doğru fan, hız ve köprü akışıyla PLA'da 30–50 mm köprüler temiz basılabilir.
Bir pencerenin üst kenarı, kutu kapağının alt yüzeyi veya deliklerin üst kısmı gibi alttan desteksiz bölgelerde çizgiler sarkar, birbirinden ayrılır veya spagetti gibi aşağı düşer. 3DBenchy'nin kaptan köşkü çatısı bu açıdan iyi bir testtir: çatının iç yüzeyine bakarak köprü kalitesini kolayca görebilirsiniz.

Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Hafif sarkma (0,5 mm'ye kadar) genelde bir sonraki katmanlarda düzelir ve dışarıdan görünmez. Sorun, çizgilerin kopması veya üst yüzeyde iz bırakacak kadar sarkmasıdır.

Görsel: 3DFound
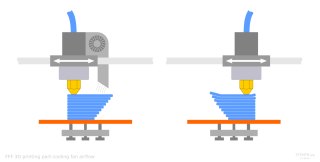
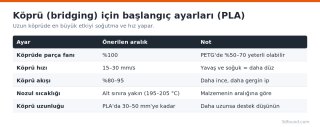
Soğutma. Köprü sırasında parça fanı %100 olmalı. Cura'da Bridge Settings altında Bridge Fan Speed, PrusaSlicer'da Filament Settings > Cooling > Bridges fan speed, OrcaSlicer'da filament ayarlarındaki "Overhangs and bridges fan speed" bu iş içindir. Stok Ender 3'teki tek taraflı fan kanalı köprünün bir tarafını zayıf soğutur; çift taraflı veya halka kanallı fan duct'ları bu konuda belirgin fark yaratır.
Hız. Köprü hızını 15–30 mm/s'ye indirin. Yavaş basılan çizgi havada daha uzun süre soğur. Bazı kullanıcılar çok hızlı (60+ mm/s) köprüden de iyi sonuç alır, çünkü çizgi gergin kalır; ama bu, güçlü bir fan ve iyi kalibre edilmiş bir yazıcı gerektirir. Başlangıç için yavaş tarafta kalın.
Köprü akışı. Cura'da Bridge Skin Density ve Bridge Skin Flow, PrusaSlicer'da Bridge flow ratio (Print Settings > Advanced), OrcaSlicer'da Bridge flow ayarı köprü çizgilerini daha ince basar. %80–95 arası çizgiyi gergin tutar. Çizgiler arasında boşluk kalıyorsa değeri yükseltin.
Sıcaklık. Malzemenin aralığının alt kısmına inin. PLA'da 195–205 °C köprü için genellikle iyidir.
Köprü algılama. Cura'da Enable Bridge Settings açık olmalı, aksi halde köprü normal yüzey gibi basılır. PrusaSlicer ve OrcaSlicer köprüleri otomatik algılar ve en kısa yönü seçer; önizlemede köprü çizgileri ayrı renkte görünür.
Printables veya Thingiverse'te "bridge test" diye arattığınızda farklı uzunluklarda köprüler içeren küçük test modelleri bulursunuz. Yazıcınızın hangi uzunluğa kadar temiz köprü yaptığını bir kez ölçmek, ileride destek kararlarını kolaylaştırır. Köprünün üstündeki ilk katmanlarda delik veya pürüz kalıyorsa üst yüzey delikleri (pillowing) başlığına da bakın; iki sorun sıklıkla birlikte görülür.
Belirti
Bir pencerenin üst kenarı, kutu kapağının alt yüzeyi veya deliklerin üst kısmı gibi alttan desteksiz bölgelerde çizgiler sarkar, birbirinden ayrılır veya spagetti gibi aşağı düşer. 3DBenchy'nin kaptan köşkü çatısı bu açıdan iyi bir testtir: çatının iç yüzeyine bakarak köprü kalitesini kolayca görebilirsiniz.
Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Hafif sarkma (0,5 mm'ye kadar) genelde bir sonraki katmanlarda düzelir ve dışarıdan görünmez. Sorun, çizgilerin kopması veya üst yüzeyde iz bırakacak kadar sarkmasıdır.
Olası nedenler
- Yetersiz soğutma. Köprü çizgisi havadayken katılaşmazsa kendi ağırlığıyla sarkar. En sık nedendir.
- Yüksek köprü hızı veya fazla akış. Çok hızlı köprü çizgiyi gerer ve koparır; fazla akış ise sarkacak malzeme bırakır.
- Yüksek nozul sıcaklığı. Plastik geç katılaşır.
- Köprü yönü. Dilimleyici köprüyü en kısa doğrultuda basmazsa çizgi gereğinden uzun olur.
- Köprünün uzunluğu. Her malzemenin bir sınırı vardır; PLA'da 50 mm üstü köprüler çoğu yazıcıda destek gerektirir.
Ayarlar
Görsel: 3DFound
Soğutma. Köprü sırasında parça fanı %100 olmalı. Cura'da Bridge Settings altında Bridge Fan Speed, PrusaSlicer'da Filament Settings > Cooling > Bridges fan speed, OrcaSlicer'da filament ayarlarındaki "Overhangs and bridges fan speed" bu iş içindir. Stok Ender 3'teki tek taraflı fan kanalı köprünün bir tarafını zayıf soğutur; çift taraflı veya halka kanallı fan duct'ları bu konuda belirgin fark yaratır.
Hız. Köprü hızını 15–30 mm/s'ye indirin. Yavaş basılan çizgi havada daha uzun süre soğur. Bazı kullanıcılar çok hızlı (60+ mm/s) köprüden de iyi sonuç alır, çünkü çizgi gergin kalır; ama bu, güçlü bir fan ve iyi kalibre edilmiş bir yazıcı gerektirir. Başlangıç için yavaş tarafta kalın.
Köprü akışı. Cura'da Bridge Skin Density ve Bridge Skin Flow, PrusaSlicer'da Bridge flow ratio (Print Settings > Advanced), OrcaSlicer'da Bridge flow ayarı köprü çizgilerini daha ince basar. %80–95 arası çizgiyi gergin tutar. Çizgiler arasında boşluk kalıyorsa değeri yükseltin.
Sıcaklık. Malzemenin aralığının alt kısmına inin. PLA'da 195–205 °C köprü için genellikle iyidir.
Köprü algılama. Cura'da Enable Bridge Settings açık olmalı, aksi halde köprü normal yüzey gibi basılır. PrusaSlicer ve OrcaSlicer köprüleri otomatik algılar ve en kısa yönü seçer; önizlemede köprü çizgileri ayrı renkte görünür.
Model tarafında çözümler
- Parçayı döndürün. Köprüyü kısaltacak bir yönelim çoğu zaman en kolay çözümdür.
- Yatay delikleri damla şekline getirin. Üst kısmı 45° sivri olan "teardrop" delik, desteğe ve köprüye gerek bırakmaz.
- Gizli destek katmanı. Çok uzun köprülerde, köprünün altına sonra kesilecek ince bir tabaka (sacrificial layer) eklemek bir yöntemdir.
- Destek. 50 mm'nin üstündeki köprülerde ya da sarkmanın kabul edilemeyeceği yüzeylerde destek kullanın.
Test etmek için
Printables veya Thingiverse'te "bridge test" diye arattığınızda farklı uzunluklarda köprüler içeren küçük test modelleri bulursunuz. Yazıcınızın hangi uzunluğa kadar temiz köprü yaptığını bir kez ölçmek, ileride destek kararlarını kolaylaştırır. Köprünün üstündeki ilk katmanlarda delik veya pürüz kalıyorsa üst yüzey delikleri (pillowing) başlığına da bakın; iki sorun sıklıkla birlikte görülür.
Ekli dosyalar
-
 parca-sogutma-fani-etkisi-sema.png 42,1 KB · 0 görüntülenme
-
 kopru-bridging-ayarlari.png 58,8 KB · 0 görüntülenme