



Print-in-place menteşe ve eklemli parçalar tek baskıda, montajsız hareketli çıkar. Çalışmaları, parçalar arasında bırakılan 0,3–0,5 mm boşluğa ve doğru yönlendirmeye bağlıdır.
Bu tasarımlar Printables ve MakerWorld'deki eklemli ejderha, zincir ve katlanır kutu gibi popüler modellerin temelidir. Aynı ilkeler kendi kutu kapaklarınız, kablo kanalları ve katlanır tutucular için de geçerlidir.

Görsel: 3DFound
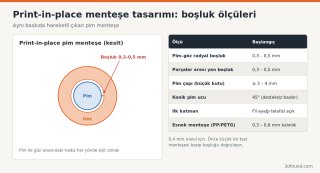
İki parça aynı baskıda birlikte basıldığında, aralarındaki boşluk yazıcının çizebileceği en küçük aralıktan büyük olmalıdır. Aksi halde komşu çizgiler birbirine kaynar. 0,4 mm nozul ve iyi kalibre edilmiş bir yazıcıda:
En yaygın print-in-place menteşe, pimin gözün içinde basıldığı yatay pim menteşedir:
Konik pim (snap hinge): Pim yerine iki parçadan birinden çıkan 45° koni, diğerindeki konik yuvaya oturur. Koni 45° olduğu için desteksiz basılır. Kutu kapaklarında çok kullanılır.
Print-in-place parçaların en çok kaynadığı yer tabandır. İlk katman tabla seviyesi gereği ezilir ve dışa taşar; 0,3 mm boşluk tabanda neredeyse sıfıra iner.
Çözümler:

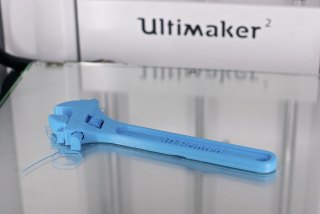
Görsel: Gary C Martin / Wikimedia Commons, CC BY 2.0
Canlı menteşe (living hinge), iki parçayı birleştiren ince ve esnek bir şerittir; şampuan kapaklarındaki gibi. Baskıda en iyi PP ve PETG ile çalışır, PLA'da birkaç bükülmede kırılır.
Dilimleyicide ironing ve fuzzy skin gibi yüzey efektlerini hareketli bölümlerde kapatın. Hareketli parçalar arasındaki dar boşluğa destek girmemesi için destek ayarını kapalı tutun veya destek engelleyici kullanın.
Printables ve MakerWorld'de "print in place hinge" aramasıyla parametrik menteşe şablonları bulunabilir. Bu modelleri kendi yazıcınızda test edip boşluk değerinizi doğrulamak, sıfırdan tasarım yapmadan önce en hızlı yoldur.
Bu tasarımlar Printables ve MakerWorld'deki eklemli ejderha, zincir ve katlanır kutu gibi popüler modellerin temelidir. Aynı ilkeler kendi kutu kapaklarınız, kablo kanalları ve katlanır tutucular için de geçerlidir.
Görsel: 3DFound
Temel prensip: boşluk ve köprü
İki parça aynı baskıda birlikte basıldığında, aralarındaki boşluk yazıcının çizebileceği en küçük aralıktan büyük olmalıdır. Aksi halde komşu çizgiler birbirine kaynar. 0,4 mm nozul ve iyi kalibre edilmiş bir yazıcıda:
- Yanal (XY) boşluk: 0,3–0,4 mm genelde yeterli, 0,5 mm güvenli.
- Dikey (Z) boşluk: Katman yüksekliğinin katı olmalı; 0,2 mm katmanda en az 0,2 mm, tercihen 0,3–0,4 mm. Üstteki parçanın alt yüzeyi köprü veya çıkıntı olarak basıldığı için hafif sarkma olur, Z boşluğu biraz daha cömert tutulmalıdır.
Pim menteşe tasarımı
En yaygın print-in-place menteşe, pimin gözün içinde basıldığı yatay pim menteşedir:
- Pim çapı: Küçük kutular için en az 3–4 mm; daha ince pimler katman yönünde kolay kırılır.
- Göz iç çapı: Pim çapı + 2 × (0,3–0,5 mm). 4 mm pim için 4,6–5,0 mm.
- Parçalar arası yan boşluk: Menteşe gözlerinin yan yüzleri arasında 0,3–0,5 mm.
- Yönlendirme: Pim tablaya paralel basılır; göz ve pim aynı anda yükselir. Göz iç yüzeyinin tavanı sarkacağı için teardrop formu veya pim etrafında daha geniş boşluk kullanılabilir.
Konik pim (snap hinge): Pim yerine iki parçadan birinden çıkan 45° koni, diğerindeki konik yuvaya oturur. Koni 45° olduğu için desteksiz basılır. Kutu kapaklarında çok kullanılır.
İlk katman ve fil ayağı
Print-in-place parçaların en çok kaynadığı yer tabandır. İlk katman tabla seviyesi gereği ezilir ve dışa taşar; 0,3 mm boşluk tabanda neredeyse sıfıra iner.
Çözümler:
- Dilimleyicide fil ayağı telafisini (elephant foot compensation) 0,1–0,2 mm açın.
- Hareketli parçalardan birini tabandan 0,2–0,4 mm yukarıda başlatın veya tabana değen kenarlara pah ekleyin.
- İlk katman akışının fazla olmadığını kontrol edin.
Görsel: Gary C Martin / Wikimedia Commons, CC BY 2.0
Esnek (canlı) menteşe
Canlı menteşe (living hinge), iki parçayı birleştiren ince ve esnek bir şerittir; şampuan kapaklarındaki gibi. Baskıda en iyi PP ve PETG ile çalışır, PLA'da birkaç bükülmede kırılır.
- Şerit kalınlığı: 0,3–0,6 mm (1–3 katman).
- Şerit, katman çizgileri bükülme yönüne dik olacak şekilde, yani tablaya yatık basılmalıdır.
- Şerit genişliği ne kadar geniş olursa yük o kadar dağılır.
Test ve ayar
- Asıl modelden önce boşluk değeri 0,2 / 0,3 / 0,4 / 0,5 mm olan küçük test menteşeleri basın.
- Baskıdan hemen sonra, parça hâlâ ılıkken hareketli bölümü nazikçe kırarak serbest bırakın. Hafif yapışma normaldir.
- En düşük, ama kolayca serbest kalan boşluğu tasarım parametresi olarak kaydedin.
Dilimleyicide ironing ve fuzzy skin gibi yüzey efektlerini hareketli bölümlerde kapatın. Hareketli parçalar arasındaki dar boşluğa destek girmemesi için destek ayarını kapalı tutun veya destek engelleyici kullanın.
Örnek kaynaklar
Printables ve MakerWorld'de "print in place hinge" aramasıyla parametrik menteşe şablonları bulunabilir. Bu modelleri kendi yazıcınızda test edip boşluk değerinizi doğrulamak, sıfırdan tasarım yapmadan önce en hızlı yoldur.
Ekli dosyalar
-
 print-in-place-mentese-bosluk-olculeri.png 78,5 KB · 0 görüntülenme
-
 print-in-place-ingiliz-anahtari.jpg 107,8 KB · 0 görüntülenme