



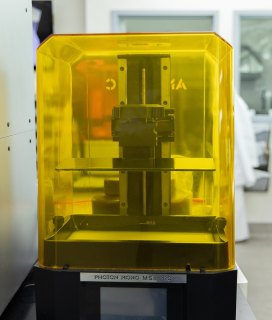
MSLA reçine yazıcı, alttan gelen 405 nm UV ışığı bir LCD ekranla maskeleyerek her katmanın şeklini aynı anda sertleştirir; baskı tabladan baş aşağı sarkarak yukarı doğru büyür.
Masaüstü reçine yazıcıların neredeyse tamamı bu yöntemi kullanır. Parçaların nasıl çalıştığını bilmek; pozlama süresi, destek ve tabla yapışması gibi ayarların neden önemli olduğunu anlamayı kolaylaştırır.

Görsel: UC Davis College of Engineering / Wikimedia Commons, CC BY 2.0
İlk birkaç katman ("bottom layers", genelde 4–8 katman) çok daha uzun pozlanır, çünkü parçanın tablaya sağlam yapışması gerekir. Tipik değerler 20–40 saniye arasındadır ama doğru değer reçine üreticisinin önerisinden başlanıp test edilerek bulunur.

Görsel: 3DFound
Alttan aydınlatma sayesinde haznede sadece ince bir reçine katmanı yeterli olur; tüm parçayı reçineye batırmak gerekmez. Bu, az reçine ile büyük baskı yapılmasını sağlar. Bedeli ise her katmanda filmden ayrılma kuvvetidir. Parça ne kadar büyük kesitliyse bu kuvvet o kadar artar; destekler ve parça açısı bu yüzden önemlidir.
MSLA'da katman süresi parçanın kesit alanına bağlı değildir: tablayı tamamen doldursanız da tek parça koysanız da her katman aynı sürede biter. Bu yüzden tablayı birden fazla parçayla doldurmak verimi artırır. Toplam baskı süresini asıl belirleyen, parçanın yüksekliğidir.
Her katmanın sonunda tablanın ne kadar yükseğe ve hangi hızla kalkacağı dilimleyicide ayarlanır (lift distance, lift speed). Kaldırma çok hızlıysa film ayrılırken parçaya ani bir kuvvet biner; ince destekler kopabilir. Çok yavaşsa baskı süresi gereksiz uzar. Yeni yazıcıların bir kısmı ayrılma kuvvetini ölçen sensörler veya "akıllı kaldırma" gibi özelliklerle bu süreyi otomatik ayarlıyor. Elle ayarlarken ilk katmanlarda yavaş, normal katmanlarda daha hızlı kaldırma yaygın bir yaklaşımdır.
Reçine türleri, güvenlik ve pozlama ayarı için bu forumdaki diğer rehberlere göz atabilirsiniz.
Masaüstü reçine yazıcıların neredeyse tamamı bu yöntemi kullanır. Parçaların nasıl çalıştığını bilmek; pozlama süresi, destek ve tabla yapışması gibi ayarların neden önemli olduğunu anlamayı kolaylaştırır.
Görsel: UC Davis College of Engineering / Wikimedia Commons, CC BY 2.0
Ana parçalar
- UV ışık kaynağı: Ekranın altında, genelde 405 nm dalga boyunda LED dizisi. Işığın ekran yüzeyine paralel ve eşit dağılması için lens veya kolimasyon sistemi kullanılır.
- Mono LCD ekran: Her katmanda sadece sertleşmesi gereken pikselleri şeffaf yapar, gerisi siyah kalır. Ekranın piksel sayısı XY çözünürlüğünü belirler.
- Reçine haznesi (vat): Sıvı reçinenin döküldüğü kap. Tabanı FEP veya ACF gibi ince, şeffaf ve yapışmaz bir filmdir.
- Baskı tablası (build plate): Z ekseninde aşağı yukarı hareket eden metal plaka. Parça bu plakaya baş aşağı yapışarak büyür.
- Z ekseni: Tablayı mikron hassasiyetinde hareket ettiren vida ve ray sistemi.
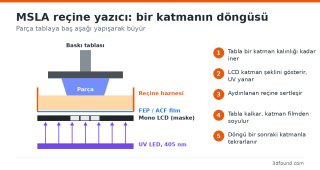
Bir katmanın döngüsü
- Tabla, film ile arasında bir katman kalınlığı (ör. 0,05 mm) kalacak şekilde reçineye iner.
- LCD o katmanın görüntüsünü gösterir, UV LED'ler belirlenen süre boyunca yanar (mono ekranlarda normal katmanlar için tipik olarak 1,5–3 saniye; reçine ve makineye göre değişir).
- Aydınlanan bölgedeki reçine sertleşir, hem tablaya (veya önceki katmana) hem de FEP filme tutunur.
- Tabla yukarı kalkar, sertleşen katman filmden "soyulur". Bu sırada film aşağı doğru esner ve bir pop sesiyle ayrılır.
- Tabla tekrar bir sonraki katman yüksekliğine iner, döngü tekrarlanır.
İlk birkaç katman ("bottom layers", genelde 4–8 katman) çok daha uzun pozlanır, çünkü parçanın tablaya sağlam yapışması gerekir. Tipik değerler 20–40 saniye arasındadır ama doğru değer reçine üreticisinin önerisinden başlanıp test edilerek bulunur.
Görsel: 3DFound
Neden baş aşağı?
Alttan aydınlatma sayesinde haznede sadece ince bir reçine katmanı yeterli olur; tüm parçayı reçineye batırmak gerekmez. Bu, az reçine ile büyük baskı yapılmasını sağlar. Bedeli ise her katmanda filmden ayrılma kuvvetidir. Parça ne kadar büyük kesitliyse bu kuvvet o kadar artar; destekler ve parça açısı bu yüzden önemlidir.
SLA, DLP ve MSLA farkı
| Yöntem | Işık kaynağı | Katmanı nasıl çizer |
|---|---|---|
| SLA (lazer) | UV lazer + aynalar | Lazer noktası katmanı tarar |
| DLP | Projektör | Katmanın tamamını tek seferde yansıtır |
| MSLA (LCD) | UV LED dizisi + LCD maske | Katmanın tamamını tek seferde, LCD maskesiyle |
MSLA'da katman süresi parçanın kesit alanına bağlı değildir: tablayı tamamen doldursanız da tek parça koysanız da her katman aynı sürede biter. Bu yüzden tablayı birden fazla parçayla doldurmak verimi artırır. Toplam baskı süresini asıl belirleyen, parçanın yüksekliğidir.
Kaldırma (lift) ayarları neden önemli?
Her katmanın sonunda tablanın ne kadar yükseğe ve hangi hızla kalkacağı dilimleyicide ayarlanır (lift distance, lift speed). Kaldırma çok hızlıysa film ayrılırken parçaya ani bir kuvvet biner; ince destekler kopabilir. Çok yavaşsa baskı süresi gereksiz uzar. Yeni yazıcıların bir kısmı ayrılma kuvvetini ölçen sensörler veya "akıllı kaldırma" gibi özelliklerle bu süreyi otomatik ayarlıyor. Elle ayarlarken ilk katmanlarda yavaş, normal katmanlarda daha hızlı kaldırma yaygın bir yaklaşımdır.
Sarf ve yıpranan parçalar
- FEP/ACF film: Çizilme, delinme veya bulanıklaşma ile değişir.
- LCD ekran: UV ışık altında zamanla yıpranır. Mono ekranlar eski renkli ekranlara göre çok daha uzun ömürlüdür; üreticiler binlerce saatlik ömür belirtir.
- Tabla yüzeyi: Metal spatula çizikleri birikebilir; zamanla yapışmayı etkiler.
Reçine türleri, güvenlik ve pozlama ayarı için bu forumdaki diğer rehberlere göz atabilirsiniz.
Ekli dosyalar
-
 anycubic-photon-mono-msla-recine-yazici.jpg 236,1 KB · 0 görüntülenme
-
 msla-recine-yazici-calisma-semasi.png 52,9 KB · 0 görüntülenme