



Nozul tıkanması, filamentin hotend'den hiç ya da çok az çıkmasıdır. Kısmi tıkanmaların çoğu cold pull (soğuk çekme) yöntemiyle nozulu sökmeden temizlenir.
Nozul sıcakken ekstruder menüsünden 10–20 mm filament itin. Sonuca göre:

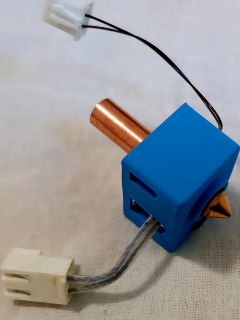
Görsel: A7N8X / Wikimedia Commons, CC0
Yöntemin mantığı: filament eriyik haldeyken nozulun içini doldurur, sonra yarı katı hale gelene kadar soğutulur ve çekilir. Çekilen uç, içerideki kiri ve yanmış parçacıkları da beraberinde getirir.

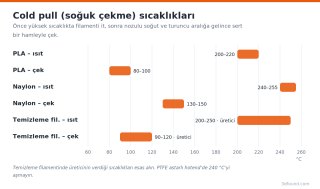
Görsel: 3DFound
Dikkat: PTFE astarlı hotend'lerde (stok Ender 3, CR-10 gibi) 240 °C'yi aşmayın; PTFE bu sıcaklığın üzerinde bozulur ve zararlı gaz çıkarabilir. Tamamen metal (all-metal) hotend'de bu sınır geçerli değildir.
İğneyle açma. Nozul sıcakken alttan nozul çapından ince bir temizleme iğnesi (0,4 mm nozul için 0,35–0,38 mm) sokup çıkarın. Bu, uçtaki tıkanmayı çözer ama içerideki kiri yukarı itebilir; ardından bir cold pull yapın.
Nozulu değiştirme. Pirinç nozullar ucuzdur. Sökme ve takmayı mutlaka sıcakken (yaklaşık 240 °C, PTFE'li hotend'de 230 °C) yapın; ısıtıcı bloğu ikinci bir anahtarla sabitleyin ki termistör ve ısıtıcı kabloları zarar görmesin. Yeni nozulu sıcakken sıkın ama aşırı tork uygulamayın.
PTFE boruyu kontrol edin. Bowden sistemde boruyu çıkarın, ucuna bakın. Eğilmiş, kararmış veya yamuk kesilmişse 2–3 mm kesip dik ve düz olarak yeniden takın; boru nozula tam dayanmalı.
Sadece baskının ortasında ekstrüzyon azalıp tıkırtı başlıyorsa önce heat creep ve ekstruder tıkırtısı başlıklarına bakın; sorun nozulda olmayabilir.
Tıkanma mı, başka bir şey mi?
Nozul sıcakken ekstruder menüsünden 10–20 mm filament itin. Sonuca göre:
- Hiç çıkmıyor, ekstruder tıkırdıyor: Tam tıkanma.
- Çıkıyor ama ince, kıvrılarak bir yana dönüyor: Kısmi tıkanma, nozul ucunda yanmış parça ya da yabancı madde.
- Elle itince çıkıyor, baskıda çıkmıyor: Tıkanma değil; ekstruder dişlisi, gergi yayı veya heat creep olabilir.
Tıkanmanın olası nedenleri
- Isıtılmış nozulda uzun süre bekleme. Baskı bittikten sonra 200 °C'de bekleyen PLA zamanla karamelleşir.
- Malzeme değişiminde düşük sıcaklık. PETG ya da ABS'den PLA'ya geçerken eski malzeme nozulda kalır.
- Bowden yazıcıda PTFE boru ile nozul arasında boşluk. Ender 3 tipi hotend'lerde en sık kronik tıkanma nedenidir; aradaki boşlukta plastik birikir.
- Heat creep. Hotend fanı zayıfsa filament heatbreak'te yumuşar. Ayrı konu olarak ele alınmıştır.
- Toz ve katkılı filament. Karbon fiber, glow-in-the-dark ya da ucuz filamentteki kirler küçük nozulda birikir.
Görsel: A7N8X / Wikimedia Commons, CC0
Cold pull adım adım
Yöntemin mantığı: filament eriyik haldeyken nozulun içini doldurur, sonra yarı katı hale gelene kadar soğutulur ve çekilir. Çekilen uç, içerideki kiri ve yanmış parçacıkları da beraberinde getirir.
Görsel: 3DFound
- Bowden yazıcıda ekstruder gergisini gevşetin ki filamenti elle itip çekebilesiniz.
- Nozulu kullandığınız malzemenin sıcaklığına ısıtın. Önceki filament PETG/ABS ise önce 240 °C'de biraz itip eski malzemeyi atın.
- Temiz bir PLA veya naylon parçasını elle sıkıca itin; nozul ucundan düzgün bir şerit akana kadar devam edin.
- Isıtıcıyı kapatın ya da hedefi düşürün. İtme kuvvetini korumaya devam edin.
- PLA için 80–100 °C aralığına inince filamenti tek, sert ve kararlı bir hamleyle yukarı çekin.
- Ucun şekline bakın. İdeal uç, nozulun iç konisinin şeklini almış, temiz ve parlaktır. Siyah nokta veya renkli kalıntı varsa işlemi 2–5 kez tekrarlayın.
Dikkat: PTFE astarlı hotend'lerde (stok Ender 3, CR-10 gibi) 240 °C'yi aşmayın; PTFE bu sıcaklığın üzerinde bozulur ve zararlı gaz çıkarabilir. Tamamen metal (all-metal) hotend'de bu sınır geçerli değildir.
Cold pull işe yaramazsa
İğneyle açma. Nozul sıcakken alttan nozul çapından ince bir temizleme iğnesi (0,4 mm nozul için 0,35–0,38 mm) sokup çıkarın. Bu, uçtaki tıkanmayı çözer ama içerideki kiri yukarı itebilir; ardından bir cold pull yapın.
Nozulu değiştirme. Pirinç nozullar ucuzdur. Sökme ve takmayı mutlaka sıcakken (yaklaşık 240 °C, PTFE'li hotend'de 230 °C) yapın; ısıtıcı bloğu ikinci bir anahtarla sabitleyin ki termistör ve ısıtıcı kabloları zarar görmesin. Yeni nozulu sıcakken sıkın ama aşırı tork uygulamayın.
PTFE boruyu kontrol edin. Bowden sistemde boruyu çıkarın, ucuna bakın. Eğilmiş, kararmış veya yamuk kesilmişse 2–3 mm kesip dik ve düz olarak yeniden takın; boru nozula tam dayanmalı.
Tıkanmayı önlemek için
- Baskı bitince hotend'i bekletmeyin, otomatik soğuma (bitiş G-code'unda M104 S0) açık olsun.
- Malzeme değiştirirken yüksek erime noktalı malzemenin sıcaklığında temizlik yapın.
- Makaralara toz tutucu (filament filtresi) takın.
- Aşındırıcı filament (CF, glow) için sertleştirilmiş çelik nozul kullanın.
Sadece baskının ortasında ekstrüzyon azalıp tıkırtı başlıyorsa önce heat creep ve ekstruder tıkırtısı başlıklarına bakın; sorun nozulda olmayabilir.
Ekli dosyalar
-
 hotend-nozul-isitici-blok-termistor.jpg 193,3 KB · 0 görüntülenme
-
 cold-pull-sicaklik-araliklari.png 57,5 KB · 0 görüntülenme