



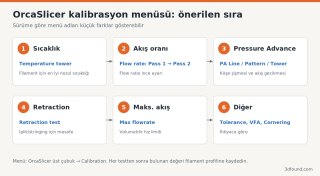
OrcaSlicer'ın Calibration menüsü; sıcaklık, flow, pressure advance ve retraction değerlerini birkaç kısa test baskısıyla bulmayı sağlar. Sıra doğru olursa testler birbirini bozmaz.

Görsel: 3DFound
Menüye üst çubuktaki Calibration sekmesinden ulaşılır. Sürüme göre adlarda küçük farklar olabilir.
Seçtiğiniz aralıkta (ör. PLA için 230'dan 190 °C'ye) her blokta sıcaklığı 5 °C düşüren bir kule basılır. Bloklarda köprü kalitesine, çıkıntılara, iplik oluşumuna ve yüzey parlaklığına bakılır. En iyi görünen bloğun sıcaklığı filament profilindeki "Nozzle" sıcaklığına yazılır. Katman bağının iyi olması için çoğu zaman en düşük temiz bloğun 5 °C üstü tercih edilir.
İki aşamalıdır. Pass 1, farklı akış oranlarıyla basılmış küçük kareler üretir (ör. -20'den +20'ye). Üst yüzeyi en düzgün, ne çukur ne şişkin olan kare seçilir. Pass 2, bu değerin etrafında daha ince adımlarla aynı testi tekrarlar.
Hesap şöyledir:
Sonuç filament ayarlarındaki "Flow ratio" alanına yazılır. Değerlendirmeyi parmakla dokunarak ve ışığa yatırarak yapmak çok daha güvenilirdir.
Pressure advance (Marlin'de Linear Advance), nozuldaki basıncın hız değişimlerine gecikmeli tepki vermesini telafi eder; köşelerdeki şişmeyi ve dikiş izini azaltır. Üç yöntem vardır:

Görsel: Benlisquare / Wikimedia Commons, CC BY-SA 4.0
Retraction uzunluğunu kademeli artıran bir kule basılır. İpliğin kaybolduğu en düşük yükseklik ölçülür, başlangıç değerine "yükseklik × artış adımı" eklenerek uzunluk hesaplanır. Bu değer filament profilindeki retraction override alanına veya yazıcı profiline girilir.
Hız giderek artan bir spiral veya şerit basılır. Yüzeyin bozulmaya, katmanların ayrılmaya başladığı nokta hotend'in o filament ve sıcaklıkta eritebildiği sınırdır. Bulunan değerin %10–20 altını filament ayarlarındaki "Max volumetric speed" alanına girmek güvenli bir paydır.
Sıcaklık akışı etkiler, akış oranı PA testinin okunuşunu etkiler, PA ise retraction ihtiyacını azaltır. Bu yüzden sıra genelde sıcaklık → akış → PA → retraction → maksimum akış şeklindedir. Her testten sonra değeri profile kaydedip bir sonraki teste öyle geçin. OrcaSlicer'ın resmî wiki sayfasında her testin ayrıntılı anlatımı bulunur: OrcaSlicer Wiki.
Görsel: 3DFound
Başlamadan önce
- Doğru yazıcı profilini seçin ve tabla seviyesini kontrol edin.
- Test edilecek filament için ayrı bir filament profili oluşturun (mevcut profili kopyalayıp yeniden adlandırın). Bulduğunuz değerler bu profile kaydedilecek.
- Testler OrcaSlicer'da yeni bir proje açar; mevcut projeniz varsa önce kaydedin.
Menüye üst çubuktaki Calibration sekmesinden ulaşılır. Sürüme göre adlarda küçük farklar olabilir.
1. Sıcaklık kulesi (Temperature)
Seçtiğiniz aralıkta (ör. PLA için 230'dan 190 °C'ye) her blokta sıcaklığı 5 °C düşüren bir kule basılır. Bloklarda köprü kalitesine, çıkıntılara, iplik oluşumuna ve yüzey parlaklığına bakılır. En iyi görünen bloğun sıcaklığı filament profilindeki "Nozzle" sıcaklığına yazılır. Katman bağının iyi olması için çoğu zaman en düşük temiz bloğun 5 °C üstü tercih edilir.
2. Akış oranı (Flow rate)
İki aşamalıdır. Pass 1, farklı akış oranlarıyla basılmış küçük kareler üretir (ör. -20'den +20'ye). Üst yüzeyi en düzgün, ne çukur ne şişkin olan kare seçilir. Pass 2, bu değerin etrafında daha ince adımlarla aynı testi tekrarlar.
Hesap şöyledir:
Kod
Yeni flow ratio = mevcut flow ratio × (100 + seçilen değer) / 100
Örnek: 0,98 × (100 + 5) / 100 = 1,029
Sonuç filament ayarlarındaki "Flow ratio" alanına yazılır. Değerlendirmeyi parmakla dokunarak ve ışığa yatırarak yapmak çok daha güvenilirdir.
3. Pressure Advance
Pressure advance (Marlin'de Linear Advance), nozuldaki basıncın hız değişimlerine gecikmeli tepki vermesini telafi eder; köşelerdeki şişmeyi ve dikiş izini azaltır. Üç yöntem vardır:
- PA Line: Farklı PA değerleriyle yan yana çizgiler. En düzgün, kalınlığı baştan sona eşit olan çizgi seçilir. Hızlı ve az malzeme harcar.
- PA Pattern: Köşeli desenler; köşelerin en keskin olduğu değer seçilir. Yüksek ivmeli yazıcılarda daha okunaklıdır.
- PA Tower: Yükseldikçe PA artar; köşelerin en temiz olduğu yükseklik ölçülüp değer hesaplanır.
Görsel: Benlisquare / Wikimedia Commons, CC BY-SA 4.0
4. Retraction testi
Retraction uzunluğunu kademeli artıran bir kule basılır. İpliğin kaybolduğu en düşük yükseklik ölçülür, başlangıç değerine "yükseklik × artış adımı" eklenerek uzunluk hesaplanır. Bu değer filament profilindeki retraction override alanına veya yazıcı profiline girilir.
5. Maksimum akış (Max flowrate)
Hız giderek artan bir spiral veya şerit basılır. Yüzeyin bozulmaya, katmanların ayrılmaya başladığı nokta hotend'in o filament ve sıcaklıkta eritebildiği sınırdır. Bulunan değerin %10–20 altını filament ayarlarındaki "Max volumetric speed" alanına girmek güvenli bir paydır.
Diğer testler
- Tolerance test: Delik ve pim ölçülerinin yazıcıda nasıl çıktığını gösterir; geçme tasarımları için faydalıdır.
- VFA (Vertical Fine Artifacts): Belirli hızlarda dış yüzeyde oluşan ince dikey çizgileri bulmaya yarar.
- Cornering / Input shaping: Yeni sürümlerde köşe hızı (jerk/junction deviation) ve input shaping frekansı için testler bulunabilir.
Sıra neden önemli?
Sıcaklık akışı etkiler, akış oranı PA testinin okunuşunu etkiler, PA ise retraction ihtiyacını azaltır. Bu yüzden sıra genelde sıcaklık → akış → PA → retraction → maksimum akış şeklindedir. Her testten sonra değeri profile kaydedip bir sonraki teste öyle geçin. OrcaSlicer'ın resmî wiki sayfasında her testin ayrıntılı anlatımı bulunur: OrcaSlicer Wiki.
Ekli dosyalar
-
 orcaslicer-kalibrasyon-menusu-sirasi.png 59,5 KB · 0 görüntülenme
-
 bambu-lab-x1-carbon-ams-yazici.jpg 295,2 KB · 0 görüntülenme