



Over-extrusion, nozuldan gerekenden fazla plastik çıkmasıdır. Ölçüler büyür, yüzey kabarır ve detaylar yuvarlaklaşır. Çoğu zaman akış oranı ve e-adım kalibrasyonuyla düzelir.
Fazla ekstrüzyonu yakalamanın en kolay yolu yüzeye ve ölçüye bakmaktır:
İlk katmandaki şişkin, birbirine taşan çizgiler ise çoğunlukla fazla ekstrüzyon değil, nozulun tablaya çok yakın olmasıdır. Bu ikisini karıştırmamak için ilk katmanı ayrı değerlendirin.
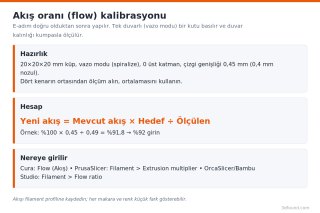
1. Filament çapını ölçün. Makaranın 3–5 farklı yerinden kumpasla ölçün, ortalamayı alın. Dilimleyicide filament çapı alanına bu değeri değil 1,75'i bırakmak genelde daha doğrudur; sapma büyükse makarayı değiştirmek daha sağlıklıdır.
2. E-adımı doğrulayın. 100 mm itme testinde gerçekten 100 mm gidiyor mu kontrol edin. Under-extrusion başlığındaki formül burada da geçerlidir; fark yalnızca yönündedir. E-adım doğru değilse akış oranıyla düzeltmeye çalışmak her filament profiline hatayı taşır.
3. Akış oranını kalibre edin.

Görsel: 3DFound
Vazo modunda basılan tek duvarlı küp en yaygın yöntemdir. OrcaSlicer ve Bambu Studio'da Calibration > Flow rate menüsü, farklı akış değerleriyle basılmış üst yüzey plakaları üretir; en düzgün yüzeyi seçip değeri girersiniz. PrusaSlicer kullanıcıları için Prusa Knowledge Base'de extrusion multiplier kalibrasyonu ayrıntılı anlatılır.
4. Sıcaklığı kontrol edin. Malzeme aralığının üst sınırında basıyorsanız 5–10 °C indirin. PLA için 200–210 °C pek çok marka için uygun başlangıçtır.

Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Ölçü sapmasını yalnızca akış oranıyla düzeltmeye çalışmak. Dış ölçü 0,2 mm büyük çıkıyorsa nedeni fazla ekstrüzyon olabilir, ama aynı sonucu fil ayağı, kayış gerginliği veya dilimleyicideki XY telafi ayarı da verebilir. Akış oranı yüzey kalitesine göre ayarlanmalı; ölçü sapması ayrı ele alınmalı. Bunun için "boyut sapması ve tolerans" başlığına bakabilirsiniz.
Akışı düşürdüm, bu kez üst yüzeyde boşluk çıktı. Ne yapmalıyım? Muhtemelen fazla düşürdünüz ya da asıl sorun akış değil sıcaklık veya hızdı. %2'lik adımlarla geri çıkın ve üst yüzeyi ayrıca değerlendirin. Üst yüzey için üst katman sayısı da etkili olur.
Akış değerini bulduktan sonra onu dilimleyicinin genel baskı ayarına değil, filament profiline kaydedin. Aynı markanın farklı renkleri bile birkaç yüzde fark gösterebilir.
Nasıl tanınır?
Fazla ekstrüzyonu yakalamanın en kolay yolu yüzeye ve ölçüye bakmaktır:
- Üst yüzeyde kabarık, dalgalı sırtlar; nozul her geçişte fazla malzemeyi yana iter.
- Duvarlarda katman çizgileri şişkin, köşeler yuvarlak ve kaba.
- 20 mm'lik test küpü kumpasla 20,2–20,4 mm çıkıyor.
- Delikler dar, geçme parçalar birbirine girmiyor.
- Nozulun ucunda plastik birikiyor, baskı üzerinde kahverengi lekeler bırakıyor.
- Üst yüzey ütüleme (ironing) yapılmamış olsa bile pürüzlü ve sıkışmış görünüyor.
İlk katmandaki şişkin, birbirine taşan çizgiler ise çoğunlukla fazla ekstrüzyon değil, nozulun tablaya çok yakın olmasıdır. Bu ikisini karıştırmamak için ilk katmanı ayrı değerlendirin.
Olası nedenler
- Akış oranı (flow) yüksek. Dilimleyici profilinde %100'ün üzerinde değer ya da bir başkasının profilinden kopyalanmış ayar.
- E-adım fazla. Ekstruder değişiminden sonra yanlış değer girilmiş olabilir.
- Filament çapı dilimleyicide yanlış. 1,75 mm filament için 1,70 tanımlıysa dilimleyici yaklaşık %6 fazla plastik ister.
- Filament çapı gerçekte kalın. Düşük kaliteli makaralarda 1,80 mm ve üzeri ölçümler görülür.
- Çok yüksek sıcaklık. Doğrudan fazla akış yapmaz ama malzeme daha çok yayılır, sonuç benzer görünür.
Adım adım düzeltme
1. Filament çapını ölçün. Makaranın 3–5 farklı yerinden kumpasla ölçün, ortalamayı alın. Dilimleyicide filament çapı alanına bu değeri değil 1,75'i bırakmak genelde daha doğrudur; sapma büyükse makarayı değiştirmek daha sağlıklıdır.
2. E-adımı doğrulayın. 100 mm itme testinde gerçekten 100 mm gidiyor mu kontrol edin. Under-extrusion başlığındaki formül burada da geçerlidir; fark yalnızca yönündedir. E-adım doğru değilse akış oranıyla düzeltmeye çalışmak her filament profiline hatayı taşır.
3. Akış oranını kalibre edin.
Görsel: 3DFound
Vazo modunda basılan tek duvarlı küp en yaygın yöntemdir. OrcaSlicer ve Bambu Studio'da Calibration > Flow rate menüsü, farklı akış değerleriyle basılmış üst yüzey plakaları üretir; en düzgün yüzeyi seçip değeri girersiniz. PrusaSlicer kullanıcıları için Prusa Knowledge Base'de extrusion multiplier kalibrasyonu ayrıntılı anlatılır.
4. Sıcaklığı kontrol edin. Malzeme aralığının üst sınırında basıyorsanız 5–10 °C indirin. PLA için 200–210 °C pek çok marka için uygun başlangıçtır.
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
Tipik değerler
| Parametre | Tipik doğru aralık |
|---|---|
| Akış oranı (PLA) | %92–100 |
| Akış oranı (PETG) | %92–98 |
| Çizgi genişliği (0,4 mm nozul) | 0,40–0,45 mm |
| 20 mm küpte izin verilebilir sapma | ±0,1 mm |
Sık yapılan hata
Ölçü sapmasını yalnızca akış oranıyla düzeltmeye çalışmak. Dış ölçü 0,2 mm büyük çıkıyorsa nedeni fazla ekstrüzyon olabilir, ama aynı sonucu fil ayağı, kayış gerginliği veya dilimleyicideki XY telafi ayarı da verebilir. Akış oranı yüzey kalitesine göre ayarlanmalı; ölçü sapması ayrı ele alınmalı. Bunun için "boyut sapması ve tolerans" başlığına bakabilirsiniz.
Akışı düşürdüm, bu kez üst yüzeyde boşluk çıktı. Ne yapmalıyım? Muhtemelen fazla düşürdünüz ya da asıl sorun akış değil sıcaklık veya hızdı. %2'lik adımlarla geri çıkın ve üst yüzeyi ayrıca değerlendirin. Üst yüzey için üst katman sayısı da etkili olur.
Akış değerini bulduktan sonra onu dilimleyicinin genel baskı ayarına değil, filament profiline kaydedin. Aynı markanın farklı renkleri bile birkaç yüzde fark gösterebilir.
Ekli dosyalar
-
 akis-orani-flow-kalibrasyonu.png 73,1 KB · 0 görüntülenme
-
 20mm-kalibrasyon-kupu-baski.jpg 495,6 KB · 0 görüntülenme