



P1S ile ABS ve ASA baskıda başarı kasayı önceden ısıtmaya, yan fanı kapatmaya ve parçayı kasa içinde yavaş soğutmaya bağlıdır.
P1S'in kapalı kasası bu malzemeleri basmayı mümkün kılar ama tek başına garanti etmez. Aşağıdaki ayarlar çarpılma ve katman ayrılmasının büyük kısmını önler.
P1S kasasında aktif bir ısıtıcı yoktur. Kasa, tabla ve nozuldan gelen ısıyla pasif olarak ısınır. Ön kapak, üst cam ve yan paneller kapalıyken tabla 100 °C'de bırakıldığında kasa içi sıcaklık oda sıcaklığının belirgin şekilde üstüne çıkar; ölçülen değer oda sıcaklığına ve bekleme süresine göre değişir. Bu sıcaklık ABS'nin soğurken büzülmesini yavaşlatır ve katmanların birbirine daha iyi tutunmasını sağlar.
Kasada ayrıca bir kasa (chamber) fanı ve aktif karbon filtre bulunur. Filtre kokuyu azaltır ama ABS ve ASA'nın yaydığı uçucu bileşenlerin tamamını tutmaz; yazıcının bulunduğu oda havalandırılmalıdır.

Görsel: 3DFound
Filament profilinin Cooling (soğutma) bölümünde üç fan ayarı bulunur:
Bambu'nun hazır ABS ve ASA profilleri bu ayarları uygun değerlerle getirir. Başka marka filament kullanıyorsanız Generic ABS profilini kopyalayıp yalnızca sıcaklıkları değiştirmek iyi bir başlangıçtır.

Görsel: Nizzan Cohen / Wikimedia Commons, CC BY 4.0
Baskı bittiğinde kapağı hemen açmayın. Parçayı 10-15 dakika kasa içinde soğumaya bırakmak, ani soğumadan kaynaklanan son anda çarpılmayı ve çatlamayı önler. Plakayı yazıcıdan aldıktan sonra parçayı plaka tamamen soğuyunca ayırın.
P1S'te PLA basarken kapalı kasa sorun yaratabilir: kasa içi sıcaklık yükselince ısı ekstrüdere doğru yükselir (heat creep) ve tıkanma görülür. PLA ve PETG'de ön kapağı açmak ya da üst camı kaldırmak, yardımcı fanı açık tutmak önerilir.
Kasa ısıtmasına ve brim'e rağmen çarpılma devam ediyorsa ASA, ABS'ye göre biraz daha az büzülür ve dış mekan parçalarında UV dayanımı da sağlar. Çarpılmanın ayrıntılı teşhisi için Baskı Sorunları forumundaki warping konusuna bakabilirsiniz.
ABS ve ASA'nın marka arasında büzülme ve koku açısından farkı büyüktür. Bazı üreticiler "düşük çarpılma" ya da "kolay basılan" ABS türleri sunar; P1S'te ilk deneylerde bu türlerle başlamak öğrenme sürecini kısaltır. Filament etiketindeki önerilen sıcaklık aralığı her zaman genel değerlerden önce gelir.
P1S'in kapalı kasası bu malzemeleri basmayı mümkün kılar ama tek başına garanti etmez. Aşağıdaki ayarlar çarpılma ve katman ayrılmasının büyük kısmını önler.
P1S kasası ne yapar, ne yapmaz?
P1S kasasında aktif bir ısıtıcı yoktur. Kasa, tabla ve nozuldan gelen ısıyla pasif olarak ısınır. Ön kapak, üst cam ve yan paneller kapalıyken tabla 100 °C'de bırakıldığında kasa içi sıcaklık oda sıcaklığının belirgin şekilde üstüne çıkar; ölçülen değer oda sıcaklığına ve bekleme süresine göre değişir. Bu sıcaklık ABS'nin soğurken büzülmesini yavaşlatır ve katmanların birbirine daha iyi tutunmasını sağlar.
Kasada ayrıca bir kasa (chamber) fanı ve aktif karbon filtre bulunur. Filtre kokuyu azaltır ama ABS ve ASA'nın yaydığı uçucu bileşenlerin tamamını tutmaz; yazıcının bulunduğu oda havalandırılmalıdır.
Görsel: 3DFound
Baskı öncesi hazırlık
- Plaka: Textured PEI plaka ABS ve ASA için iyi tutunma sağlar. Düz plakalarda (Engineering, High Temp) ince bir kat yapıştırıcı kullanın. Studio'daki plaka seçimini buna göre yapın.
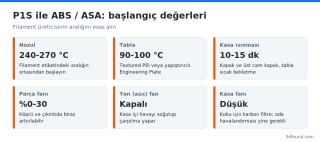
- Kasayı ısıtın: Ön kapağı ve üst camı kapatın, tablayı 100 °C'ye ısıtın ve 10-15 dakika bekleyin. Büyük parçalarda daha uzun beklemek fayda sağlar.
- Filament: ABS ve ASA nem çeker, nemli filament kabarcık ve zayıf katman bağı verir. Filament kurutma için Filament forumundaki rehbere bakın.
Bambu Studio'da fan ayarları
Filament profilinin Cooling (soğutma) bölümünde üç fan ayarı bulunur:
- Parça soğutma fanı: ABS için düşük tutulur (%0-30 aralığı yaygın). Köprü ve çıkıntılar için biraz artırılabilir.
- Yardımcı parça soğutma fanı (Auxiliary part cooling fan): Kasanın yan tarafındaki büyük fan. ABS ve ASA'da kapalı tutulmalıdır; kasa içindeki sıcak havayı parçaya üfleyerek soğutur ve çarpılmaya yol açar.
- Kasa fanı (exhaust/chamber fan): Kasa içindeki havayı filtre üzerinden dışarı atar. ABS'de düşük hızda tutmak, hem kasa sıcaklığını korur hem de kokunun birikmesini sınırlar.
Bambu'nun hazır ABS ve ASA profilleri bu ayarları uygun değerlerle getirir. Başka marka filament kullanıyorsanız Generic ABS profilini kopyalayıp yalnızca sıcaklıkları değiştirmek iyi bir başlangıçtır.
Model ve dilimleyici tarafında
- Brim: Büyük ve köşeli parçalarda 5-8 mm brim ya da köşelere "mouse ear" eklemek, köşe kalkmasını önler.
- Yönlendirme: Uzun, düz ve geniş yüzeyleri tablaya yatırmak çarpılmayı artırır. Mümkünse parçayı daha küçük taban alanıyla yönlendirin.
- Dolgu: Çok yüksek dolgu ve kalın duvar, parçanın içinde daha fazla gerilim biriktirir. Gereksiz yere %100 dolgu kullanmayın.
Görsel: Nizzan Cohen / Wikimedia Commons, CC BY 4.0
Baskı sonrası
Baskı bittiğinde kapağı hemen açmayın. Parçayı 10-15 dakika kasa içinde soğumaya bırakmak, ani soğumadan kaynaklanan son anda çarpılmayı ve çatlamayı önler. Plakayı yazıcıdan aldıktan sonra parçayı plaka tamamen soğuyunca ayırın.
PLA basarken tersini yapın
P1S'te PLA basarken kapalı kasa sorun yaratabilir: kasa içi sıcaklık yükselince ısı ekstrüdere doğru yükselir (heat creep) ve tıkanma görülür. PLA ve PETG'de ön kapağı açmak ya da üst camı kaldırmak, yardımcı fanı açık tutmak önerilir.
Hâlâ çarpılıyor mu?
Kasa ısıtmasına ve brim'e rağmen çarpılma devam ediyorsa ASA, ABS'ye göre biraz daha az büzülür ve dış mekan parçalarında UV dayanımı da sağlar. Çarpılmanın ayrıntılı teşhisi için Baskı Sorunları forumundaki warping konusuna bakabilirsiniz.
Filament seçimi
ABS ve ASA'nın marka arasında büzülme ve koku açısından farkı büyüktür. Bazı üreticiler "düşük çarpılma" ya da "kolay basılan" ABS türleri sunar; P1S'te ilk deneylerde bu türlerle başlamak öğrenme sürecini kısaltır. Filament etiketindeki önerilen sıcaklık aralığı her zaman genel değerlerden önce gelir.
Ekli dosyalar
-
 p1s-abs-asa-baski-ayarlari.png 53,5 KB · 0 görüntülenme
-
 bambu-lab-p1s-ustten-baski.jpg 143,7 KB · 0 görüntülenme