



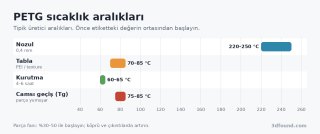
PETG filament için tipik baskı sıcaklığı 220–250 °C, tabla 70–85 °C ve parça fanı %30–50'dir. PLA'dan daha tok ve ısıya dayanıklıdır ama kendine has huyları vardır.
Bu yüzden saksı, banyo aparatları, dış mekânda gölgede duran parçalar, tutucular ve mekanik bağlantı elemanları için yaygın tercih.

Görsel: 3DFound
PETG, PLA kadar hızlı akmaz. Klasik bir yazıcıda 40–60 mm/s dış duvar hızı daha temiz sonuç verir. Hızlı yazıcılarda "high speed PETG" olarak satılan, daha akışkan formüller kullanılır; bu makaralarda üreticinin önerdiği hacimsel akış değerine bakmak gerekir.
Tabla 70–85 °C. Çok büyük parçalarda 80–85 °C, küçük parçalarda 70–75 °C genelde yeterli.
Isıya ve güneşe daha fazla dayanım gerekiyorsa ASA, tokluk gerekiyorsa naylon bir sonraki adım. Baskı sırasında çıkan sorunların (ip çekme, katman ayrılması) ayrıntılı çözümü "Baskı Sorunları" forumunda.

Görsel: Suit / Wikimedia Commons, CC BY-SA 4.0
PETG nedir, nerede kullanılır?
PETG, pet şişelerde kullanılan PET'in glikol ile modifiye edilmiş hâlidir. Glikol, malzemenin kristalleşmesini engeller; böylece baskı sırasında bulanıklaşmaz ve daha kolay işlenir. Sonuç PLA ile ABS arasında bir malzeme:- Camsı geçiş sıcaklığı yaklaşık 75–85 °C, PLA'dan belirgin yüksek
- Darbeye karşı tok; kırılmak yerine eğilir
- Kapalı kasa istemez, çekme (warping) eğilimi düşüktür
- Birçok kimyasala ve suya dayanıklı
Bu yüzden saksı, banyo aparatları, dış mekânda gölgede duran parçalar, tutucular ve mekanik bağlantı elemanları için yaygın tercih.
Görsel: 3DFound
Nozul sıcaklığı ve hız
Etiket aralığının ortası, yani 235–240 °C iyi bir başlangıç. Düşük sıcaklıkta katman bağı zayıflar ve parça katman çizgisi boyunca kırılır. Fazla yüksek sıcaklık ise ip çekmeyi ve yüzeyde parlak lekeleri artırır.PETG, PLA kadar hızlı akmaz. Klasik bir yazıcıda 40–60 mm/s dış duvar hızı daha temiz sonuç verir. Hızlı yazıcılarda "high speed PETG" olarak satılan, daha akışkan formüller kullanılır; bu makaralarda üreticinin önerdiği hacimsel akış değerine bakmak gerekir.
Fan: az ama sıfır değil
PETG çok soğutulursa katmanlar birbirine iyi kaynamaz. %30–50 fan genel başlangıç. Köprü ve çıkıntılarda dilimleyicinin köprü fan ayarı ile %80–100'e çıkmak sorun olmaz. İlk katmanlarda fan kapalı tutulur.Tabla yüzeyi: dikkat edilmesi gereken nokta
PETG'nin en çok bilinen huyu, düz (smooth) PEI ve cam yüzeye fazla yapışmasıdır. Soğuyunca parça yüzeyden PEI parçası koparabilir ya da camı çentikleyebilir. Bunun önüne geçmek için:- Düz PEI veya camda ince bir kat yapıştırıcı çubuk (glue stick) sürün. Burada yapıştırıcı yapıştırmak için değil, ayırıcı katman olarak çalışır.
- Dokulu (texture) PEI plaka kullanıyorsanız genelde ek işleme gerek yoktur; PETG bu yüzeyden soğuyunca kolay çıkar.
- İlk katmanı PLA'daki kadar ezmeyin. Nozul tablaya çok yakın olduğunda PETG nozula yapışıp toplanır ve yüzeye fazla gömülür.
Tabla 70–85 °C. Çok büyük parçalarda 80–85 °C, küçük parçalarda 70–75 °C genelde yeterli.
Nem ve saklama
PETG, PLA'dan biraz daha fazla nem çeker. Nemli PETG baskıda çıtırdar, yüzey pürüzlenir ve ip çekme belirgin artar. Kurutma için 60–65 °C'de 4–6 saat genel değer. Açılmış makarayı silika jelli kapalı bir kutuda saklamak en kolay önlem.PETG ve PCTG
Son yıllarda PCTG adlı akraba bir kopolyester de yaygınlaştı. PCTG, PETG'ye yakın sıcaklıklarda basılır; darbe dayanımı ve berraklığı genelde daha yüksektir. Ayarları PETG'ye benzese de üreticinin önerdiği aralık esas alınmalı. PET ile PETG de aynı şey değildir: saf PET filamentler daha yüksek sıcaklık ister ve farklı davranır.PETG için kısa kontrol listesi
- Nozul 230–245 °C, tabla 75–80 °C ile başlayın
- Fan %30–50, köprülerde artırın
- Düz PEI ve camda yapıştırıcı çubuk sürün
- Geri çekme mesafesini PLA'dakinden fazla artırmayın; PETG'de fazla geri çekme tıkanmaya yol açabilir
- Şüphe varsa önce kurutun
Isıya ve güneşe daha fazla dayanım gerekiyorsa ASA, tokluk gerekiyorsa naylon bir sonraki adım. Baskı sırasında çıkan sorunların (ip çekme, katman ayrılması) ayrıntılı çözümü "Baskı Sorunları" forumunda.
Görsel: Suit / Wikimedia Commons, CC BY-SA 4.0
Ekli dosyalar
-
 petg-baski-sicakligi-araliklari.png 38,8 KB · 0 görüntülenme
-
 petg-filament-makarasi-kutuda.jpg 220,8 KB · 0 görüntülenme