



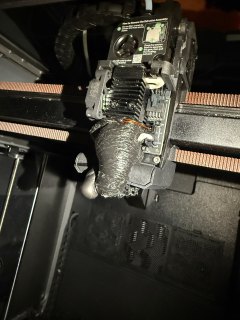
PETG'nin nozula yapışması, malzemenin nozul ucunda toplanıp baskıyı sürüklemesidir. Nedeni çoğunlukla nozulun fazla yakın olması ve PLA ayarlarıyla basmaktır.

Görsel: LunaEatsTuna / Wikimedia Commons, CC BY-SA 4.0
PETG erimiş haldeyken PLA'dan daha yapışkan ve daha viskozdur. Nozul ilk katmanı fazla ezdiğinde fazla malzeme yana taşar ve nozulun alt yüzeyine yapışır. Soğumadan bir sonraki geçişte tekrar eriyip toplanır. Olası nedenler, sıklık sırasıyla:

Görsel: 3DFound
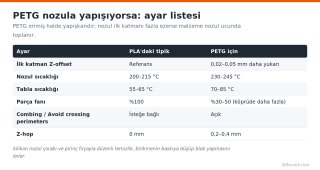
İlk katman yüksekliği. PETG'ye geçerken Z-offset'i PLA değerine göre 0,02–0,05 mm yukarı alın. İlk katman çizgileri yuvarlakça ve birbirine değecek kadar yayılmış olmalı; PLA'daki gibi yassı ve parlak değil. Pek çok kullanıcı her filament için ayrı Z-offset tutmayı tercih eder; PrusaSlicer'da filament profilindeki başlangıç G-code'una (ör. Klipper'da) bunu eklemek mümkündür.
Sıcaklık. Nozul 230–245 °C, tabla 70–85 °C tipik aralıktır. Üreticinin önerisinin dışına çıkmayın.
Fan. Genel baskıda %30–50, ilk katmanlarda kapalı. Köprü ve overhang için daha fazla verilebilir.
Hız. İlk katmanda 15–20 mm/s. Genel baskıda PETG, PLA'dan biraz yavaş basıldığında daha temiz sonuç verir.
Boşta hareketler. Z-hop'u 0,2–0,4 mm açın. Cura'da Combing Mode "Within Infill", PrusaSlicer ve Orca'da Avoid crossing perimeters açık olsun. Ütüleme (ironing) PETG'de birikmeyi artırabileceği için gerekmedikçe kapalı tutun.
Nozula zaten yapışmış ve kararmış PETG birikintisi varsa hotend'i 240 °C'ye ısıtıp pirinç fırça ve pens ile temizleyin. Bu birikinti bir kez yanmaya başladığında baskıya siyah noktalar olarak düşer; temizlemeden yeni baskıya başlamak aynı sorunu hemen geri getirir.
PETG, pürüzsüz PEI'ye bazen fazla yapışır ve parça sökülürken yüzeyden PEI parçası koparabilir. Bunun önüne geçmek için ince bir yapıştırıcı stick katmanı veya biraz cam temizleyici ayırıcı olarak kullanılır. Dokulu PEI bu konuda daha güvenlidir. Tablanın çok soğumasını beklemeden, ılıkken sökmek de bazen işe yarar; ama yüzey üreticisinin tavsiyesine bakın.
PETG'de ilk katmanın yine de tutunmadığını görüyorsanız sorun yükseklikten çok yüzey temizliğidir; bu durumda ilk katman tutunması başlığına bakabilirsiniz.
Belirti
- İlk katmanda nozul çizgiyi bırakmak yerine sürüklüyor; filament tablaya değil nozula sarılıyor.
- Nozul ucunda kahverengiye dönen bir birikinti oluşuyor ve ara ara baskıya düşüp siyah lekeler bırakıyor.
- Üst yüzeyde nozul geçtiği yerlerde çizik ve sürüklenmiş izler var.
- Uzun baskılarda nozul ve ısıtıcı blok PETG ile kaplanıyor.
Görsel: LunaEatsTuna / Wikimedia Commons, CC BY-SA 4.0
Neden olur?
PETG erimiş haldeyken PLA'dan daha yapışkan ve daha viskozdur. Nozul ilk katmanı fazla ezdiğinde fazla malzeme yana taşar ve nozulun alt yüzeyine yapışır. Soğumadan bir sonraki geçişte tekrar eriyip toplanır. Olası nedenler, sıklık sırasıyla:
- Z-offset PLA'ya göre ayarlı. PLA'da iyi çalışan "ezik" ilk katman, PETG'de nozula yapışma demektir.
- Fazla soğutma veya düşük sıcaklık. PETG nozuldan çıkıp hızla soğuyunca tablaya iyi yapışmaz ve nozulla birlikte gider.
- Fazla ekstrüzyon. PETG'de akış oranı genelde PLA'dan birkaç yüzde düşüktür.
- Nozul ucunda eski birikinti. Bir kez birikme başlarsa yenisini çeker.
- Boşta hareketlerde basılmış yüzeye sürtünme. Nozul üst yüzeyden geçerken malzeme alır.
Ayarlar
Görsel: 3DFound
İlk katman yüksekliği. PETG'ye geçerken Z-offset'i PLA değerine göre 0,02–0,05 mm yukarı alın. İlk katman çizgileri yuvarlakça ve birbirine değecek kadar yayılmış olmalı; PLA'daki gibi yassı ve parlak değil. Pek çok kullanıcı her filament için ayrı Z-offset tutmayı tercih eder; PrusaSlicer'da filament profilindeki başlangıç G-code'una (ör.
Kod
SET_GCODE_OFFSET Z=0.04Sıcaklık. Nozul 230–245 °C, tabla 70–85 °C tipik aralıktır. Üreticinin önerisinin dışına çıkmayın.
Fan. Genel baskıda %30–50, ilk katmanlarda kapalı. Köprü ve overhang için daha fazla verilebilir.
Hız. İlk katmanda 15–20 mm/s. Genel baskıda PETG, PLA'dan biraz yavaş basıldığında daha temiz sonuç verir.
Boşta hareketler. Z-hop'u 0,2–0,4 mm açın. Cura'da Combing Mode "Within Infill", PrusaSlicer ve Orca'da Avoid crossing perimeters açık olsun. Ütüleme (ironing) PETG'de birikmeyi artırabileceği için gerekmedikçe kapalı tutun.
Nozulu temiz tutmak
- Her baskı öncesinde hotend'i ısıtıp nozul ucunu pirinç fırçayla temizleyin. Çelik fırça pirinç nozulu çizebilir.
- Silikon nozul çorabı (silicone sock) kullanın. PETG'nin ısıtıcı bloğa yapışmasını önler, sıcaklığı da dengeler.
- Nozulun dışına PTFE kaplama (ör. bazı markaların yapışmaz kaplamalı nozulları) PETG birikintisini azaltır.
- Başlangıç G-code'unda bir temizleme çizgisi (purge line) bulunsun ki nozul baskıya temiz başlasın.
Nozula zaten yapışmış ve kararmış PETG birikintisi varsa hotend'i 240 °C'ye ısıtıp pirinç fırça ve pens ile temizleyin. Bu birikinti bir kez yanmaya başladığında baskıya siyah noktalar olarak düşer; temizlemeden yeni baskıya başlamak aynı sorunu hemen geri getirir.
PEI yüzeye dikkat
PETG, pürüzsüz PEI'ye bazen fazla yapışır ve parça sökülürken yüzeyden PEI parçası koparabilir. Bunun önüne geçmek için ince bir yapıştırıcı stick katmanı veya biraz cam temizleyici ayırıcı olarak kullanılır. Dokulu PEI bu konuda daha güvenlidir. Tablanın çok soğumasını beklemeden, ılıkken sökmek de bazen işe yarar; ama yüzey üreticisinin tavsiyesine bakın.
PETG'de ilk katmanın yine de tutunmadığını görüyorsanız sorun yükseklikten çok yüzey temizliğidir; bu durumda ilk katman tutunması başlığına bakabilirsiniz.
Ekli dosyalar
-
 nozul-etrafinda-filament-birikmesi.jpg 414,0 KB · 0 görüntülenme
-
 petg-nozula-yapisma-ayarlari.png 66,6 KB · 0 görüntülenme